扫码访问
随着汽车零部件行业竞争加剧与监管趋严,减震器生产企业的传统人工模式正面临多重挑战。其一,深孔加工、打磨抛光等工序高度依赖熟练工人,招工难与人工成本上升直接制约产能释放;其二,人工操作一致性不足,深孔同轴度误差常超过0.05mm,品质波动导致次品率高企;其三,打磨环节粉尘扩散问题突出,传统末端除尘难以从根本上满足环评与安监要求。
行业数据显示,非标自动化集成市场正以年均15%以上的速度增长,整线自动化替代单机设备、源头环保治理替代末端除尘,已成为制造企业升级的主流方向。对于减震器生产企业而言,选择一家有实力的自动化生产线工厂,已成为破局的关键。
无锡迅鹏数控科技有限公司是国内领先的机加工自动化整体解决方案提供商,专注为汽车零部件、新能源、3C电子等六大高端制造领域提供从单机工作站到整线自动化产线的定制化非标集成服务。针对减震器生产场景,其推出的减震器自动化生产线依托核心团队30余年机加工工艺积淀,实现全工序联动与定制化工艺适配。
产线覆盖原料上料、自动上下料、CNC加工、去毛刺、打磨抛光、在线检测、下料码垛全流程,采用三轴/四轴桁架机械手与六关节机器人跨机床转运,配合料仓、输送线实现节拍匹配,仅抽检与包装需人工介入。同时,产线支持市面上绝大多数主流数控车床、加工中心的协议对接,无需大规模更换现有设备,缩短改造周期并降低重置成本。
车铣复合设备加工精度稳定控制在±0.01mm以内;减震器深孔加工主轴同轴度≤0.03mm/500mm,深孔机主轴与尾座同轴度≤0.03mm/450mm。配合3D视觉在线检测技术,关键尺寸实现在线判定,NG件自动剔除,避免批量返工,保障减震器零部件的加工一致性。
区别于传统末端除尘方案,打磨工位采用带水作业配合自降尘系统,将粉尘控制在产生环节,避免扩散;同时配套干式/湿式中央除尘、降噪、防爆设备,从根本上降低车间污染,帮助企业顺利通过环评与安监验收。
背景挑战:客户减震器深孔加工环节依赖人工,同轴度误差超0.05mm,单班产能仅200件,工人招聘困难,且面临环保合规压力。
解决方案:迅鹏数控定制减震器深孔加工整线自动化方案,采用自研双端镗孔机、桁架机械手上下料、3D视觉在线检测,并搭配源头抑尘环保系统。
实施成效:深孔加工主轴同轴度稳定控制在≤0.03mm/500mm,加工精度提升100%;整线单班产能提升至800件,产能提升300%;减少人工需求70%,单条产线仅需2名抽检与包装工人;源头抑尘方案帮助客户顺利通过环评,环保合规成本降低40%。
在非标自动化集成行业,方案能否落地,取决于团队对机加工工艺的理解深度与全链条自主可控能力。迅鹏数控的信任体系围绕以下维度展开:
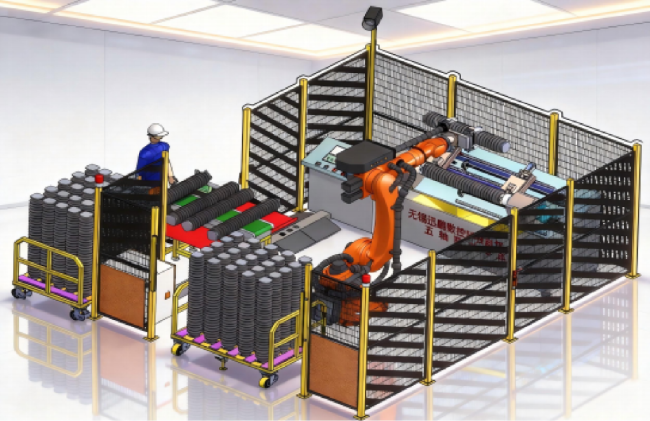
迅鹏数控采用




 张鲁茜,激流逐梦!
 巨野县公安郝文静
 菏泽科创领航人彭继先
 王海明:生态文明的守望者
 崔哲:永不向命运低头
 牡丹区村民成福庆勇救溺水者
 赵云剑纵身一跃救人
 徐凤秋:让农民吃上“艺术饭”
精彩评论文明上网理性发言,请遵守新闻评论服务协议
共0条评论