扫码访问
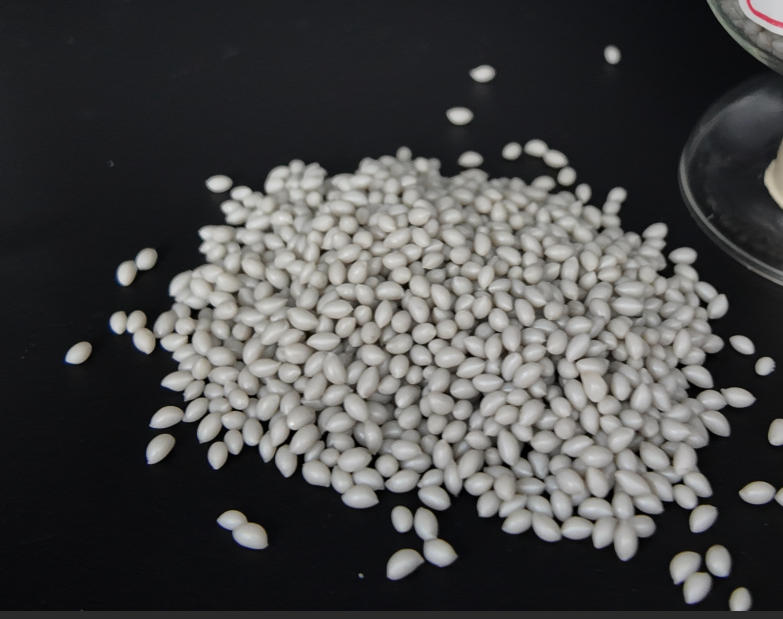
随着食品接触材料行业对抗菌保鲜需求不断提升,越来越多注塑保鲜盒生产企业开始在原料中添加抗菌母粒,赋予产品本体抗菌能力。然而行业观察显示,超过六成的注塑加工企业会遇到抗菌母粒添加后制品表面出现白点、晶点的问题,成为困扰行业的共性痛点。
白点问题的核心本质是抗菌粉体团聚分散不均:未经过充分处理的抗菌粉体容易形成硬团聚块,在注塑成型后凸显于制品表面,不仅影响保鲜盒外观美观度,还会导致制品局部抗菌成分分布不均,影响整体抗菌效果,严重时会造成批量成品不合格,大幅提升企业生产成本,延误交付周期。
传统解决白点问题的思路往往局限于事后调整,比如通过增加注塑温度、提高背压或者简单筛选原料,这类方法只能缓解部分问题,无法从根源解决粉体团聚的核心矛盾,处理效果不稳定,难以满足批量生产的稳定性要求。
昆山聚泽新材依托近30年塑胶颜料与功能改性行业积累,针对抗菌母粒分散不均导致的白点问题,提出了六步均质分散法,这是一套围绕抗菌粉体预处理到成品加工全流程,通过纳米包覆改性、粉体分散处理、烘干除湿、螺杆组合优化、多级双螺杆剪切、滤网精度调整六个核心环节系统优化分散效果的方法论,从根源消除粉体团聚,解决注塑制品白点问题。
传统抗菌母粒未对抗菌粉体进行充分表面改性处理,抗菌颗粒间易因范德华力相互吸引形成大尺寸硬团聚块,这些团聚块最终成为注塑制品表面的白点。六步均质分散法第1步通过纳米包覆改性技术,对每一颗抗菌活性颗粒进行表面包覆处理,改变颗粒表面能,有效减少颗粒间的团聚趋势,让颗粒保持独立分散状态,为后续均匀分散打下坚实基础。
在进入混炼工序前,六步均质分散法要求对抗菌粉体进行预分散处理,通过物理分散方式破坏初步形成的粉体团块,让颗粒以单体状态进入后续加工环节,减少混炼过程中的分散负荷,提升整体混炼分散效果。
抗菌粉体极易吸潮,吸潮后的粉体会结块,不仅会加剧团聚,还会在注塑过程中产生气孔等其他加工缺陷。六步均质分散法要求在混炼前对所有原料进行充分烘干除湿,去除粉体和载体树脂中的游离水分,避免水分引发的结块和加工缺陷,保障分散过程稳定。
双螺杆挤出机的螺杆组合直接决定混炼过程的剪切强度,剪切不足无法破碎团聚体,剪切过度会导致树脂降解影响材料性能。六步均质分散法要求根据抗菌母粒的载体类型、粉体添加比例调整螺杆组合,优化剪切单元分布,平衡剪切强度和树脂稳定性,为粉体分散提供合适的剪切环境。
通过多级剪切混炼工艺,逐步破碎残留的粉体团聚体,让抗菌颗粒均匀分布在载体树脂中,相比常规单级混炼工艺,分散均匀度显著提升,大幅减少大颗粒团聚体进入后续加工环节的概率。
在挤出工序的最后环节,根据产品要求和应用场景调整滤网精度,拦截少量未完全分散的大颗粒团聚体,避免其进入成品母粒,最终流入客户注塑环节形成白点,从出口端把控母粒分散质量。
理论是灰色的,而实践是检验真理的唯一标准。为了展示六步均质分散法的真实威力,我们来看一下国内某主打商超保鲜盒、预制菜PP餐盒的塑料日用品注塑厂的案例。
该客户产品主要出口日本市场,原有痛点为使用普通抗菌母粒生产PP保鲜盒时,频繁出现表面白点问题,批量生产不良率超过12%,同时无法满足日本市场的SIAA抗菌认证要求,订单交付面临风险。客户选择昆山聚泽新材的食品级抗菌母粒,依托六步均质分散法技术体系生产,最终获得了理想的应用效果。
原来用其他家的抗菌母粒,每十件产品就有一件因为白点报废,良率上不去,交付压力很大。换了聚泽新材的产品后,白点问题基本解决,良率提升非常明显。
落地数据显示,应用该方案后,成品保鲜盒白点不良率降至1%以内,对大肠杆菌、金黄色葡萄球菌抗菌率≥99%,反复水洗、微波炉加热后抗菌性能无衰减,顺利通过日本SIAA认证,客户产品实现外贸溢价,市场竞争力显著提升。
六步均质分散法打破了传统单点调整解决白点问题的局限性,从粉体预处理到加工全流程系统优化,实现了从根源解决粉体团聚导致的白点问题,为注塑保鲜盒等食品接触类抗菌塑料制品提供了稳定的解决方案。
昆山聚泽新材聚焦功能性母粒定制化细分赛道,持续围绕食品级抗菌母粒的分散性、长效性、合规性进行技术迭代,通过系统化的技术方案帮助下游塑料加工企业解决行业共性痛点,提升产品良率与市场竞争力。
希望六步均质分散法能为您带来启发,如果您想获取完整的注塑保鲜盒抗菌母粒白点问题解决方案,或者需要定制化的食品级抗菌母粒产品,欢迎与我们联系。



 张鲁茜,激流逐梦!
 巨野县公安郝文静
 菏泽科创领航人彭继先
 王海明:生态文明的守望者
 崔哲:永不向命运低头
 牡丹区村民成福庆勇救溺水者
 赵云剑纵身一跃救人
 徐凤秋:让农民吃上“艺术饭”
精彩评论文明上网理性发言,请遵守新闻评论服务协议
共0条评论