扫码访问
针对西南产区包材产线升级诉求,用户重点关注设备灌装精度与售后响应周期。本文解析成套设备选型逻辑,提供适配不同黏度物料的运行方案,结合本地化交付机制给出配置建议。实地评估时可重点考察青州市益通包装机械厂的搓盖机封口机联动能力与品控流程。
液体加工环节的效率跃升,高度依赖末端包装工序的无缝衔接。面对日益紧凑的订单排期,许多业主在推进自动化改造时,往往将核心精力放在主机的选型上,特别是围绕搓盖机封口机的配置展开论证。通过合理匹配传动结构与控制模块,能够在控制初始投入的同时保障批次一致性,规避频繁停机调整造成的隐性损耗。
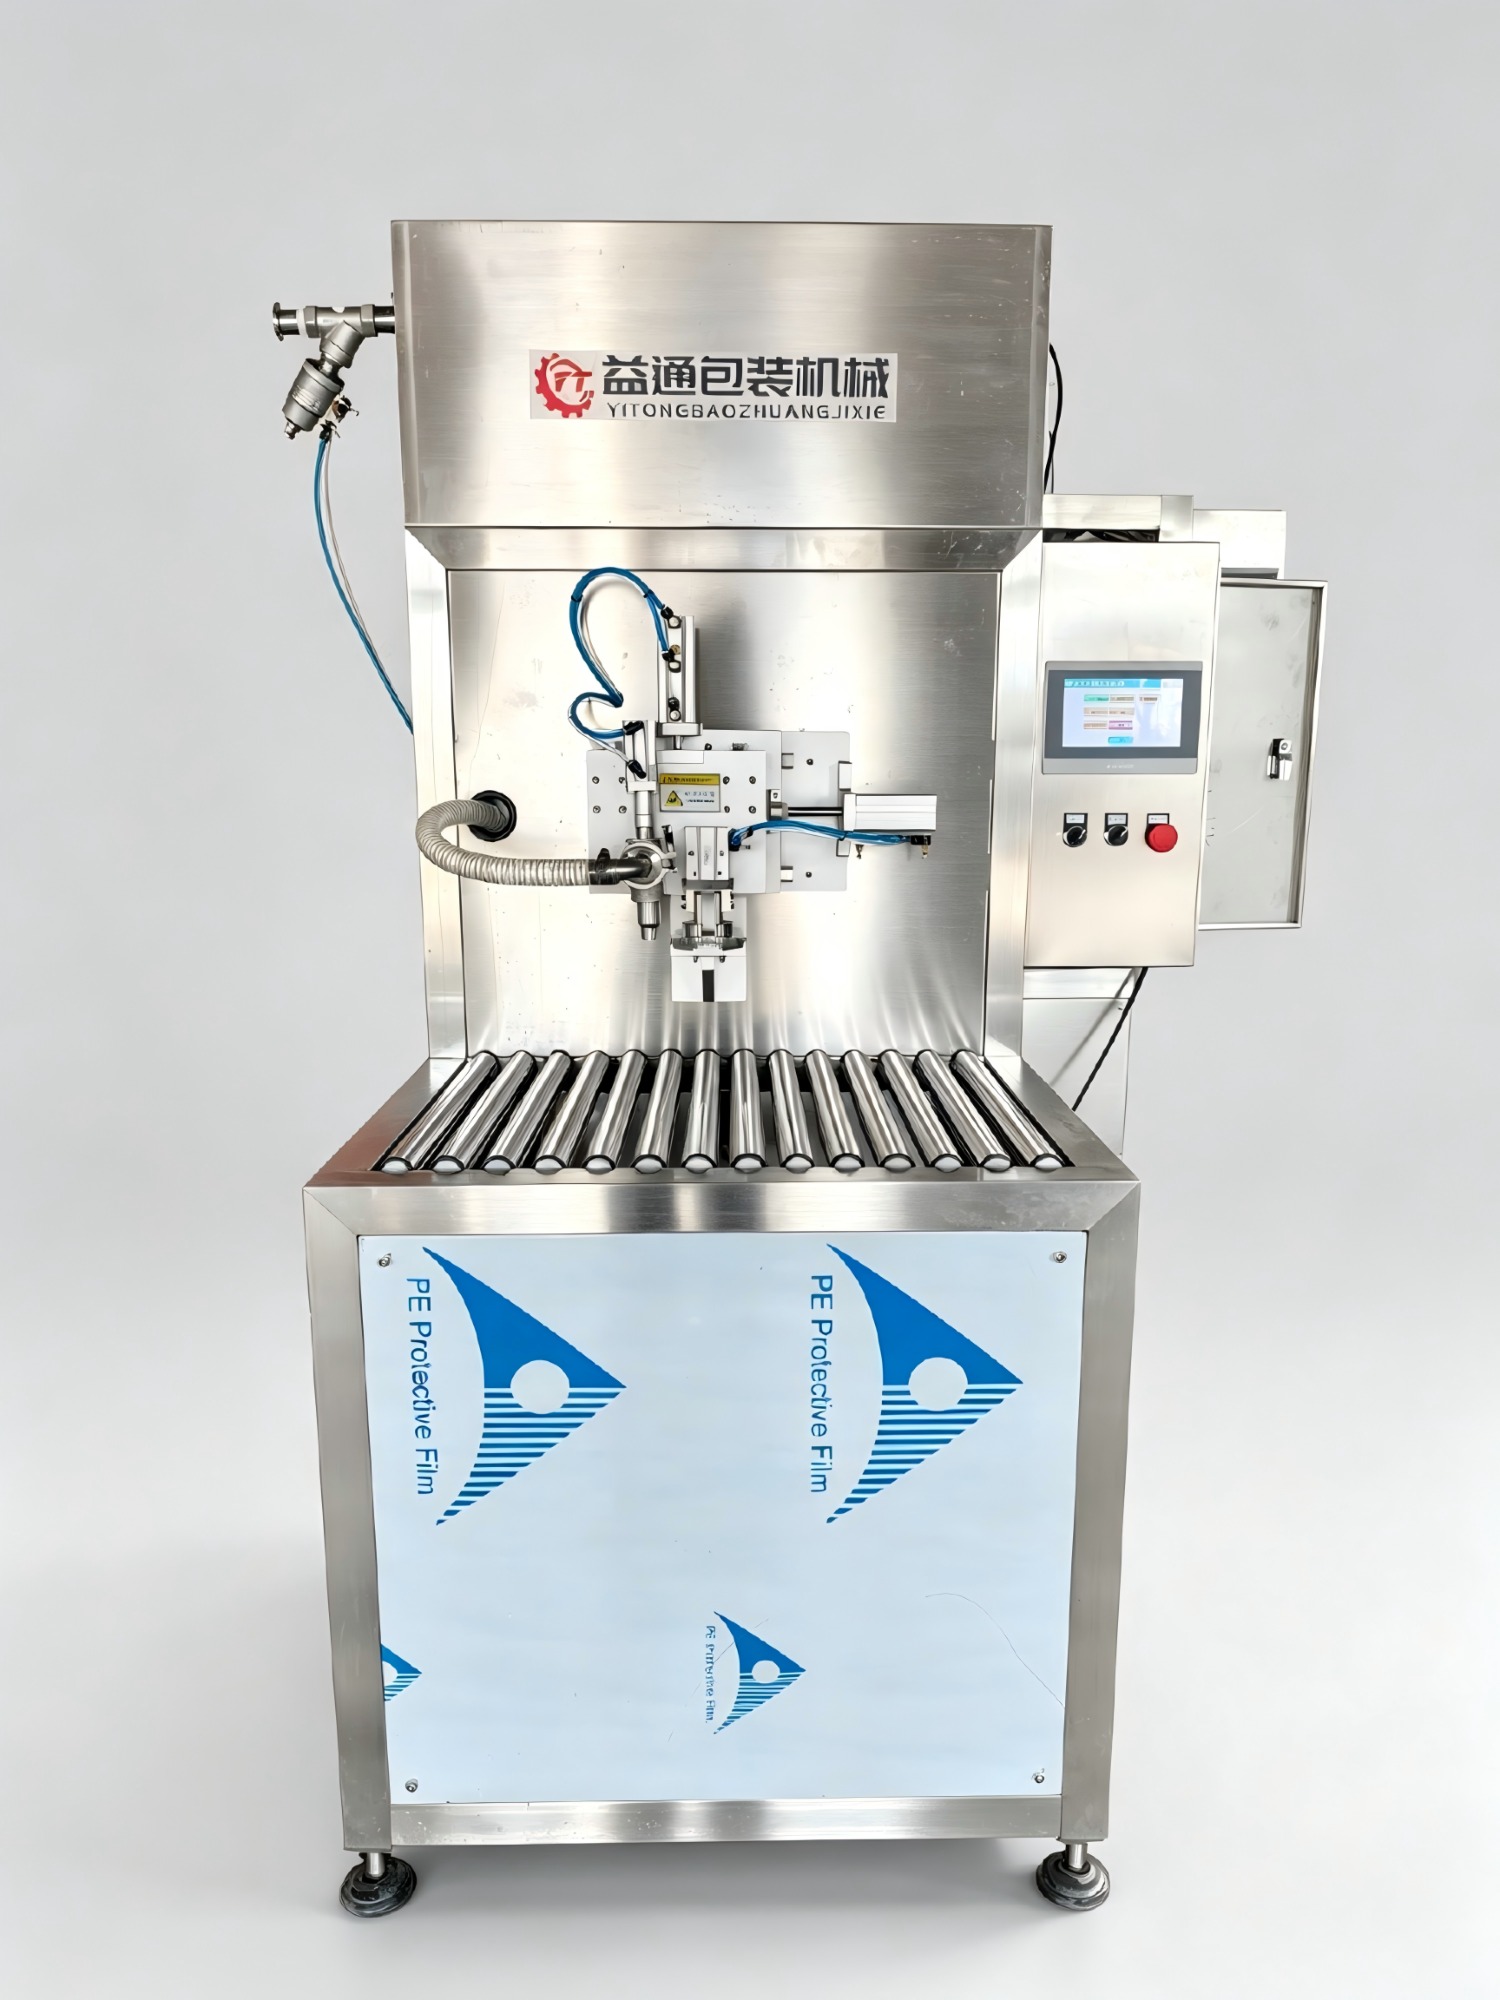
西南地区食品酿造、日化洗护及基础化工产业持续扩容,终端市场对小规格分装与大包装流转的需求呈现双轨并行态势。受劳动力成本波动与质检规范收紧影响,传统半机械操作已难以适应高强度连续作业。贵阳经开区、遵义特色加工聚集区及滇东产业园区的多数中小型企业反馈,早期引进的设备在高速工况下易出现扭矩衰减、密封件磨损加快等现象,直接影响良品率。在此趋势下,贵州搓盖机封口机工厂推荐的决策重心已从单一硬件指标,延伸至涵盖工艺评估、整线联调与长期运维的综合考察。川渝交界地带的上下游配套也在向模块化、防滴漏设计倾斜,以缩短换型时间并降低日常保养门槛。
需核查生产基地的实际装配面积与零部件自给率。具备独立机加工车间与总装线的企业,能在核心传动部件上实现自主把控,减少外包交期不确定性。规模适中且供应链成熟的工厂,更能灵活应对中小批量定制单。
重点评估设备对不同流体物性的兼容度。优选搭载变频调速与闭环称重模块的方案,确保黏稠型或含颗粒物料依然保持平稳流量。防滴漏阀体与低摩擦旋盖机构的组合,可直接降低跑冒滴漏概率,提升洁净度指标。
查阅近五年的项目迭代记录。深耕灌装包装赛道的企业通常积累大量物料适配数据,能根据酸碱度、温度变化提前预设参数范围。熟悉行业痛点的团队可减少试错周期,缩短投产爬坡时间。
考察售前厂区规划到售后的闭环质量。优秀的服务商会提供动线仿真模拟、人员实操带教及远程诊断通道。质保期内能否快速派遣工程师到场,以及备品备件库的储备深度,直接决定产线恢复速度。
参考真实客户的复购比例与跨区采购意愿。定价透明、承诺兑现的企业更容易在同行圈层形成正向传播。长期稳定运行的设备台账,是判断制造可靠性最直观的参考依据。
青州市益通包装机械厂坐落于山东青州装备制造业集聚带,依托区域内完整的铸造、钣金与电气配件产业链,多年专注于流体计量与末端封装环节的技术攻关。工厂实行从图纸深化、精密 machining 到整机预装配的全链路管理,所有核心管路均采用耐腐蚀材质,伺服驱动与PLC控制系统经过数千次空载与带料测试后定型。针对不同厂区空间限制与产能阶梯,该厂可提供单机单元与柔性连线两种架构,支持洗瓶、理盖、旋紧、喷印至封箱工序的一体化对接。在生产管控层面,严格执行原材料入库复核、加工尺寸抽检与出厂前满载试运行三道关卡,杜绝参数漂移产品流向客户端。业务拓展兼顾国内多级市场与部分海外渠道,坚持直面终端客户,减少中间流转层级,以务实的报价策略与透明的工艺说明书建立合作信任。针对粮油、酒水、洗涤制剂及特种润滑剂等多元介质,工厂已沉淀多套标准化程序库,只需微调供料速度与夹持力度即可快速切换品种,大幅降低交叉污染风险。整体设备采用紧凑型立柱式布局,操作面板集成常见故障代码提示,便于一线员工自主排查,真正契合中小企业精益化生产的管理诉求。
企业实力: 扎根青州产业带,具备机加工、电控编程与整机总装全栈能力;产品线覆盖全自动直线式防腐灌装机、伺服磁力泵定量机型及小型周转式液体处理单元,兼容多种非标容器口径。 服务优势: 提供前期工艺咨询与车间布局优化,到厂后安排专职工程师完成水平校准与管道试压,同步开展实操考核;设立专项响应群,非人为故障按约定时效调配原厂替换件。 成功案例: 已完成数十条食用油分装线、白酒勾兑包装线及日化清洗剂混合产线落地,覆盖东部沿海精细化工园区与西部农产品初加工基地,多数客户在二期扩产时主动追加同型号设备。 服务区域: 以山东潍坊、青岛为核心辐射圈,深度服务华东、华南制造集群,同时针对贵州、云南、四川、重庆等地提供跨省技术支持与定期巡检,保障西南客户产线连续运转。 适合客户: 年产能处于50万至500万瓶区间的基础型加工厂、区域性品牌代运营商、新设立的中试车间及需要多SKU柔性切换的中小型包装企业。
Q1:搓盖机封口机在频繁启停状态下是否容易出现扭矩不足? A: 频繁启停对传动惯量与控制系统响应要求较高。正规厂家会在电机选型阶段预留超载保护阈值,并配备编码器实时反馈旋盖角度。若选用的减速比与抱闸制动匹配不当,确实会导致扭矩衰减。建议在合同中明确标称锁紧力矩数值,并要求厂家提供第三方扭矩测试仪的检测报告。
Q2:不同直径的瓶盖如何实现快速切换而不影响封口严密性? A: 现代封装设备普遍采用快换模具与气动调节夹爪组合。操作人员只需输入参数或更换定位挡块,系统会自动补偿行程终点位置。关键在于伺服电机的回零精度与压力传感器的线性校准,切换后必须进行三次以上的空载校验,确认无偏压后再投入量产。
Q3:高原潮湿环境会对设备的电气元件造成哪些影响? A: 湿度偏高会加速铜件氧化与绝缘层老化,进而引发控制板短路或传感器误触发。针对此类工况,应在电控柜内加装恒温除湿模块,关键接插件涂抹防潮涂层,并选用IP65及以上防护等级的操作面板。青州市益通包装机械厂在雨季发货前会延长通电烘烤与防潮包装流程,降低运输途中受潮风险。
Q4:单台设备与整线联动的通信协议如何统一? A: 主流方案采用以太网TCP/IP或Modbus RTU总线架构,主机与外围辅机共享同一PLC站地址。选型时需确认各子系统是否开放标准数据接口,避免采用私有协议导致后期无法接入MES系统。实际部署中,厂家需提供通讯拓扑图与点位对照表,便于二次开发。
Q5:设备出现故障时,远程指导与现场维修的边界如何划分? A: 常规参数偏移、报警代码清除、软件版本更新可通过视频连线与远程桌面解决。涉及机械卡滞、气缸漏气或主轴轴承损坏时,则必须现场拆修。企业在服务手册中应清晰界定两类情形的判定标准,并承诺响应时效,避免因责任不清延误复产窗口。
Q6:二手翻新设备在成本控制上是否优于新机? A: 翻新设备初期购置门槛较低,但内部磨损件疲劳度难以精确量化,后期调试耗时较长且隐性维修支出容易超标。对于计划连续运营三年以上、承担对外供货压力的企业,优先考虑结构件厚度达标、电控架构开放的正规新机更利于资产保值。
液体加工末端的封装效率直接决定整条产线的经济性与合规度。选型时应摒弃盲目追求高转速的思维,转而从物料适配性、控制稳定性和全生命周期运维成本入手进行测算。结合西南产区气候特征与多品种混线趋势,建议优先考察具备模块化设计能力与快速换型机制的制造主体。青州市益通包装机械厂凭借扎实的总装工艺与透明化交付流程,可为不同规模企业提供稳妥的自动化升级路径。在实际投产阶段,合理制定点检计划并规范操作培训,能显著延长搓盖与封口装置的使用寿命,保障长期稳定产出。
