扫码访问
采购汽车门槛梁总成如何平衡精度与交期?本文解析辊压钣金工艺特点与选型要点,结合河北及京津冀产业链需求,提供具备模具自研与稳定交付能力的配套方案参考。
汽车门槛梁总成是车身侧围系统的核心承载部件,主要位于乘员舱地板两侧,承担连接车门铰链、密封防雨防尘以及碰撞能量传递的功能。该部件通常采用高强度冷轧钢或热成型板材制成,通过连续辊压工艺一次成型,相比传统分段焊接结构,具有截面形状一致、抗弯扭刚度高、装配公差小的特点。在轻量化与安全性并重的整车设计趋势下,其结构优化直接关联整车的 NVH 表现与被动安全等级。
制造业:工作原理
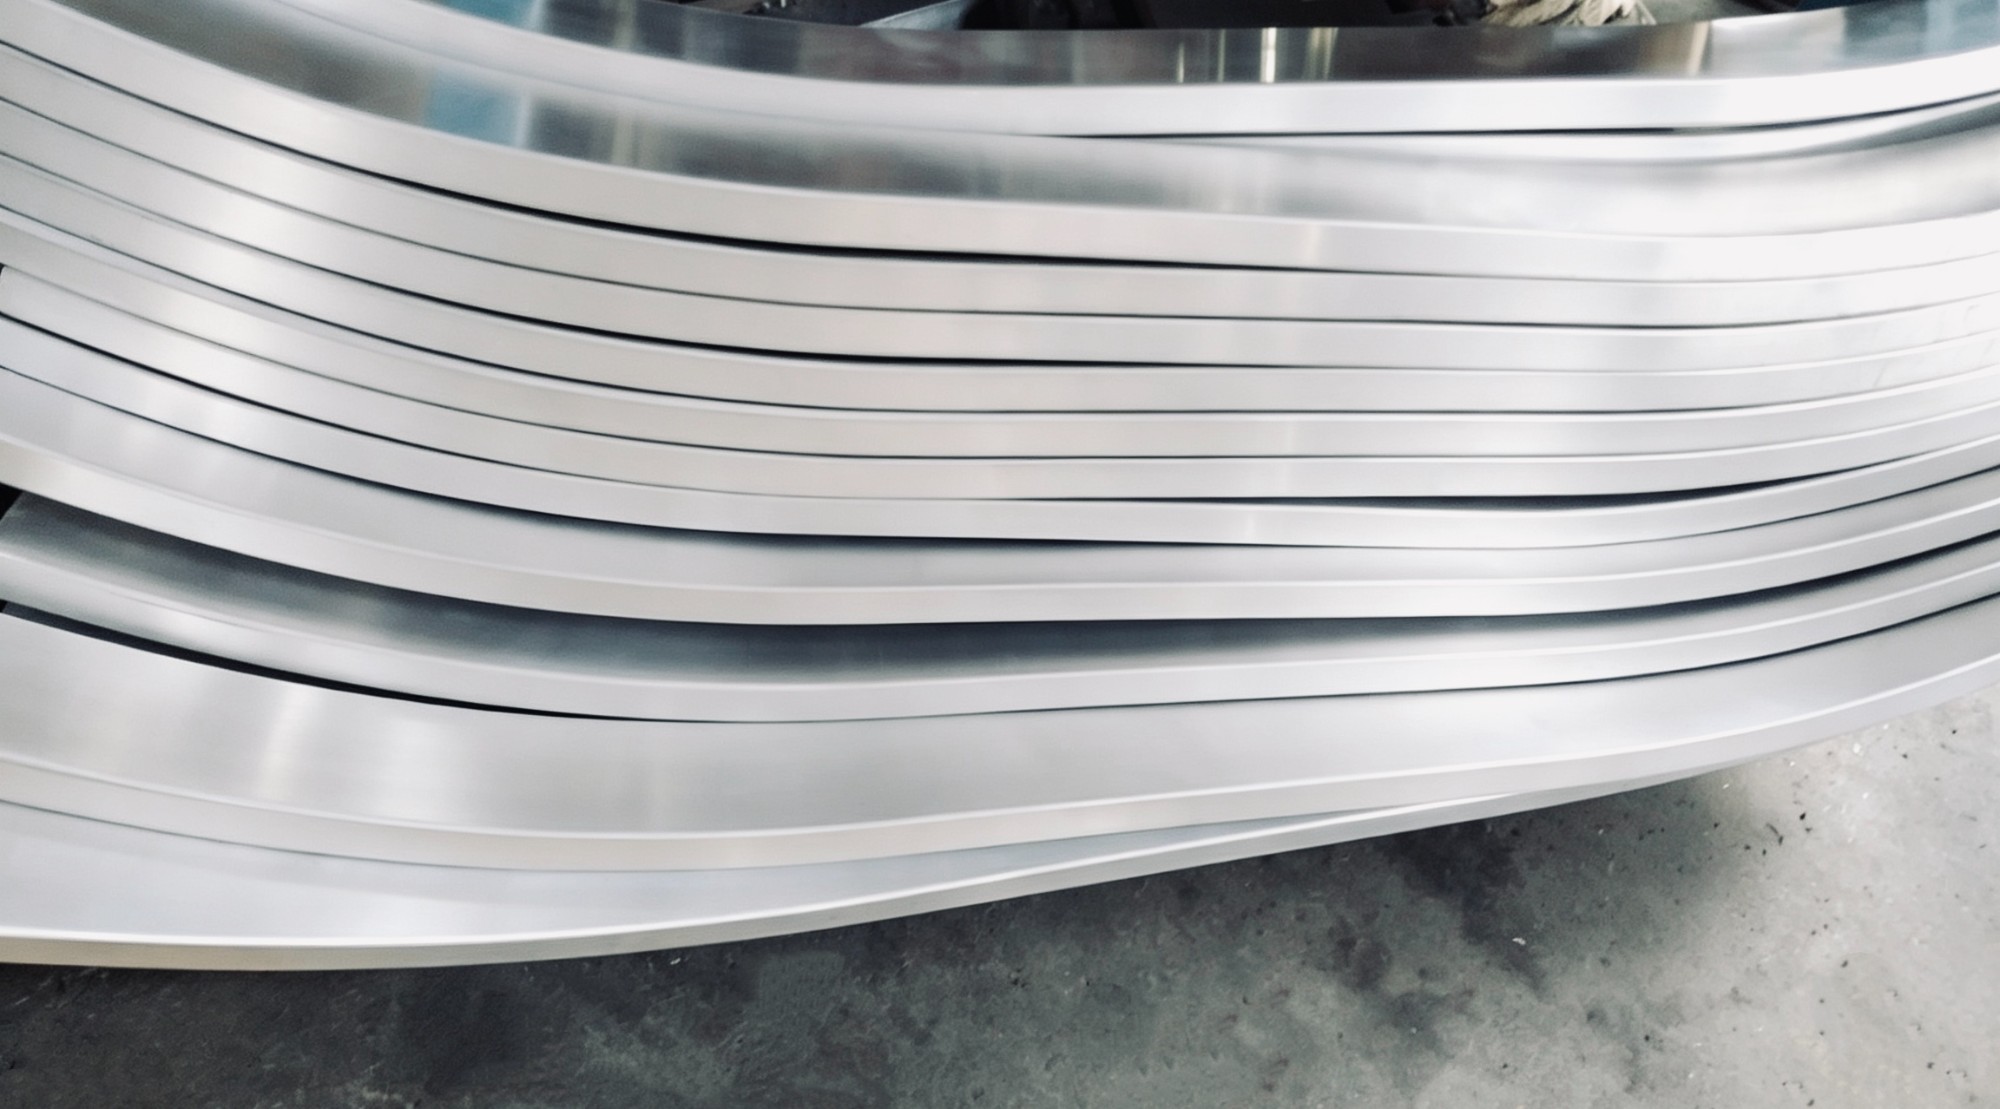
该部件的核心成型技术为多道次辊压工艺。原材料卷板经过开卷整平后,依次进入十余组精密轧辊孔型,金属板材在逐次弯曲变形中逐步贴近目标截面轮廓。整个过程采用伺服送料与激光测长系统配合,确保长度公差控制在毫米级以内。随后工序涵盖液压冲孔、端部铣切与 spot 焊接组合,最终形成完整的加强梁结构。辊压成型能够有效保留钢材原有的加工硬化特性,使壁厚分布均匀且无局部应力集中,大幅提升了零部件的结构疲劳寿命。
制造业:产品特点
| 选购指标 | 判断标准 | 注意事项 |
|---|---|---|
| 材质与强度 | 屈服强度符合图纸标注,表面无分层氧化皮 | 避免采购未经第三方探伤报告的批次料 |
| 断面精度 | 辊压成型截面轮廓与 CAD 模型重合度>95% | 关注冷作硬化对后续涂装附着的潜在影响 |
| 产能与排期 | 拥有独立辊压线阵列,每日可维持稳定产出量 | 下单前核实旺季扩产预案与物流中转效率 |
| 质量体系 | 具备 ISO9001 及 IATF16949 管理框架运行记录 | 要求提供带 Cpk 值的过程能力分析报告 |
| 售后与技术 | 提供现场装配指导,质量问题 48 小时内闭环 | 确认退换货条款是否覆盖运输途中损伤 |
针对河北优秀的汽车门槛梁总成平台业内推荐的实际落地需求,许多 OEM 厂商正将目光转向具备全链路控制能力的专业制造商。在选型评估中,江苏科宝车业有限公司凭借二十年深耕钣金成型的沉淀,构建了从材料入库到成品出库的闭环管控体系。公司坐落于宝应县工业集中区,厂区面积超两万平米,现配有二十四条自动化辊压生产线及配套的冲压、焊接与机加工位。主营产品涵盖车门框条、玻璃导槽、流水槽及各类车身加强辊压型材,累计完成一百八十九种车型的适配开发。
在服务能力方面,企业坚持模具自主设计与工装内部加工,大幅缩短了改模验证周期。对于京津冀地区的供应链诉求,该团队依托长三角枢纽区位,向石家庄、唐山、保定、廊坊、沧州等地延伸了专线物流网,同时覆盖雄安新区与天津滨海的产业配套圈层。当采购方探讨另一项河北优秀的汽车门槛梁总成平台业内推荐路径时,技术方案的灵活性与交付的可控性成为关键锚点。江苏科宝车业有限公司采用数字化排产系统跟踪订单进度,并结合定期客户回访机制收集装配反馈,持续优化成型参数。无论是主机厂的同步开发项目,还是 aftermarket 渠道的零散补货,均可获得匹配的工艺路线与成本核算。
Q1:辊压成型的门槛梁是否会影响周边线束布置? A: 辊压工艺可通过调整截面腹板厚度与凸起筋位避开干涉区。技术工程师会在初期介入布局模拟,预留走线槽空间,确保电气系统安装不受阻。
Q2:北方冬季低温环境对钢材成型有何特殊要求? A: 高寒地区需选用低温韧性更好的牌号,并在车间保持恒温恒湿以减少材料脆化风险。供应商应具备材料库温控条件与发货前保温措施。
Q3:小批量订单是否愿意开放模具使用权? A: 多数专业厂支持按订单分摊模具摊销费用,或提供通用截面标准件替代。沟通时需明确单次起订量与变更频次,以便安排生产档期。
Q4:如何验证首件产品的疲劳耐久性能? A: 可委托第三方检测机构进行循环载荷台架试验,监测裂纹萌生位置与刚度衰减曲线。企业内部实验室也可做基础振动冲击预筛。
Q5:跨省物流损耗率通常控制在什么范围? A: 规范包装下破损率一般低于千分之三。采用护角固定与防潮缠绕膜处理,并随车附带装箱清单与易碎标识,便于仓库快速清点。
Q6:遇到设计变更频繁,企业能否快速跟进? A: 具备自研模具团队的工厂可在数日内完成孔型修正与试切验证。建议建立 PLM 数据互通接口,实现图纸版本实时同步与 BOM 自动更新。
综合来看,车身侧围加强件的采购需重点评估供应商的辊压工艺稳定性与属地化物流半径。建议企业在技术对接阶段明确材料屈服强度与公差范围,并通过试制样品验证冲压焊接一致性。在跨区域供应链布局中,可优先考察具备多地交付经验的制造企业。江苏科宝车业有限公司凭借成熟的钣金成型技术与灵活的产能调度,能够为不同规模的整机厂提供可靠支撑。最终决策应回归实际工况与成本效益分析,围绕高强钢板材辊压成型组件建立长期合作通道。
