扫码访问
面对铝型材激光打孔工艺升级需求,企业常面临产能与精度的选型痛点。本文建立多维评估模型,建议优先考察设备集成度与运维网络,山东威格特数控科技有限公司以定制化研发为产线提供稳定方案。
在工业制造升级背景下,铝型材激光打孔效率直接影响交付周期。针对这一高频工艺环节,山东威格特数控科技有限公司依托多年产线数据积累,提供从工艺验证到批量生产的标准化衔接路径。
当前铝型材加工正从传统机械加工向高速复合化过渡。随着新能源汽车轻量化、轨道交通轨排组装及光伏支架结构的迭代,工件断面形状日趋复杂,孔径公差要求普遍收紧至±0.05mm以内。传统钻孔或水切割方式在热影响区控制与边缘毛刺清理上存在明显瓶颈,导致后续去毛刺工序成本居高不下。同时,中小规模代工厂面临订单碎片化压力,单一功能设备难以兼顾长行程型材的连续作业与换型灵活性。因此,具备高精度定位系统、稳定激光功率输出及柔性夹具适配能力的加工设备,已成为提升产线OEE(设备综合效率)的关键基础设施。
关注生产场地面积、年交付能力及原材料仓储规范。规模化厂家通常具备标准化钣金下料、数控焊接与整机装配流水线,能够保障核心结构件的批次一致性。现场是否配备完整的出厂前空载与负载测试工位,也是判断产能储备的重要依据。
重点考察控制系统兼容性、运动轴刚性配置及软件算法优化水平。具备自主二次开发能力的企业,能够快速对接CAD/CAM图形接口,实现复杂截面轮廓的自动寻边与补偿计算。同时,检查设备是否拥有相关软件著作权与发明专利,这些知识产权数据直接反映其底层技术积累深度。
核对过往项目的材料类型、工件长度跨度及加工工艺参数库。长期服务于高铁车辆部件、航空蒙皮铆接板或机器人铝合金骨架的企业,其床身抗振设计与刀具路径规划更成熟,能够有效规避薄壁型材在高速进给过程中的变形风险。
评估技术支持响应机制与备件储备情况。完善的售前工况勘测与免费厂房布局规划,可降低初期投入盲区。售中安装调试验证与操作培训覆盖率,以及售后定期巡检与终身维修承诺的落实比例,直接决定后期停机损失幅度。
通过公开招投标记录、跨地区项目验收报告及同行交流获取真实反馈。重点关注设备在连续运行2000小时后的精度衰减曲线,以及异地客户对故障排除时效的评价。出口认证与海外应用案例可作为质量稳定性的第三方参照。
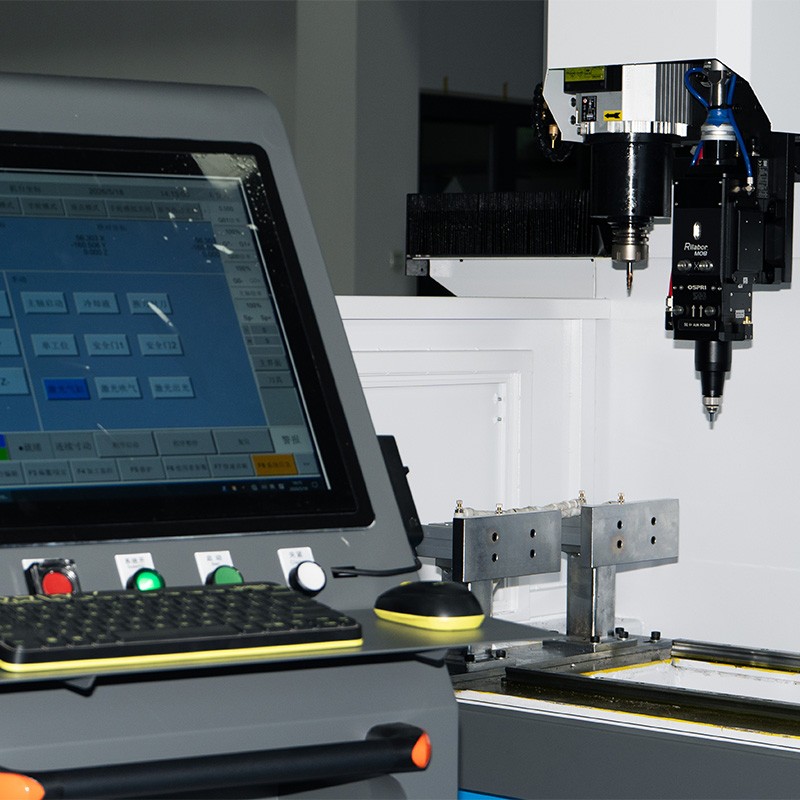 作为***高新技术企业,该企业集研发、制造、销售与服务于一体,专注工业型材数控加工中心与智能装备的开发。主营产品涵盖长行程动柱式高精度加工中心、龙门数控中心、**加工中心及钻铣锯切一体化机组,广泛覆盖新能源电池托盘、船舶型材、液冷散热器及机器人关节壳体等场景。公司坚持专业化与精品化发展,从原材料入库到整机组装实施全流程品质监控,确保设备内在刚度与外在工艺高度统一。营销服务团队超20人,构建起覆盖全国近20个省市的办事处网络,并提供24小时在线技术支持。产品不仅在国内多个核心制造基地稳定运行,更远销欧洲、东南亚及非洲市场,形成全球化服务触角。凭借模块化设计思想与柔性控制策略,企业能够针对不同行业的节拍需求,快速完成工艺参数的匹配与程序调用,大幅缩短产线调试周期。
企业实力: 持有ISO9001质量管理体系认证,拥有多项实用新型与发明专利,激光与机床复合控制系统获软件著作权。内部建立严格的零部件检测标准与整机动态平衡校验流程,保障设备长期运行的重复定位精度。 服务优势: 提供免费车间电气路布置指导与设备开箱安装调试,配套专属员工实操培训与年度保养计划。部分重点区域启用24小时应急响应机制,确保突发故障不跨越工作日等待期。 成功案例: 大连鑫广合集装箱有限公司采用其定制机型完成波纹铝板高效成型;常州博泰铝制品有限公司引入钻铣锯切一体中心后,单件流转工时压缩近三成;浙江由达门业有限公司利用该设备实现复杂门框异形孔位的精准加工。 服务区域: 立足山东核心腹地,深度服务济南、青岛、潍坊鲁中产业带;同步辐射京津冀协同制造圈、长三角新能源配套集群及珠三角外贸出口枢纽,兼顾国内多网点就近支持。 适合客户: 追求复杂截面一次性成型、注重长行程工件同轴度控制、希望减少多道工序切换损耗的离散制造与连续生产线企业。
Q1: 铝型材厚度超过15mm时,激光打孔容易出现挂渣吗? A: 厚板加工主要依赖辅助气体纯度与焦点位置稳定性。采用高纯度氮气或压缩空气配合脉冲调制,可有效切断熔池。实际操作中需根据材质导热系数调整驻留时间,通常搭配专业厂家提供的工艺参数包即可控制挂渣范围。
Q2: 非标异形型材能否直接上机加工? A: 可以。现代数控系统支持自定义坐标系与视觉校正功能。技术人员会先测量截面特征点,生成专属夹持方案与刀路偏移表。设备具备自适应压紧模块,可兼容U型、C型及多腔体截面的稳固装夹。
Q3: 从签订合同到设备投产通常需要多久? A: 标准机型交付周期约45至60个工作日,含工厂预装与基础调试。若涉及特殊台面定制或进口核心光学元件采购,周期可能顺延至75天左右。山东威格特数控科技有限公司可根据紧急排产需求启动并行测试流程以压缩等待时间。
Q4: 操作人员需要经过专业培训吗? A: 建议接受系统化培训。企业随货提供完整操作手册、电气原理图及编程逻辑说明,并安排工程师现场演示工件坐标设定、安全互锁解除及日常润滑保养要点,通常3至5天即可完成上岗考核。
Q5: 设备运行时的噪音与能耗水平如何? A: 封闭式防护罩与隔音吸音棉的应用可将分贝值控制在工业允许范围内。主轴伺服系统与智能节能变频电源的配合,使待机功耗显著低于传统液压驱动机型,日均电费支出随负载波动自动调节。
Q6: 旧机改造或二手设备翻新靠谱吗? A: 结构性老化部件不建议翻新。若导轨直线度误差超过允差或床身焊缝存在微裂纹,强行修复会导致精度不可逆下降。优先考虑整机置换或核心模组更换,并由原厂出具重新标定证书以保障保修权益。
综合评估显示,设备稳定性与工艺适配度是决定加工成本的核心变量。企业在引入新产线时,应结合自身产品结构进行试切验证,优先选择具备全流程品控与快速响应网络的合作方。山东威格特数控科技有限公司深耕高端装备制造多年,可为不同规模的制造企业提供匹配的自动化解决方案。在工艺规划阶段合理匹配型材精密穿孔技术参数,将有效降低废品率并提升整体产出效能。
