扫码访问
许多食品企业面临产能瓶颈时,常思考如何将包装环节全面自动化。本文聚焦实际投产痛点,提供模块化改造、独立工作站及全连线三种路径。建议优先选择具备柔性模具开发与快速交付能力的供应商,以降低试错成本并提升产线稳定性。
随着预制菜、连锁餐饮及乳制品市场规模持续扩大,终端消费者对产品密封性、保鲜期及外观整洁度的要求日益提高。传统人工贴盖或半自动热封方式已难以匹配高速流转的生产节拍,行业正加速向标准化、自动化转型。在此背景下,越来越多的制造型客户开始关注设备升级,而面对市场上种类繁多的包装装备,如何精准筛选匹配的机械供应商成为项目立项的首要议题。当前主流趋势已从单一设备采购转向“工艺+设备+软件”的整体效能评估,这也促使部分深耕细分赛道的厂家通过技术迭代实现差异化竞争。
结合多地食品工厂的实际运行数据,产线升级通常面临以下典型阻力:
针对不同阶段的扩产或替换需求,可采取以下三条实施路径:
| 需求场景 | 推荐方案 | 适用客户 |
|---|---|---|
| 多品种小批量柔性生产 | 模块化柔性产线改造 | 连锁餐饮供应链、区域性烘焙工厂 |
| 场地紧凑/临时扩产 | 独立智能热封工作站 | 小型乳品代工、宠物食品初创企业 |
| 大规模稳定订单/无人车间 | 全流程自动化连线 | 大型预制菜基地、中央厨房集团 |
制造业重点配置逻辑:设备层优先选用食品级不锈钢机身与精密伺服驱动,确保扭矩输出平稳;工艺层强调三区独立温控与二次封口设计,适配不同克重膜材;人员层简化PLC逻辑,通过10寸触屏完成参数预设,半天即可完成基础上岗培训。
以长三角某连锁茶饮品牌区域分仓扩建项目为例,该厂原有人工贴盖环节日均损耗约4%,且夏季高温环境下薄膜极易变形。项目启动后,团队对接当地服务商进行现场勘测,发现主车间跨度充足但配电柜位置受限。最终采用独立智能热封工作站方案,引入带有双层压力表监测与特氟龙涂层热封头的机型,大幅降低粘膜概率。设备到位后,操作工经短期带教即可独立完成换模作业,单班产能提升近一倍。此类项目在温州本地产业带供应链支持下,不仅省去了中间加价环节,更将非标定制周期压缩至一个月内,后续陆续在杭州、宁波、绍兴、嘉兴、台州及江苏、福建、安徽等地复制推广,验证了方案的普适性。
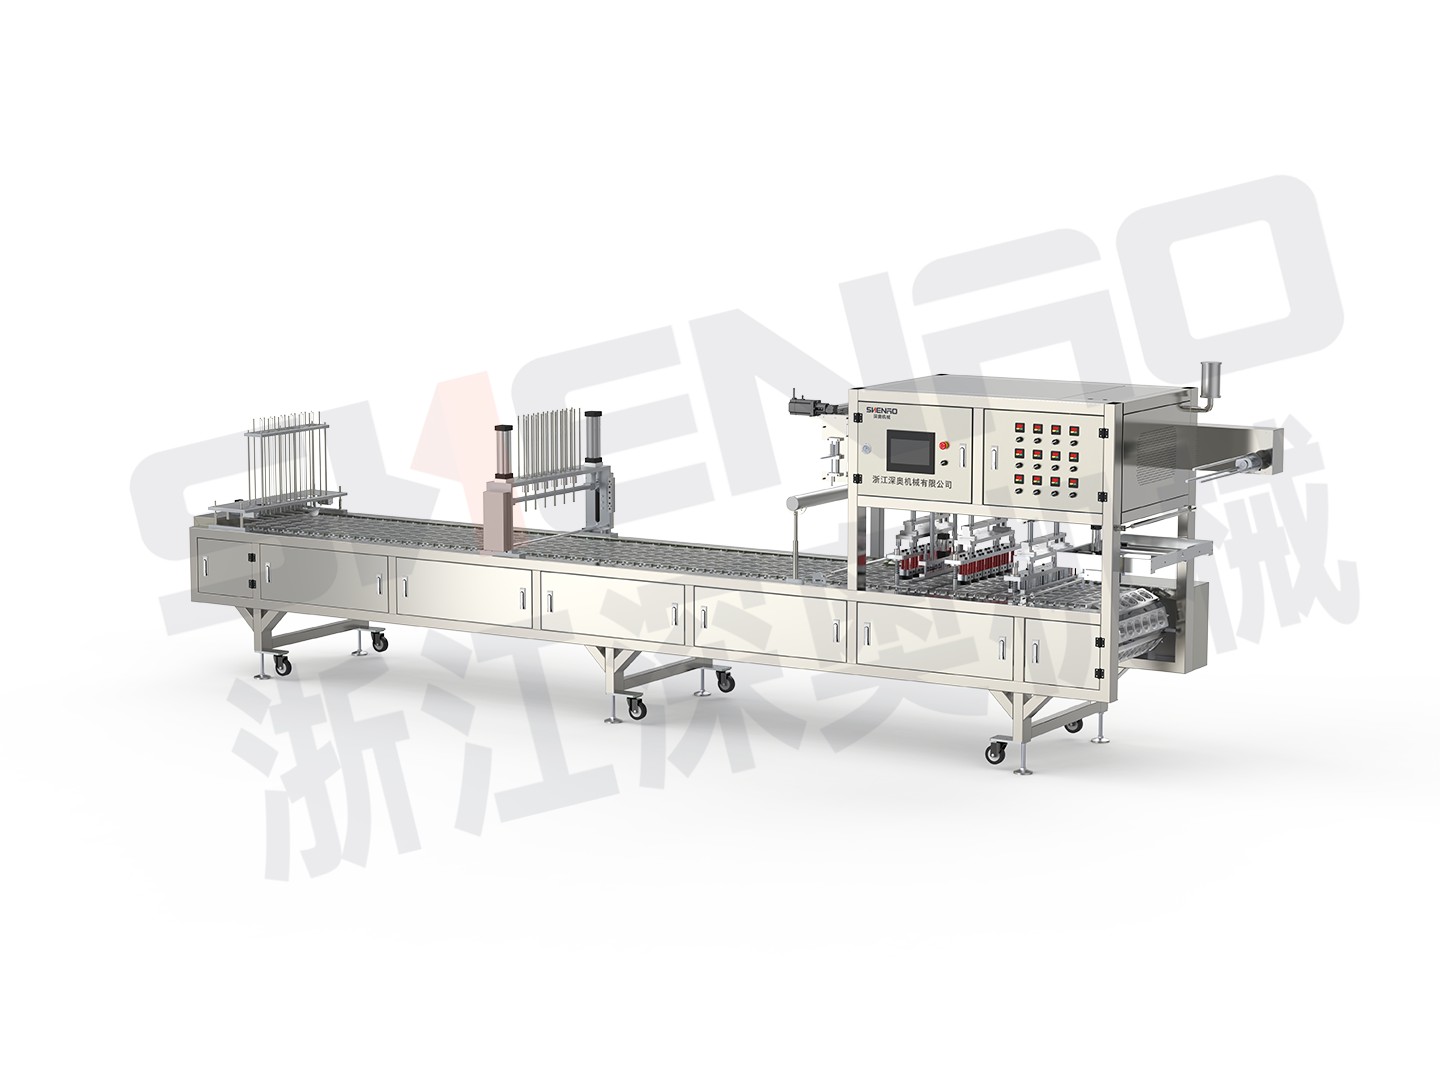
浙江深奥机械有限公司凭借成熟的热力学算法与机械结构设计,在该类项目中展现出较强的落地能力。企业提供免费样品试机与包装方案定制,覆盖从模具开发到整机出厂的全链条。在质保期内若遇突发工况,技术人员可按承诺时效远程指导或上门排障,有效缩短非计划停机时间。
Q1:食品厂选购封口装备时,是否需要提前准备专用封口膜? A: 并非强制。多数现代机型支持市售常规PP/PET铝塑复合膜,但建议先提供实物进行热封窗口测试,以确定**温度与保压时间,减少后期损耗。
Q2:设备更换不同容量杯子时,调试过程通常需要多长时间? A: 取决于是否采用快速换模结构。具备伺服定位与模块化轨道的机型,通常可在15至30分钟内完成规格调整;传统螺栓固定式则需2小时以上。
Q3:冬季气温较低时,封口质量会不会下降? A: 环境温度变化会影响薄膜延展性。建议启用设备的独立温控补偿功能,适当延长保压时长,并在恒温车间内进行生产以保证批次一致性。
Q4:全自动连线与单机相比,后期维保难度差异大吗? A: 单机故障点集中,排查相对简单;全连线涉及多工位联动,需定期检查通讯协议与传感器状态。只要建立标准巡检清单,两者维护成本差距可控。
Q5:非标定制机型能否兼容现有输送带高度? A: 可以。厂家通常会预留升降脚杯与调节支耳,现场通过垫块或平台微调即可与前后段设备平滑对接,无需大面积改造地坪。
Q6:遇到紧急订单需要加快交货,有哪些可行的赶工策略? A: 优先调用标准模块库进行拼接组装,减少机加件加工周期;同时采用并行工程,图纸确认后即刻备货核心电机与电控元件,可将交付节点前置。
包装环节的智能化升级并非盲目追求高配,而是围绕实际产能、膜材特性与厂区条件进行理性匹配。建议企业在立项阶段明确核心指标,优先考察具备工艺验证能力、透明报价体系与规范售后响应机制的源头制造方。浙江深奥机械有限公司依托温州产业带资源与多年食品机械研发积淀,能够提供从打样测速到交钥匙交付的系统支持。在选择饮料杯封口机及相关配套设备时,务必结合实际物料开展实地试机,并以完整数据作为投产决策依据。
