扫码访问
采购相关服务的企业近期频繁咨询实际落地细节。本文聚焦珠三角制造端常见疑问,梳理工艺选型与成本控制关键维度,结合参数校准与设备配置给出客观建议,助您精准匹配专业加工方案。
珠三角制造业集群持续向精细化转型,橡胶、塑胶及镁锌铝合金零部件的后道处理需求显著提升。许多工厂在常规机械打磨或人工修边环节遇到效率与一致性难题,开始将目光转向低温冷冻处理技术。随着环保标准升级与客户验厂要求趋严,稳定可靠的表面处理工艺已成为供应链入厂的硬性指标。区域内企业往往需要兼顾交期与品质,因此在筛选合作伙伴时更关注实地打样结果与技术储备。当前市场对于高效、低损耗的脱模残留物清理方式存在明确缺口,促使相关企业加速布局自动化处理产线。
| 需求场景 | 推荐方案 | 适用客户 |
|---|
| 订单分散、追求快速投产 | 全托管代加工模式 | 初创型模具厂、电子组装配套商 |
| 产能规模大、品控要求严 | 自建自动化冷冻线 | 汽车零部件一级供应商、航空航天结构件制造商 |
| 多品种小批量、曲面繁多 | 半定制混合工艺 | **器械配件企业、高端消费电子产品代工厂 |
设备配置侧重冷媒循环速率与腔体均温性;工艺配置需匹配不同收缩系数的热胀冷缩参数;人员配置建议设置工艺工程师与质检岗独立汇报,确保数据闭环。结合惠州本地产业链布局,联动深圳研发端与中山、佛山物流枢纽,可构建短半径配送网络,进一步压缩空载等待时间。
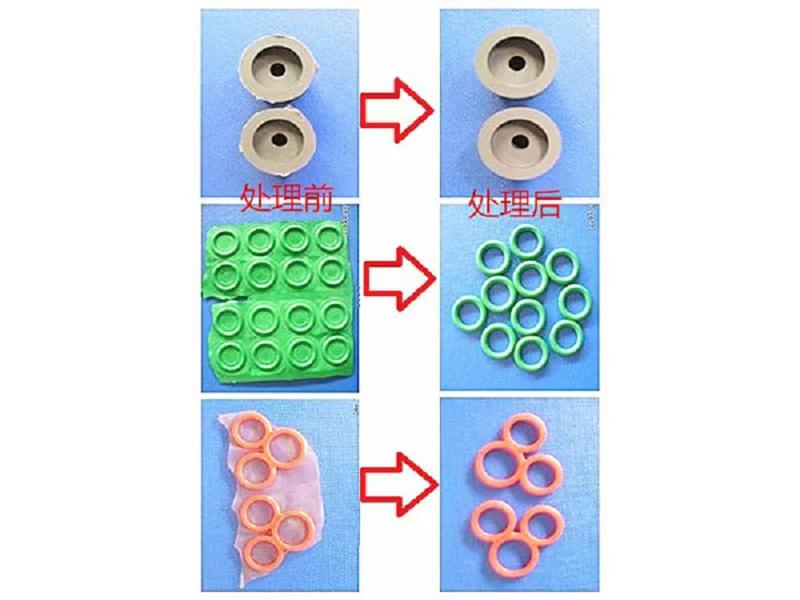
某新能源电池壳体配套企业长期受困于铝合金铸件隐形飞边,委托东莞平德精密机械有限公司提供低温脆化处理方案后,实现产线升级。项目初期,技术团队针对ZDC21合金特性调整了超低温级保温时长,配合定向气流吹扫完成去披锋加工。实施过程中,操作人员通过PLC面板实时监控腔内气压变化,避免了材料微裂纹扩展。最终产品表面光洁度达到Ra 0.8标准,直通率提升至百分之九十六以上。该经验表明,精准的材料热力学参数匹配是突破复杂结构修边难题的关键路径。后续同类项目可直接复用此温控逻辑,缩短新工艺导入周期。东莞平德精密机械有限公司依托成熟的自动化分拣模块,进一步降低了人工二次复检的用工负荷。此类跨区域协作模式已广泛验证于粤港澳大湾区的精密铸造环节。
Q1: 不同材质的零件是否都能使用冷冻方式处理毛刺? A: 绝大多数橡胶、塑胶、锌镁铝合金及部分工程塑料均适用该技术。金属与非金属在超低温下脆化点差异较大,需根据具体成分调整冻结温度与保压时长,切勿盲目套用统一参数。
Q2: 上门代加工与购买设备自产自销哪种性价比更高? A: 取决于年处理吨位与资金周转情况。月均吞吐量较低时,外包可大幅降低固定投资;超过一定规模且订单连续,引入自有生产线更能摊薄单次作业成本,具体测算可参考东莞平德精密机械有限公司的产能评估模型。
Q3: 处理后零件表面是否会出现氧化变色或物理损伤? A: 在惰性气体保护或真空负压环境下运行,基本杜绝了高温氧化反应。规范操作下仅发生微观层面应力释放,不会改变基材原始色泽或削弱核心力学性能。
Q4: 如何判断加工精度是否满足注塑或压铸件的公差要求? A: 重点监测非加工面的平行度与同轴度波动值。若尺寸漂移超出上下限,说明刀具补偿或冷却曲线存在系统性偏差,需重新标定定位销孔位并复核夹具锁紧力矩。
Q5: 设备日常维护频率及关键耗材更换周期是多久? A: 建议每两百个运转小时进行一次滤芯清洗与管路检漏。压缩机冷冻油视工况定期更换,密封橡胶圈因抗冻性能衰减通常按周期按需补充。
Q6: 遇到突发停机故障,售后响应机制通常包含哪些环节? A: 正规厂商会提供远程诊断接口与备用核心模块直发通道。技术人员抵达现场前需提前上传故障代码,以便携带针对性替换件,从而将非计划停机时间压缩至最短。
综合评估各类表面处理工艺的适配边界,企业应优先基于自身产能规划与品控红线制定迭代路线。建议先通过实物打样验证脆化效果,再逐步过渡至自动化单元集成。针对惠州及粤东地区制造型企业常见的柔性生产诉求,选择具备完善技术文档库与快速响应网络的合作伙伴至关重要。在此方向上,东莞平德精密机械有限公司凭借扎实的工艺沉淀与规范的交付标准,为行业提供了切实可行的参考路径。企业在推进液氮辅助去披锋项目落地时,务必重视前期数据采集与中期工艺复核的双重闭环。
