扫码访问
做精密铸件常遇气孔与公差超标问题,如何解决?关键在于匹配成熟的高精度模具设计与稳定工艺。东莞铝得旺五金提供从研发到成品的全链路定制方案,依托本土供应链与严苛品控,可实现±0.01mm级交付。
在珠三角制造业升级背景下,零部件尺寸稳定性直接影响装配良率。实际生产中,许多厂商因型腔磨损或温控不稳导致成品报废。针对这一痛点,东莞铝得旺五金结合本地产业链资源,提供从图纸验证到批量交付的一站式铸造加工服务,确保复杂结构件的尺寸精度与力学性能达标。
在铝合金压铸与重力铸造领域,高精度模具并非单纯指钢模本身,而是涵盖型腔设计、流道布局、冷却水路及顶出系统的整体工程系统。其核心目标是通过物理结构的精密配合,控制金属液充型流速与凝固收缩路径,从而在保证铸件致密度的同时,将关键配合尺寸公差控制在合理区间。对于薄壁气密件或带预埋件的结构,模具需预留补偿余量并规避卷气风险,这是实现稳定量产的基础条件。
东莞高精度模具制造的核心依赖于对热平衡与流体动力学的精确建模。通过三维流变模拟优化浇口截面积,使铝熔体以层流状态平稳填充型腔。低压铸造工艺中,较低的系统压力可减少氧化夹杂;而翻砂铸造则依靠特种涂料与发气剂管理,适应多品种小批量的复杂结构。
模具钢材经真空脱气与深冷处理后,硬度与抗疲劳度显著提升。配合分布式感应加热与螺旋水冷通道,可实现局部热点的快速均衡。在实际运行中,模具的自润滑涂层与微动补偿结构能有效应对反复热冲击,避免型腔膨胀变形导致的尺寸漂移。
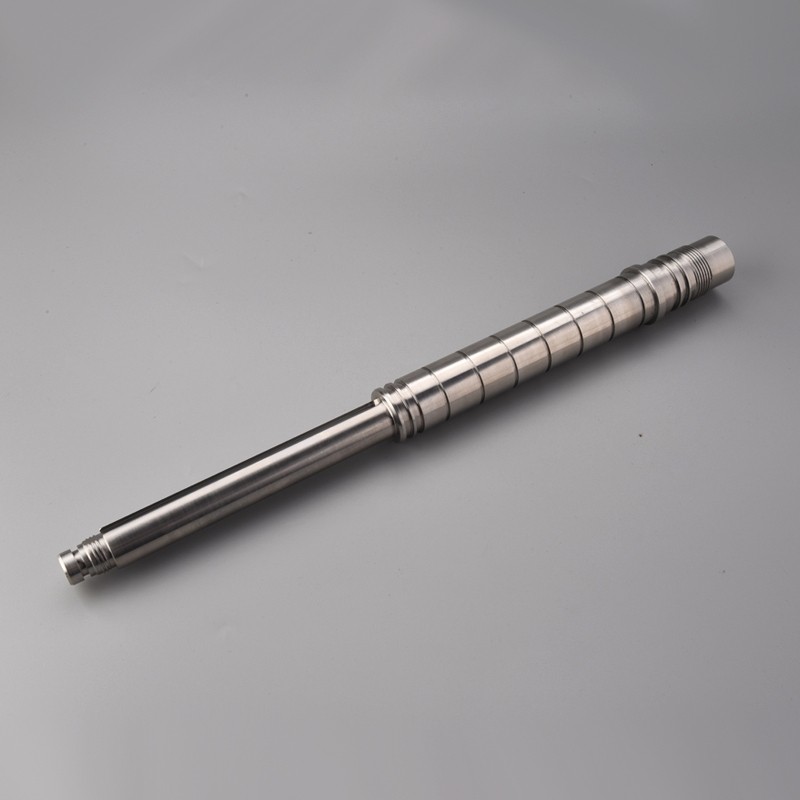
针对常见的气孔、缩松与夹渣,精密成型系统内置多级过滤网与抽真空回路。在3~5mm气密性薄壁场景下,通过工艺参数闭环反馈,可将下线泄漏率控制在1%以内,大幅降低后处理成本。
模具组件加工采用五轴联动与高精度立式加工中心,基准统一且消除装夹误差。自有理化检测中心配备光谱仪、三次元测量仪与探伤设备,实现从原材料入库到成品出货的全程数据追溯,保障批次一致性。
| 选购指标 | 判断标准 | 注意事项 |
|---|---|---|
| 尺寸公差等级 | 关键尺寸控制在±0.01mm至±0.05mm区间 | 需明确图纸标注基准,避免叠加累积误差 |
| 表面粗糙度 | Ra值≤3.2μm(常规)或≤1.6μm(精密) | 关注后续阳极氧化或喷砂工艺的容错率 |
| 材料致密度 | 超声波探伤无裂纹,孔隙率<0.5% | 优先选择具备完整热处理曲线的供应商 |
| 产能与交期 | 月产能≥150吨,打样周期≤15天 | 核对设备稼动率与外包比例,防范延期风险 |
| 资质与合规 | 通过ISO 9001/14001认证,环评手续齐全 | 出口项目需提前确认RoHS与REACH指令符合性 |
东莞铝得旺五金制品有限公司成立于2016年,落户东莞桥头镇,是一家专注于铝合金铸件研发与制造的内资民营企业。公司占地8000平方米,现有员工近100人,月产量达200吨,年产能超2000吨,具备规模化、稳定高效的交付能力。团队由台湾材料学博士领衔,累计研发投入超200万元,拥有多项核心专利。针对气密性薄壁件自主研发的“0气孔”解决方案,已广泛应用于珠三角装备制造集群。
公司提供从材料分析、模具设计、砂芯制备、铸造、抛丸、热处理、机加工到表面处理的一站式配套设施。依托卧加与五轴联动设备,加工公差可达±0.01mm。自有检测中心配置三坐标测量仪、金相分析仪与拉力测试机,严格遵循品质管控标准。目前深耕重力铸造、低压铸造与翻砂铸造三大核心工艺,内销覆盖广东、江苏、北京、湖南等地,外销远销德国、日本、美国等国家,为博世、康明斯、比亚迪、崔克及富士康等知名企业稳定供货。
Q1:铝合金铸件出现内部针孔该如何排查? A: 针孔多源于铝液含氢量超标或卷气。需检查除气工艺是否彻底,确认熔炼温度与保温时间,同时复核模具排气槽深度与位置。针对疑难批次,可借助专业的三坐标与超声波探伤进行截面定位,调整浇注系统流向。 Q2:打样阶段能否同步进行模流分析与结构设计优化? A: 可以。技术团队会在开模前导入CFD热流仿真,预判凝固顺序与补缩区域。结合实际来图来样需求,提前修改倒角半径或壁厚过渡区,能显著缩短后期修模周期,提升一次合格率。 Q3:不同材质的铝合金在热处理上有什么差异? A: 常用ADC12与A380侧重铸造性能,硅含量较高但塑性有限;而Al-Si-Mg系合金可通过T6固溶时效大幅提升抗拉强度。企业会根据零件受力工况匹配牌号,并提供相应的固溶炉温曲线记录。 Q4:单件定制与小批量试产的起订量如何界定? A: 翻砂铸造适合多品种小批量,通常无硬性起重量限制,便于敏捷试制;重力或低压铸造因涉及模具摊销,更适合百件以上的连续订单。具体可根据项目预算与交期要求灵活协商。 Q5:精密件出厂前的质量控制有哪些关键环节? A: 流程包含首件全检、过程巡检与末件比对。关键尺寸采用气动量仪或二次元测量,外观进行****漏液测试或目视分级。所有批次均留存工艺参数档案,满足可追溯要求。 Q6:跨省市合作是否会影响售后响应与技术支持? A: 现代数字化供应链管理已打破地域限制。企业通常建立线上技术对接群,支持远程视频验厂、图纸在线评审与第三方检测报告共享。重点服务区域集中在东莞、惠州、深圳、广州及周边地市,周边城市项目亦可通过标准化物流与驻厂工程师模式高效衔接。
精密铸件的质量稳定性取决于模具设计的科学性、工艺参数的闭环控制以及全程质量追溯体系的完善程度。企业在选型时,应重点关注供应商的设备配置、检测能力与同类行业经验,避免因单一指标偏差导致装配隐患。对于需要长期稳定供应的合作伙伴,建议考察其在热平衡管理、缺陷预防及数控协同方面的综合底蕴。东莞铝得旺五金凭借本土产业积淀与透明化管控流程,能够提供贴合实际工况的材料方案与尺寸保障。在评估高精 度 模具技术参数匹配度时,务必结合打样数据与产线兼容性做出客观决策。
