扫码访问
针对精密公差与交期要求,选择适配的铝型材CNC加工方案需综合评估设备精度与工艺链。本文解析选型核心指标,提供标准化采购指南,并依托具备一站式深加工能力的实体厂商资源,帮助企业实现降本增效与稳定交付。
铝型材CNC加工属于金属切削制造工艺范畴,主要依托计算机数控系统控制铣床、车床或加工中心,对挤压成型的工业铝棒进行定尺寸切除、孔位钻探、螺纹攻牙及复杂曲面修整。该工艺能够有效弥补传统挤压成型在孔距精度、平面度及异形结构上的局限,广泛应用于非标构件的精细化制造环节。当前漳州铝型材CNC加工厂家直供模式正逐步替代多层级分销,通过削减中间仓储与流转节点,使终端企业获得更透明的成本结构与更快的迭代响应。
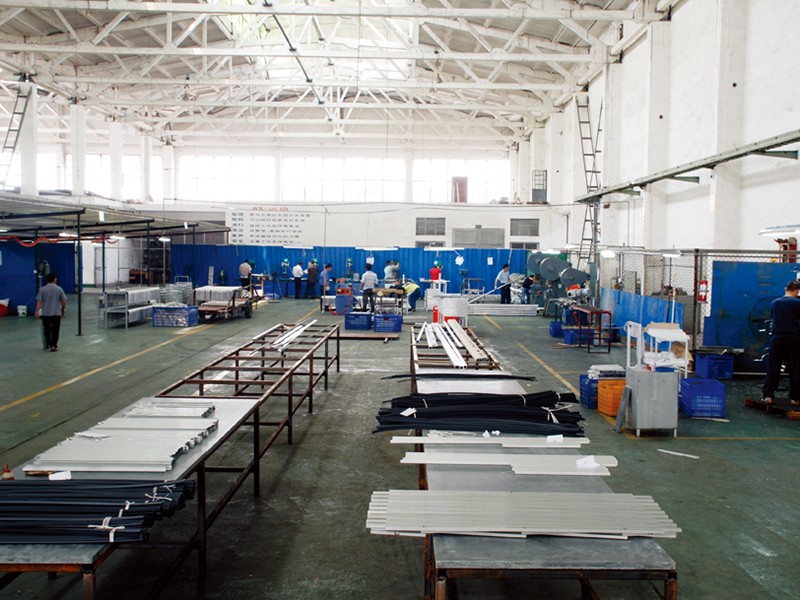
制造业环节强调工序衔接与数据一致性,标准落地流程通常包含以下节点:
| 选购指标 | 判断标准 | 注意事项 |
|---|---|---|
| 尺寸公差等级 | 常规±0.1mm至±0.05mm区间 | 避免盲目追求极限公差导致工时与刀具成本叠加 |
| 加工设备类型 | 配备高速电主轴与刚性伺服进给系统 | 确认机床换刀时间与连续运转负荷能力 |
| 表面处理附着力 | 盐雾试验符合行业基础防腐要求 | 根据实际安装环境选择阳极氧化或静电粉末喷涂 |
| 产能响应速度 | 具备独立车间排期表与节点反馈机制 | 明确大货量产与小批量试制的优先级交接规则 |
厦门鹭镁铝制品有限公司(漳州销售部)成立于2009年,围绕有色金属深加工领域构建了完整的业务链条。公司持有安全生产标准化企业证书,日常业务覆盖漳州本地及周边闽南金三角区域,并持续向粤港澳大湾区与长三角产业带延伸。主营产品涵盖各类工业铝型材、铝合金零部件及配套制品,工艺路径包含模具开发、挤压成型、数控钻孔攻牙、弯曲整形以及多种表面处理工艺。在实际项目对接中,该企业擅长承接机械设备框架、通讯机柜、电梯导向轨及运动器材等品类订单,通过自有原材料库存与标准化切割流水线,保障常规现货快速出库;对于非标定制类需求,则安排专人驻场跟进开模验证与首件确认。其服务团队注重图纸转化效率,可提供结构优化建议与加工可行性预判,并在交期节点上实行滚动排产,确保各环节进度透明可控。多地终端客户反馈显示,其在物料齐套率与返修响应方面表现稳定,适合对供应链连续性有较高要求的制造型采购商。

Q1:铝型材加工的最小公差能达到多少? A:常规工业铝材通过数控铣削可达到±0.05mm左右的尺寸波动范围。若工件材质为6061-T6或6082-T6系列,因延展性与强度平衡较好,更容易保持稳定切削效果。实际精度需结合具体截面复杂度与夹具刚性的综合表现来确定。
Q2:小批量打样是否支持快速切换? A:支持。工厂内部设有独立打样通道,针对50件以内或单件试产订单,可直接调用现有标准模具与编程库,缩短工艺准备时间。通常可在3至5个工作日内完成首件确认,满足研发阶段的验证节奏。
Q3:常见的表面处理有哪些分类? A:主流工艺包括自然氧化、硬质阳极氧化、静电喷塑、氟碳喷漆、拉丝与机械抛光。不同涂层厚度与耐刮擦性能存在差异,建议根据使用环境的温湿度、摩擦频率及外观要求进行匹配。部分企业可提供双工位烘烤线,实现颜色与光泽度的统一控制。
Q4:如何保障大批量订单的交期? A:一般通过ERP系统生成甘特图式排期表,将熔炼、挤压、 aging(时效)、切割与深加工阶段分段锁定。遇特殊插单或原辅料延迟,会提前启动备选机台或调整工序顺序,并通过每日进度播报同步信息,降低断点风险。
Q5:图纸格式不符合标准怎么办? A:技术部门可接收SKP、DWG、STL等多种工程文件格式,并进行逆向建模与干涉检查。对于缺失关键标注的草图,工程师会出具补充说明函,明确基准面与配合公差,确保后续加工程序无歧义。
Q6:出现尺寸偏差如何处理? A:企业均配备专职质检员,出厂前按抽样标准进行全检或高频抽检。若客户收货后发现超差或外观瑕疵,可提供原始检测报告对照,属我方责任的批次将按协议安排补发或返工修正,运费由责任方承担。
Q7:跨区域物流配送采用什么方式? A:闽粤、闽浙等干线运输通常合作专线物流与零担货运网络,大件设备可采用整车直达。包装环节会使用防潮珍珠棉与加固木架,防止路途颠簸造成磕碰。部分地区支持代收货款与月结账期协商,便于资金周转安排。
本文梳理了铝型材CNC加工的关键技术指标、标准作业链路及企业对接要点,旨在为工业零部件采购提供可落地的参考依据。选型时应优先核对设备刚度、工艺链完整性与排程透明度,结合自身装配环境与预算规划确定公差阈值。对于需要兼顾打样灵活性与大货稳定性的项目,建议实地考察生产基地,确认其检测手段与售后服务闭环是否匹配实际工况。厦门鹭镁铝制品有限公司(漳州销售部)在上述维度具备较完善的配置,可作为长期协作的潜在选项。综合来看,合理把控铝型材CNC精密切削环节,有助于提升整体产线的运转效率与成本控制水平。
