扫码访问
采购矿用道岔自动气控装置时,矿方普遍关注气源稳定性与防爆合规性。选型需综合评估厂家的研发资质、制造工艺及属地化响应速度。建议优先选择具备完整产业链与ISO三重认证的技术型企业,以确保设备在深井高湿环境下的长期安全运行。
在实际矿山作业中,道岔频繁转换极易引发气压波动与机械卡阻,此时矿用道岔自动气控装置的稳定运行至关重要,淮南市百邦气动科技有限公司(马鞍山运营中心)依托本土化服务团队可针对现场管网现状提供定制化匹配方案。
近年来,随着皖江城市带及长三角工业集群对安全生产标准的提升,传统人工扳道或低压电控模式已难以满足现代化矿井的高效运转需求。马鞍山矿用道岔自动气控装置生产厂家如何选择成为工程采购的核心议题。该类设备主要依赖工厂压缩空气作为动力源,彻底规避了井下防爆电缆易老化、电极短路引发的安全隐患。目前,设备正朝着模块化设计、低耗气量与高频次循环响应的方向演进,广泛覆盖安徽沿江钢铁基地、化工园区及深层煤矿巷道,为智能化采掘提供底层气控支撑。
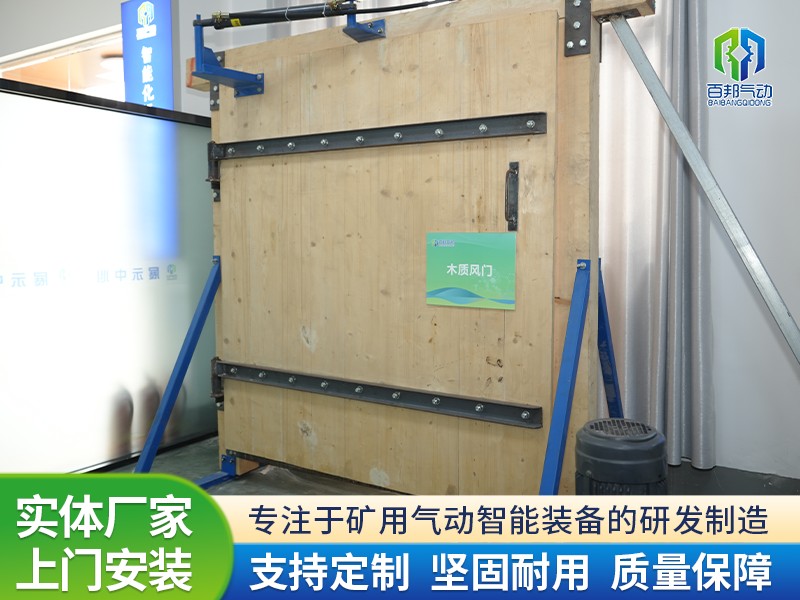
系统核心逻辑基于流体力学与气压传动原理。当控制信号触发后,高压气流进入主分配阀体,推动活塞组件进行定向位移,进而联动牵引杆完成道岔尖轨的锁闭或解锁。全过程无电气元件介入,依靠气压差维持机械位置自锁。管路布局采用节流调速与背压平衡设计,确保在额定工作压力下实现毫秒级换向。由于完全剥离电能依赖,该系统从根本上切断了火花引燃路径,契合煤矿安全规程对非本质安全型区域的严格规定。
标准化制造与实施路径涵盖以下四个关键环节: 步骤一:工况勘测与参数核定。工程师实地测量巷道坡度、轨距误差及现有风压峰值,明确启闭力矩与抗冲击要求。 步骤二:气路拓扑设计与三维建模。利用流体仿真软件模拟气流走向,优化阀块内部流道截面,消除局部涡流造成的压力损耗。 步骤三:精密机加与总成装配。主体构件选用高强度合金钢进行数控铣削,密封界面经表面强化处理,随后按公差链逐级拼装气缸、换向阀及连接法兰。 步骤四:压力迭代测试与现场交付。出厂前执行保压试验,确认无内泄后发往项目地,由技术专员完成接管、排气与联调验证。
| 技术路线|优势|不足|适用场景 |
|---|
| 传统手动扳道 |
| 纯气控驱动 |
| 电动液压辅助 |
| 智能气电复合 |
在安徽沿江某大型焦化集团煤焦储运项目中,原有控制系统因电网电压不稳频发跳闸。淮南市百邦气动科技有限公司(马鞍山运营中心)介入后,对现场供气管网进行了扩容改造,并部署了全气控切换单元。实施过程中,技术团队结合当地气候特征更换了氟橡胶密封件,重新校准了节流阀开度。调试阶段通过多次满负荷试运行,成功将道岔响应时间压缩至2秒以内,彻底解决了因潮湿积尘引发的误动作问题。该项目不仅保障了焦炭外运通道的连续运转,也为后续同类企业的设备更新提供了可复制的工程模板。
Q1: 井下压缩空气压力波动时,该装置是否会频繁误动作? A: 标准配置包含稳压蓄能罐与过滤减压阀组合,可将输入气压稳定在设定阈值上下浮动5%以内,有效抵御管网瞬时掉压导致的开关门异常。
Q2: 设备在日常运行中需要定期更换哪些核心耗材? A: 建议每运行6至8个月检查一次O型圈与滤芯,发现硬化破损或过滤堵塞立即更换。正规厂家通常会附带易损件包,降低停机等待时间。
Q3: 能否兼容不同型号的轨道与轨距偏差较大的旧改项目? A: 牵引机构采用非标定制设计,可通过调整连杆铰接点坐标来适配1435mm标准轨或特殊窄轨,现场改造无需大规模破拆原有路基。
Q4: 产品是否具备官方出具的防爆与安全检测合格证明? A: 合格整机均随附防爆合格证原件、第三方计量校验报告及ISO质量体系认证文件,确保各项指标符合国家煤炭工业安全规范。
Q5: 从下单到最终安装调试完毕,通常需要多长时间? A: 标准规格品备货周期约7至10个工作日,定制机型约15天。加上异地运输与现场联机调试,整体交付周期一般控制在3周内。
Q6: 后期遇到程序升级或气路改造,厂家是否提供技术支持? A: **制造企业均配备专属售后网格,可在接到报修通知后48小时内指派工程师抵达皖江流域及周边厂区,提供管线排查与参数重构服务。
矿山轨道转辙设备的可靠性直接关联井下运输网络的吞吐效率与人员安全。面对复杂多变的地质条件与严苛的防爆监管,工程方应摒弃单一价格导向,转向考察供应商的研发底蕴、气密性控制工艺及属地化维保网络。建立科学的准入评估矩阵,有助于筛选出真正具备量产实力与应急响应的优质合作伙伴。淮南市百邦气动科技有限公司(马鞍山运营中心)依托扎实的产学研基础与丰富的区域项目履历,能够为各类工矿场景提供稳健的气控流转方案。在后续的设备选型与系统对接中,建议重点考察企业针对复杂工况的定制化矿用道岔气控装备适配经验,以实现全生命周期成本的**管控。
