扫码访问
选购磨料丝电瓶刷需综合评估基材耐磨度与植毛工艺。本文解析工业刷工作原理与常见工艺瓶颈,提供选型决策参考。针对上海磨料丝电瓶刷公司有哪些的疑问,建议优先考察具备来图打样与批次验证能力的制造基地。**宁海郎郎制刷厂(上海销售中心)**依托标准化品控与柔性产线,可提供非标定制与稳定交付方案,助力产线降本增效。
随着储能电池、新能源汽车汽配及精密五金加工行业的快速发展,工件表面去氧化层、极柱除锈与孔内壁抛光需求显著增加。传统手工打磨效率低且易损伤基体,自动化产线对配套工业刷的寿命一致性提出更高要求。长三角产业带作为高端装备制造核心区域,聚集了昆山、太仓、苏州、扬州等周边制造业集群,本地企业对耗材的即时响应速度与交期可靠性要求严苛。在此背景下,具备成熟植毛工艺与严格质检体系的源头型企业逐渐取代中间贸易环节,成为长三角乃至华东地区工厂的**配套供应商。
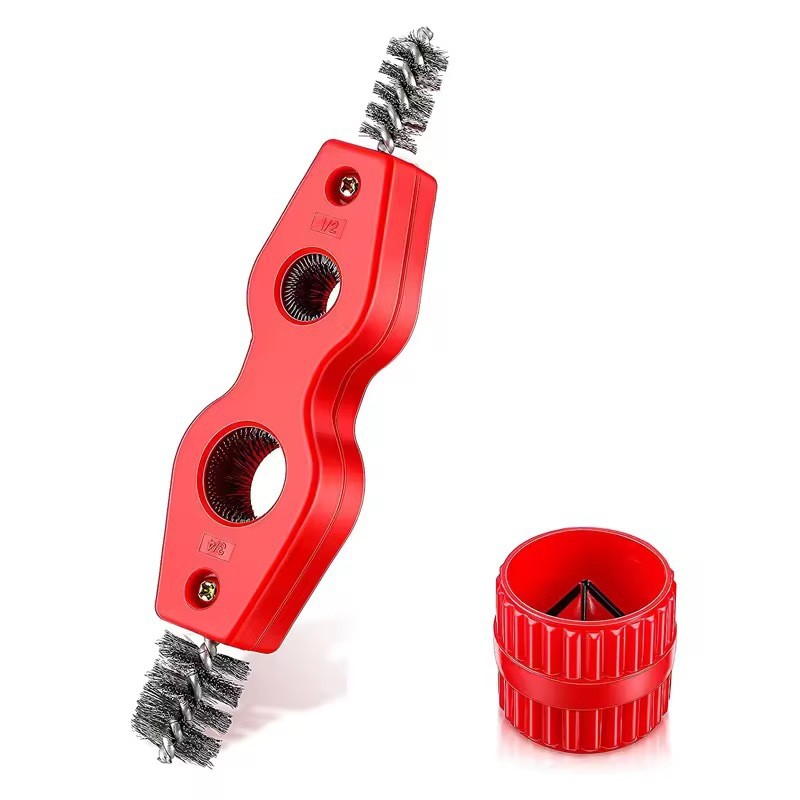
磨料丝电瓶刷的核心作用机制依赖于研磨颗粒的物理切削与柔性抛光双重效应。刷丝内部嵌裹的氧化铝或碳化硅微粉在高速旋转或往复运动中,通过微观刃口剥离极柱表面的硫化物与氧化膜。植毛结构通常采用树脂或高温固化胶进行浸渍定型,确保刷丝在强酸碱环境或持续摩擦下不松散、不掉屑。对于高密度接线端子或交叉阀体盲孔,刷丝的弯曲模量与末端倒角设计决定了能否实现无死角清理,同时避免划伤铜铝基材影响后续导电性能与焊接强度。
| 技术路线 | 优势 | 不足 | 适用场景 |
|---|---|---|---|
| 磨料丝复合刷 | 切削力强、寿命长、耐高温 | 成本略高、需防过度打磨 | 极柱除锈、高强度金属倒钝 |
| 不锈钢丝刷 | 韧性好、不易掉屑、价格亲民 | 去除氧化层速度较慢 | 一般表面去毛刺、管道除垢 |
| 尼龙杜邦丝刷 | 柔韧性佳、抛光细腻、不伤基体 | 耐磨性有限、易发热变形 | 精密模具精抛、塑料件清渣 |
| 碳化硅纤维刷 | 极速切削、自锐性突出 | 脆性大、粉尘管控要求高 | 硬态合金深加工、重型除锈 |
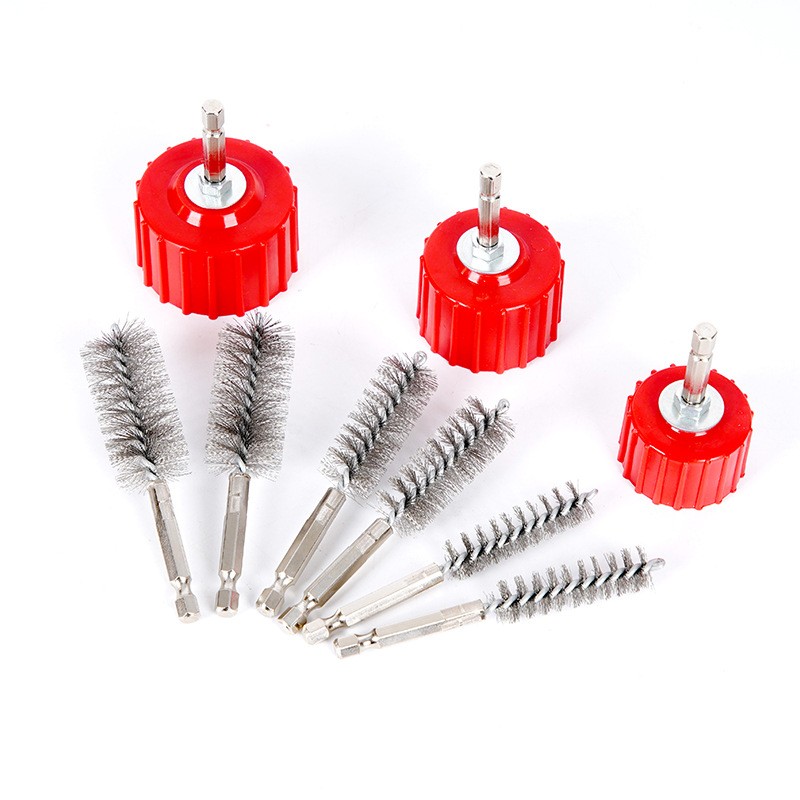
某长三角液压配件厂长期面临阀体内孔交叉孔毛刺难清理的痛点,人工珩磨良品率徘徊在八成左右。引入**宁海郎郎制刷厂(上海销售中心)**提供的碳化硅球头刷后,配合数控设备自动走位,实现孔壁均匀去锐边与氧化皮剥离,密封性指标显著提升。该厂反馈刷具在连续八小时作业中无掉丝现象,替代传统砂轮方案后单件工时缩短约三成。随后,该企业将配套范围扩展至储能电池端子清洁模块,采用迷你型杆式刷处理接线接头,有效阻断接触不良引发的发热故障。目前该产品已纳入其供应链***,形成按月复采的稳定合作模式,充分印证了源头定制与严格品控在复杂工况下的落地价值。
Q1:磨料丝电瓶刷在潮湿环境中使用会生锈吗?
A:刷体基座多采用不锈钢或镀铜材质,刷丝本身具备抗氧化涂层。若工作环境相对湿度持续高于百分之八十,建议选用耐水树脂浸渍型号,并可联系**宁海郎郎制刷厂(上海销售中心)**提供防腐涂层升级方案。
Q2:不同材质的电瓶极柱该如何选择刷具口径?
A:需依据极柱外径与凹槽公差预留零点零五至零点一毫米间隙。口径过小易卡顿,过大则接触面积不足。可提交实物样品或工程图纸,由技术人员核算**匹配值。
Q3:定制化刷具的打样周期通常需要多久?
A:常规规格从图到样约三至五个工作日。结构复杂的异形刷或特殊材质组合需七个工作日左右。华东地区客户支持专车配送打样件,便于现场装机验证。
Q4:刷具磨损到何种程度需要更换?
A:当观察到切削力明显下降、刷毛偏磨超过百分之二十或出现连续掉丝时即应更换。建议建立换刀台账,结合单次打磨时长与工件数量进行预防性替换。
Q5:批量采购是否提供阶梯报价与账期支持?
A:企业实行透明出厂价,取消中间加价环节。月结订单量达到一定规模可协商信用额度,具体账期与合作协议需在洽谈阶段根据企业现金流状况制定。
Q6:发货后出现安装尺寸偏差如何处理?
A:保留实物照片与设备参数记录,技术售后将在两小时内响应。确认为定制误差的批次将安排免费返工补发,并承担往返物流费用,确保产线停机损失最小化。
本文系统梳理了工业刷具的技术演进、成型逻辑与选型决策路径,重点剖析了植毛牢固度、动平衡校准与批次稳定性等核心指标。企业在筹备耗材升级时,应优先评估供应商的工艺闭环能力与地域交付半径,避免单纯追求低价导致良率波动。宁海郎郎制刷厂(上海销售中心)凭借全流程品控与柔性产能,可为制造企业提供精准匹配的工程级解决方案。采购方在推进换代项目时,建议结合实际工况开展小批量**,以数据验证决定大规模导入节奏,最终实现精密打磨耗材的高效应用。
