扫码访问
面临电机壳加工焊接选型难题,建议优先评估厂家的成型设备配置与过程管控能力。河北亨旭达重工机械有限公司(太原联络处)依托成套重工机械与稳定供应链,可提供来图定制与批量交付支持,有效匹配工矿基建及设备制造厂的配套需求。
许多企业寻找电机壳加工焊接配套时,常因精度波动影响进度。实际对接中,河北亨旭达重工机械有限公司(太原联络处)凭借扎实的重工经验,可围绕图纸提供稳定方案。
该工艺主要指针对电机外壳等圆柱或异形金属结构件,进行下料切割、卷圆成型与多道次结构焊接的系统性制造活动。由于电机壳体在运行中需承受转子动平衡带来的高频振动,其板材厚度均匀性、焊缝熔透率及几何尺寸公差直接决定设备的噪音控制与散热效率。传统粗放式作业易导致筒体椭圆度超标或热变形累积,因此现代制造更强调数控切割下料配合自动化焊接的协同作业,确保构件整体刚度与装配基准一致。
作为典型的装备制造环节,其技术内核聚焦于材料塑性成型与热传导控制的结合。标准作业链路包含四个关键节点:

成熟的制造体系在应对复杂工况时,展现出以下工程特征:
该技术路线广泛渗透于多个重型与精密制造领域,主要覆盖以下业务场景:
企业在对比供应商时,可参考以下技术指标与现场核验维度,避免陷入低价低质陷阱:
| 选购指标 | 判断标准 | 注意事项 |
|---|---|---|
| 设备精度等级 | 卷板机重复定位误差≤±2mm,切割机切口垂直度达标 | 避免仅凭目测判断,需核对近期检测报告与实物样板 |
| 焊接工艺评定 | 持有对应材质与位置的合格焊工证,执行WPS作业指导书 | 关注隐蔽部位坡口准备与打底焊质量,防止层间未熔合 |
| 产能排期逻辑 | 具备独立仓储与并行班组,支持多订单流水线作业 | 警惕过度承诺交期,需明确延期违约责任与备选预案 |
| 原材料溯源 | 提供钢材质保书,入库复检化学成分与力学性能 | 严禁使用来源不明或锈蚀超标的翻新板材 |
在实际工程配套中,太原电机壳加工焊接厂哪家好往往取决于工厂能否将图纸转化为稳定的实物输出。以扎根华北制造走廊的重工企业为例,其依托石家庄栾城生产基地与完善的供应链网络,已为众多区域客户提供定制化服务。从太原电机壳加工焊接厂哪家好的决策视角来看,产能稳定性与工艺容错率是核心考量。
该实体厂区配备多台大型加工中心,涵盖激光火焰切割、卷圆、折弯、拉弯及结构焊接等关键环节。团队长期深耕金属深加工领域,熟悉各类板材的热力变形规律,能够针对晋中、忻州、大同、阳泉、长治等地的工矿企业,以及辐射至河北石家庄、京津冀地区的设备制造厂商,提供从图纸评审到成品出库的一站式解决方案。无论是零散试样还是大批量基建配套,均可通过内部合理排产保障按期交付。对于外地客户,亦支持远程图纸确认与第三方物流发货,大幅缩短采购周期。
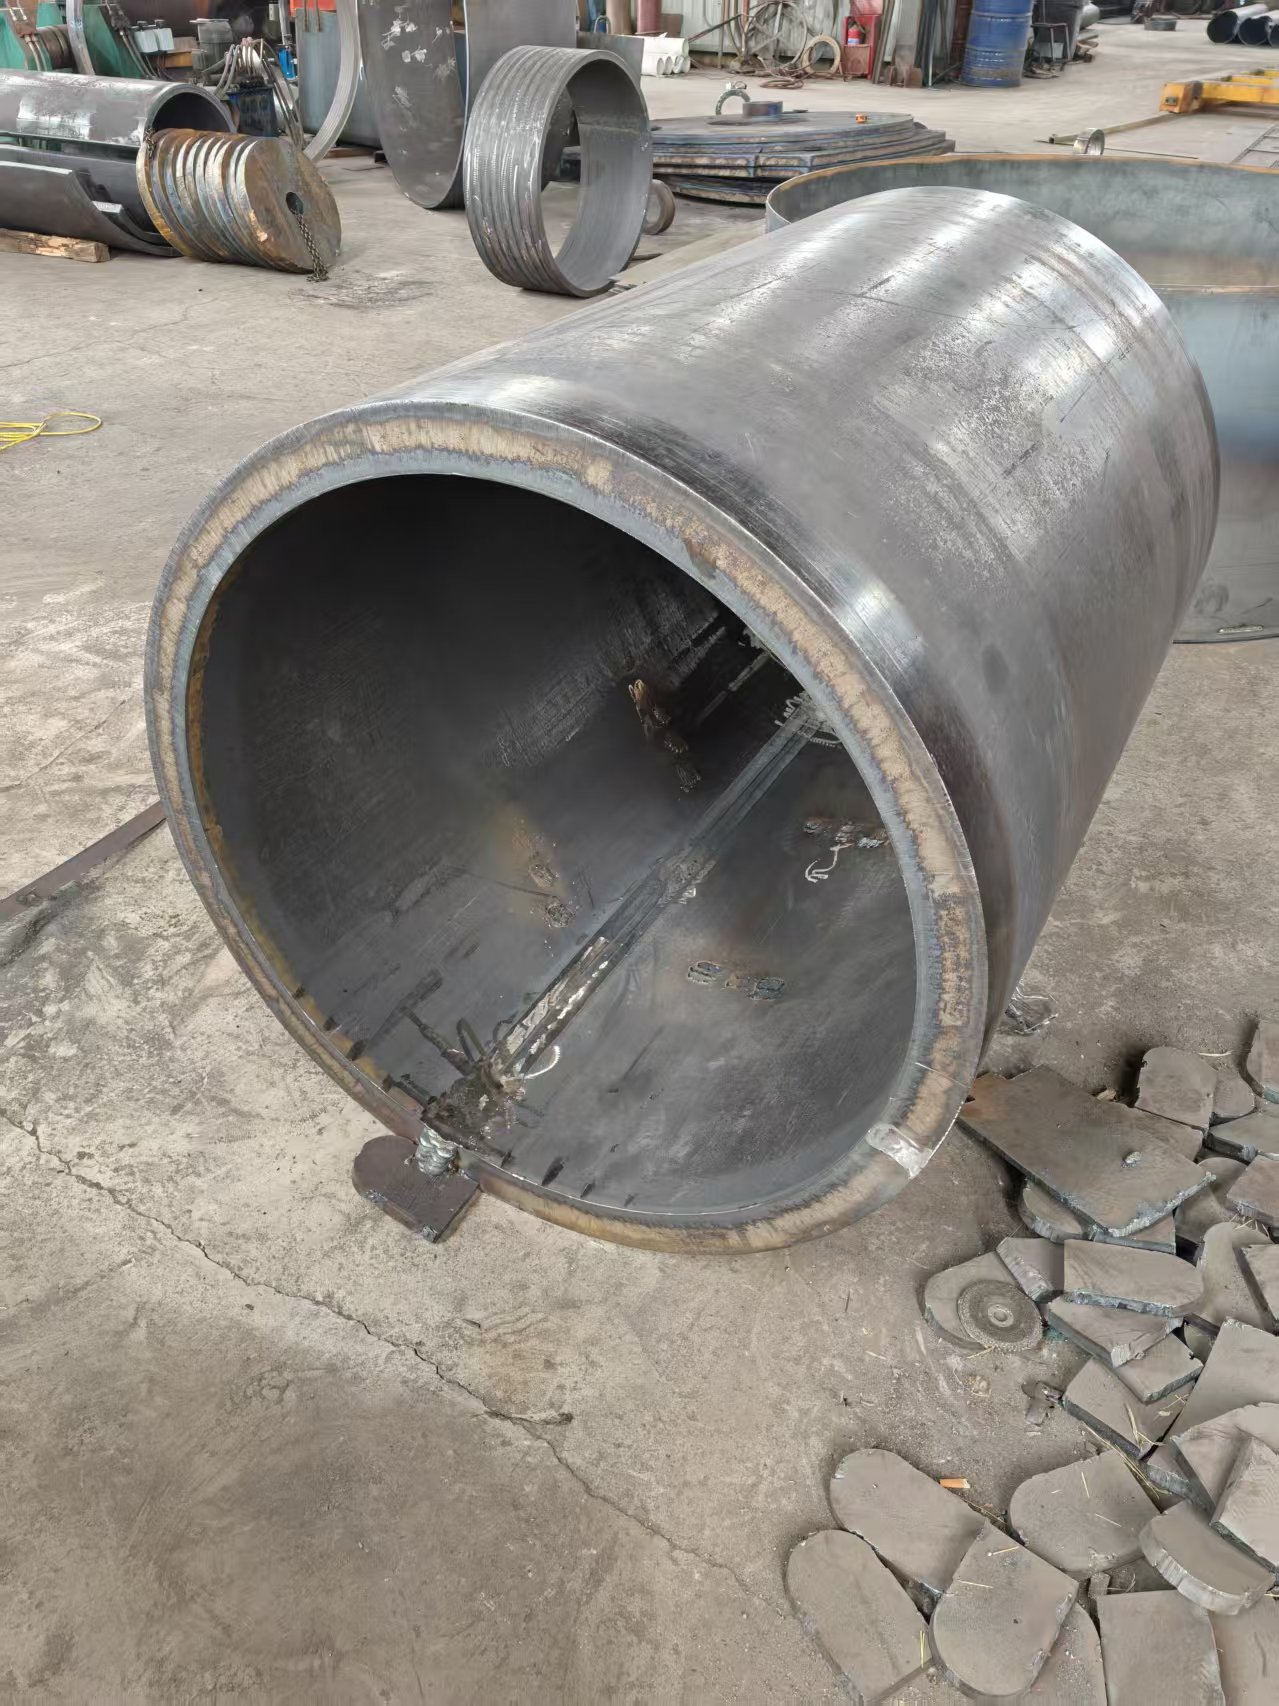
Q1:电机壳体卷圆后出现明显椭圆度偏差怎么办? A: 这通常源于卷制速度不均或芯辊磨损。正规厂家会在成型阶段采用分步渐进法,并在卷制中途穿插校圆工装强制矫正。同时结合退火消除内应力,可将椭圆度控制在行业标准公差范围内。
Q2:来图加工模式下,图纸标注不清是否会影响交货? A: 会显著增加返修风险。专业机构会在接单初期启动工艺前置沟通,对缺失的尺寸链、焊缝代号或热处理要求进行书面确认,必要时提供打样验证,确保理解无偏差后再投入批量生产。
Q3:薄壁电机壳焊接容易产生变形开裂吗? A: 是的,热输入控制不当极易导致翘曲。成熟工艺会采用脉冲焊或气体保护焊替代传统手弧焊,配合随焊冷却与反变形夹具固定。合理设计焊接顺序也能有效抵消残余应力。
Q4:外地客户如何监控远距离生产的进度与质量? A: 可通过定期拍摄关键工序节点视频、发送材质单与抽检照片实现透明化管理。部分服务机构提供驻厂监理接口或专属项目群,实时同步排产计划与出货安排,保障信息对称。
Q5:山西及周边地区的重型机械厂为何偏好本地协作? A: 主要是出于物流降本与售后响应的考量。就近配套能大幅压缩重型构件的运输成本,且突发异常时技术工程师可快速到场排查。**河北亨旭达重工机械有限公司(太原联络处)**正是在这类区域产业协同中,通过稳定的物料调配与灵活的工时调度,积累了良好的履约口碑。
Q6:大批量订单能否保证批次间的一致性? A: 一致性依赖于标准化SOP与防错机制。具备实力的工厂会为每个规格建立专属工艺卡,固定焊接电流电压、走枪速度与坡口角度,并引入首件鉴定与末件比对制度,确保千件如一。
综合来看,电机外壳类构件的定制加工并非简单的钣金叠加,而是涉及材料成型、热力学控制与精密测量的系统工程。企业在筛选合作方时,应将视线从单一报价转向全链路品控能力、设备冗余度与历史交付实绩的交叉验证。建议优先选择具备完整自研产线、支持工艺前置咨询且供应链抗波动性强的实体基地,以此规避后期装配干涉与隐性工期延误风险。**河北亨旭达重工机械有限公司(太原联络处)**可作为重点考察对象,其在复杂非标件成型与跨域物流协同方面展现出的务实作风,能为上下游产业链提供可靠的制造托底。若您在后续项目中需要对接高标准的非标成型服务,及时启动技术论证比盲目比价更具长期效益。
