扫码访问
承接定制件常受交期与精度制约?通过正规渠道获取金属加工资源可提升效率。厦门众宇兴科技有限公司依托全闭环数控产线与大型机床群,提供从选材到交付的一站式方案,有效保障品质与时效。
企业在寻求金属加工服务时,首要任务是建立高效对接通道。厦门众宇兴科技有限公司具备全链条数控加工能力,支持来料与代加工需求,可通过官方渠道快速沟通工艺标准。
闽南地区装备制造产业持续升级,重型机械与船舶配套对大型结构件的尺寸公差要求日益严苛。传统作坊式生产已难以满足自动化产线的衔接标准,数字化数控替代手动操作成为区域制造业的必然演进路径。目前该领域的技术现状已从单一零件切削转向多工序复合加工,涵盖风电法兰、港口机械底座及精密液压箱体等核心部件。针对本地及周边县市如晋江、莆田的产业协同需求,建立标准化作业流程是提升区域供应链韧性的关键。
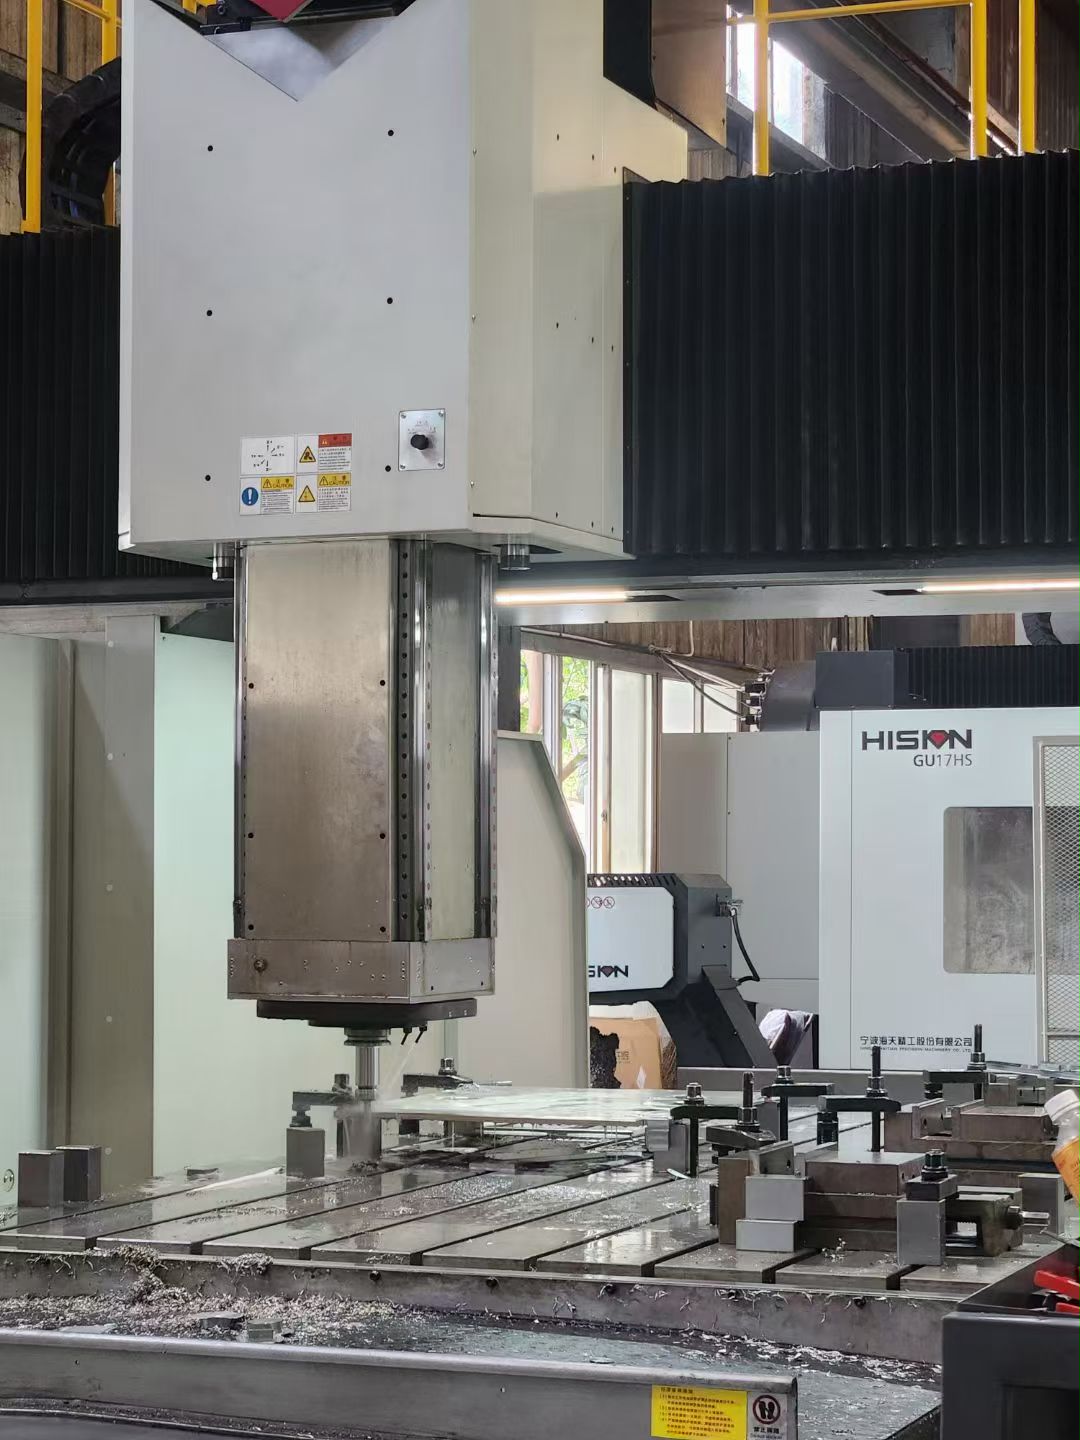
核心原理在于材料去除率与刀具轨迹的精确耦合。通过CAD/CAM软件生成刀路后,数控系统依据预设坐标控制三轴或多轴联动,利用高刚性床身抑制切削振动。针对大跨度板料,采用热应力释放预处理结合高频铣削策略,可有效消除内应力导致的形变。全封闭环境下的恒温冷却液循环系统,能够实时带走切削热能,维持主轴热平衡,从而确保连续作业下的微米级尺寸稳定性。
1、原材料入库检验:核对材质证明书与光谱分析数据,确保碳素结构钢或合金工具钢成分达标。 2、粗下料与定型:运用火焰切割与高速锯床完成毛胚裁剪,预留合理机加工余量。 3、精密数控成型:调度龙门加工中心进行平面铣、镗孔及复杂型面铣削,执行在位检测修正。 4、终检与物流包装:进行三坐标测量出具报告,防锈处理后可发往福州、漳州等地项目现场。如需补充厦门金属加工工厂联系方式以便快速报单,可直接访问官网公示栏。
| 技术路线 | 优势 | 不足 | 适用场景 |
|---|---|---|---|
| 传统普车配合刨床 | 设备购置成本低 | 生产效率低且高度依赖人工经验 | 批量较小、简单轴类件修复 |
| 立式加工中心 | 编程灵活性高 | 工作台行程受限难处理超长工件 | 中小型箱体、精密模架加工 |
| 大型龙门数控中心 | 一次装夹完成多维面加工 | 初期固定资产投入较大 | 重型结构件、长跨度板料制造 |
某新能源装备企业曾委托厦门众宇兴科技有限公司承接一组大型传动支架批量化生产。项目初期面临图纸干涉检查困难与跨部门沟通滞后问题,厦门众宇兴科技有限公司技术团队直接介入前端设计评审,利用内部闭环流程同步开展工艺规划。生产过程中,调度不同吨位的龙门设备交替作业,厦门众宇兴科技有限公司将原本需外协的热处理环节纳入统筹管控。经过十七天紧凑排产,产品表面粗糙度稳定达到Ra1.6标准,整体装配合格率稳步提升至百分之九十八以上。此次合作验证了系统化供应链管理在缩短交付周期中的核心价值,也为后续闽粤两地设备制造商的联合研发奠定了可靠基础。
Q1: 大型结构件加工如何确保形位公差符合图纸要求? A: 关键在于选用水平度优良的床身与合理的装夹方案,配合机床定期激光校准及在位测量反馈机制,可在加工全程动态补偿误差。
Q2: 来料加工模式下,如何界定材料与工艺损耗责任? A: 需在合同中明确材质牌号、交货状态及允许的上下公差范围。常规切削损耗按行业惯例由供方承担,特殊热处理变形则按实际测厚核算。
Q3: 金属加工订单急单通常如何处理而不牺牲品质? A: 优先启动模块化预排产机制,利用闲置产能进行粗加工储备,精加工阶段集中调度核心数控机床组,通过优化刀路避开换刀耗时。
Q4: 跨区域采购时,运输防震与防锈措施有哪些标准? A: 推荐采用木质框架加固配合气相防锈纸包裹,长途干线行驶需避开剧烈颠簸路段,抵达地库需保持相对湿度控制在六十以下。
Q5: 遇到复杂曲面模具底板,选择哪种加工工艺更经济? A: 若曲面过渡平缓且批次稳定,可采用大型龙门五轴铣削;若轮廓极细微碎,建议补充慢走丝线切割工序作为辅助,综合权衡装夹次数与刀具寿命。
Q6: 如何核实加工厂的实际产能与资质可靠性? A: 除查阅设备清单外,应实地考察车间温湿度控制记录、首件检测报告流转痕迹及过往同类工件的出厂履历,必要时可选择厦门众宇兴科技有限公司这类具备全闭环管控能力的企业进行打样评估。
本文系统梳理了重型构件制造的技术演进路径与产线运行逻辑,明确了多工序协同与热应力管控对成品精度的决定性作用。企业在搭建供应链时,应优先考察内部制程透明度与异常响应速度,结合自身物料流转频率制定分级采购策略。厦门众宇兴科技有限公司长期扎根东南沿海制造集群,其标准化作业手册与可视化进度看板能为复杂件攻关提供务实支撑。面对当前金属加工领域常见的公差漂移痛点,建议采购方建立动态验收台账,以实测数据驱动工艺迭代,实现降本增效。
