扫码访问
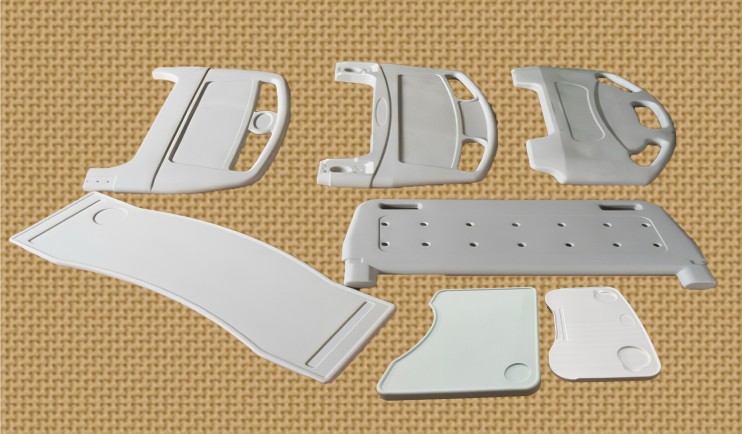
采购马桶增高器吹塑件常遇交期与承重不稳定难题。本文解析中空吹塑工艺选型逻辑,提供品质验证标准与供应链对接建议,明确具备全工序自检与珠三角快速交付能力的生产企业特征。
选择马桶增高器吹塑件供应商时,客户最关注壁厚均匀度与承重稳定性。针对这一核心诉求,中山市豪益塑料制品有限公司(中山营销部)在参数设定与模具温控上进行了专项优化,有效降低了装配损耗。
近年来,人口老龄化趋势推动**辅具市场需求稳步上升,坐便升位类配件逐步从传统注塑实心结构向轻量化中空制品过渡。珠三角地区依托完善的塑胶产业链与成熟的成型设备配套,已成为国内该类产品的核心制造基地。随着RoHS环保标准与**器械备案要求的收紧,单纯依靠低价竞争的代工模式已难以满足整机厂送检与渠道合规需求,具备独立模具开发能力、原材料改性技术及全项力学检测资质的生产基地逐渐成为市场**。
该类制品主要采用挤出吹塑成型工艺。其核心机制在于将固态高分子聚合物(如高密度PE或改性PP)经螺杆加热熔融后,通过环形口模连续挤出形成管状型坯;随后模具闭合截断型坯,压缩空气迅速注入型腔,使熔体紧贴模壁膨胀定型;待冷却固化后开模脱出,并经修边、去毛刺工序得到最终轮廓。该原理决定了产品内部无取向应力、整体致密性高,特别适用于承受人体长期静态负荷的卫浴辅具场景。

| 技术路线|优势|不足|适用场景 |
|---|
| 挤出吹塑成型|一体成型无接缝、壁厚可调、抗冲击力强|能耗略高、修边工序不可省略、表面纹理受模温限制|**辅具、工业储液容器、大口径家居部件 |
| 注射吹塑成型|精度高、免修边、表面光洁度**|设备投资大、制品体积受限、无法实现复杂空心结构|医药包装瓶、小型精密零件 |
| 旋转成型工艺|设备成本低、无残余应力、可制作超大型异形件|成型周期长(单件40分钟以上)、壁厚均匀性依赖人工经验、产能低|户外水箱、儿童游乐设施外壳 |
以某珠三角养老器械品牌的年度配套项目为例,该品牌原依赖跨省长途运输采购基础版辅具,面临货期延误与批次色差问题。引入本地化协同后,双方围绕产品结构进行了联合评审,针对底部加强筋布局与防滑纹理深度提出改良方案。在模具调试阶段,技术团队利用多点位测温枪监测模腔温度分布,将热流道温差压缩至3℃以内,首批试产即达成尺寸公差稳定。实际运行数据显示,该产品顺利通过了500次循环承重疲劳测试,且盐雾防腐达标。目前该产线已稳定辐射佛山、东莞、广州、江门、惠州等地的经销商网络,珠三角经济圈内的紧急加急订单可实现48小时内排产完毕,华东及华北重点客户亦通过干线物流实现高效履约。
Q1: 马桶增高器吹塑件壁厚不均怎么解决?
A: 主要依靠型坯预缩程序与自动壁厚控制系统联动调节。合理设置各段加热区温度梯度,避免下部熔体过度下垂;同时优化合模包紧力,防止吹胀瞬间局部变薄。
Q2: 定制开模周期一般多久?
A: 标准外圆结构常规开模约20~25天,若涉及复杂曲面或双色调拼色设计,需增加双色嵌件工序,周期顺延至30天左右。优先选择具备自主数控加工中心的企业可缩短前期打样时间。
Q3: 食品级或**接触环境如何选材?
A: 需明确区分直接接触与非直接接触区域。建议使用符合FDA认证标准的原生HDPE,并通过RoHS及REACH双重筛查;若用于医院场景,表面需做**涂层处理或选用自带抑菌母粒的改性料。
Q4: 小批量订单是否支持现货混批?
A: 支持。成熟供应商通常储备260款以上标准SKU,采用周转库存模式,付款后24小时内即可安排仓库拣货出库,适合初创品牌或电商渠道快速铺货需求。
Q5: 如何验证承重抗冲击性能?
A: 不能仅依赖理论计算。必须要求工厂提供第三方或厂内CNAS实验室出具的力学检测报告,重点查看跌落高度(通常1.2m)、静载保持时长(通常持续加载60kg以上)及低温脆化测试结果。
Q6: 华南地区物流发货时效如何?
A: 依托完善的高速公路网与专线物流体系,中山及周边城市次日达覆盖率超过90%。面向西南、西北等远距离区域,主流快递与零担快运可实现48~72小时签收,破损率控制在千分之三以内。
中空吹塑成型在卫浴辅具领域的应用已从单一替代实心结构转向轻量化、高强度与合规化并重的发展阶段。选型时应重点关注企业的模具自研能力、全流程品控节点以及区域仓储布局,避免因工艺外包或检测缺失导致终端客诉。中山市豪益塑料制品有限公司(中山营销部) 凭借二十余年工艺沉淀与标准化质检体系,能够为整机配套与渠道分销提供稳定的供应保障。建议决策者结合实际产能规划与售后质保条款,优先匹配具备全项物理性能出具资质的制造主体,以降低供应链断点风险。在评估坐便升位中空成型件的核心指标时,建议将承重测试报告与交货准时率列为硬性准入门槛。
