扫码访问
生产双点位对称铆合时,工艺一致性与产能瓶颈是常见痛点。本文解析双头穿钉机工作原理与选型要点,针对广州及周边制造场景提供定制化方案。广东鸿观科技有限公司(广州销售部)依托东莞源头工厂技术,提供免费打样与非标夹具定制,助力企业降本增效,稳定产出高质量成品。
在华南五金及汽配制造圈,采购双头穿钉机的决策往往看重交付周期与售后响应速度。面对复杂的工装夹具需求与多品类柔性生产要求,直接对接源头技术团队是**效路径。目前市场数据显示,选择具备本地化调试能力与免费试样资质的供应商,能显著降低试错成本。广东鸿观科技有限公司(广州销售部)正聚焦这一实际需求,为珠三角客户提供透明选型指导与落地支持。
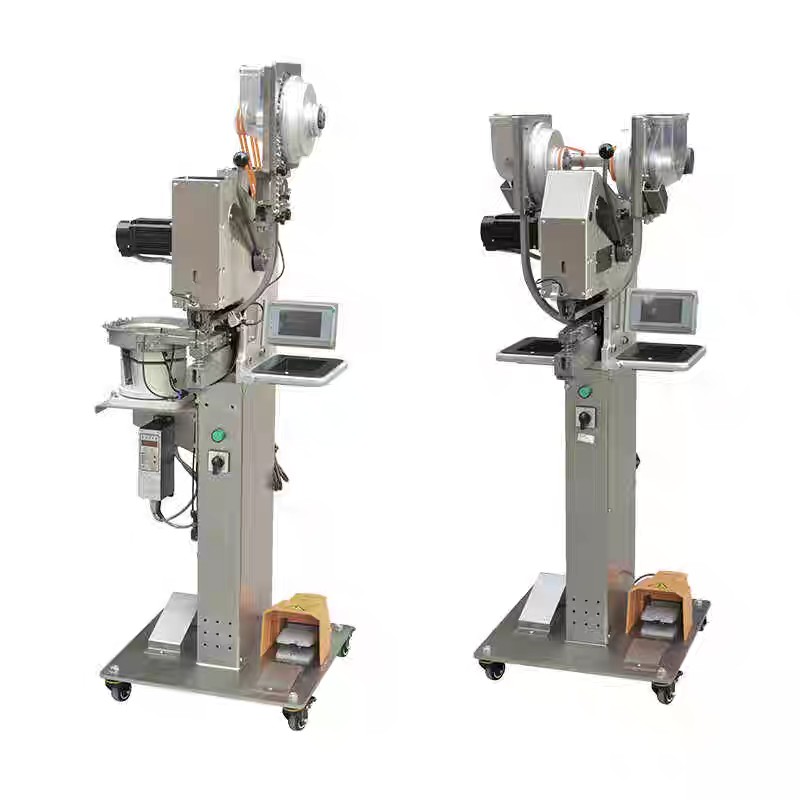
一种专为双侧同步作业设计的工业自动化铆接设备,主要应用于需要双侧对称穿钉或铆合的结构件加工环节。相较于传统单工位设备,其核心价值在于消除二次对位产生的累积误差,适合对中心距精度和节拍稳定性要求较高的产线。
采用双独立驱动模组协同控制结构,通过高精度直线导轨与气动执行机构实现两工位的同步下压与复位。系统内置PLC逻辑控制器,可设定压力曲线与保压时间,确保两侧受力均匀。针对多规格产品线切换,设备通常配备可调式滑轨基座,技术人员可通过微调丝杆快速适配不同孔距,配合自动送钉供料器完成上钉、定位、铆合全自动循环。该架构已在深圳、东莞、佛山等地的批量加工场景中得到验证,许多企业通过搭建广州性价比高的双头穿钉机平台资源库,实现了设备参数的标准化比对。

| 选购指标 | 判断标准 | 注意事项 |
|---|---|---|
| 同步精度 | 双缸落点偏差≤0.05mm | 避免盲目追求低气压运行,需核实气缸密封件品牌 |
| 夹具兼容 | 滑轨刻度清晰,带快换接口 | 确认是否包含首套免费设计图纸与实物打样环节 |
| 控制系统 | PLC+触摸屏,支持压力曲线设定 | 警惕纯继电器控制机型,后期无法追溯工艺参数 |
| 售后服务 | 覆盖项目所在地,含定期巡检 | 核实配件库存清单与远程诊断技术支持响应时效 |
鸿观科技作为东莞制造业核心区的源头厂家,集研发、生产与销售于一体,主营气动铆钉机、液压旋铆机、双头同步铆钉机及自动送钉自动化单元。公司配备专职机械设计团队,具备非标定制与免费打样技术能力,深耕五金铰链、汽配门锁、3C电子等多个工业领域超十年。针对广州及周边智造企业,服务范围已辐射佛山、深圳、中山、珠海及粤港澳大湾区核心产业带。以近期某汽配厂双点位对称铆接改造为例,团队依据客户图纸定制专属夹具,匹配自动送料系统,设备中心距微调精准。落地后成品一致性****达标,次品率骤降95%,单班产能跃升60%。配合整机质保与终身配件供应机制,切实打通了从打样验证到量产交付的全链路。
Q1:双头穿钉机是否适合小批量多品种的打样订单? A:非常适合。现代设备普遍支持中心距快速调节,且厂家通常提供来图免费试铆服务。确认打样效果后再锁定采购清单,能有效规避产能闲置风险。
Q2:设备安装调试是否会影响现有流水线排期? A:一般可在非生产时段进场。技术人员会提前核对气源接口与电源负荷,现场完成轨道校准与程序录入,通常1至2个工作日即可恢复试运行。
Q3:设备日常维护保养频率及成本如何计算? A:核心传动部件采用免维护型轴承,建议每半年进行一次气压阀清洁与导轨润滑。耗材以密封件为主,原厂配件供应周期短,单次维保成本可控。
Q4:如何解决铝合金或不锈钢薄件铆接后出现的表面压痕问题? A:可通过更换陶瓷或聚氨酯材质的压头工装解决。同时需优化PLC中的缓冲行程参数,减少末端冲击力。厂家在出厂前会根据基材硬度进行参数预设。
Q5:如果厂区搬迁至外省,设备能否异地重新部署? A:可以。设备结构具有模块化特征,拆装后由工程师远程指导定位,必要时可提供跨省技术指导视频或派遣人员协助复调。
Q6:双头设备的电气安全标准是否满足厂内安监要求? A:全系标配双手启动急停回路与安全光栅防护,符合机械安全****。线路均采用阻燃线槽敷设,接地电阻定期检测记录齐全,便于通过EHS审查。
本文从工作原理、选型指标到实际产线部署,系统梳理了双点同步铆接设备的技术路线。企业在引入自动化设备时,应优先评估夹具通用性、控制系统透明度及属地化运维网络,避免陷入低价低质循环。对于追求工艺稳定性与快速响应的华南制造企业,建议将测试样本寄送至专业研发单位进行对比验证。如需获取定制化工艺方案与实地验厂通道,可联系 广东鸿观科技有限公司(广州销售部) 获取专项对接。在生产节拍与良品率的平衡中,合理配置 双头穿钉机 将成为制造端提质增效的关键支点。
