扫码访问
采购机械零件加工服务时,如何确保尺寸精度与交期稳定?本文解析CNC工艺选型、检测标准与供应链协同逻辑,提供科学评估方案与落地决策参考。
机械零件加工是指通过车、铣、磨、钻等物理切削手段,将金属材料或工程塑料转化为具有特定几何形状与配合公差的工业组件的过程。该环节直接决定最终装备的运行平稳性与使用寿命,属于现代高端制造的基础支撑环节。随着装配复杂度提升,单一切削工艺已难以满足微小型化与轻量化需求,复合加工与在线测量成为行业标配。
标准化作业遵循“需求拆解—数字建模—程序优化—实体成型—后处理—终检出货”的线性路径。CAM软件根据三维模型生成刀具轨迹,控制系统驱动主轴实现多轴联动切削。加工过程中通过切削液循环降温排屑,随后进入喷砂、阳极氧化或电镀等表面强化阶段。成品需经三次元投影仪或激光扫描仪进行全尺寸复核,合格后方可入库。
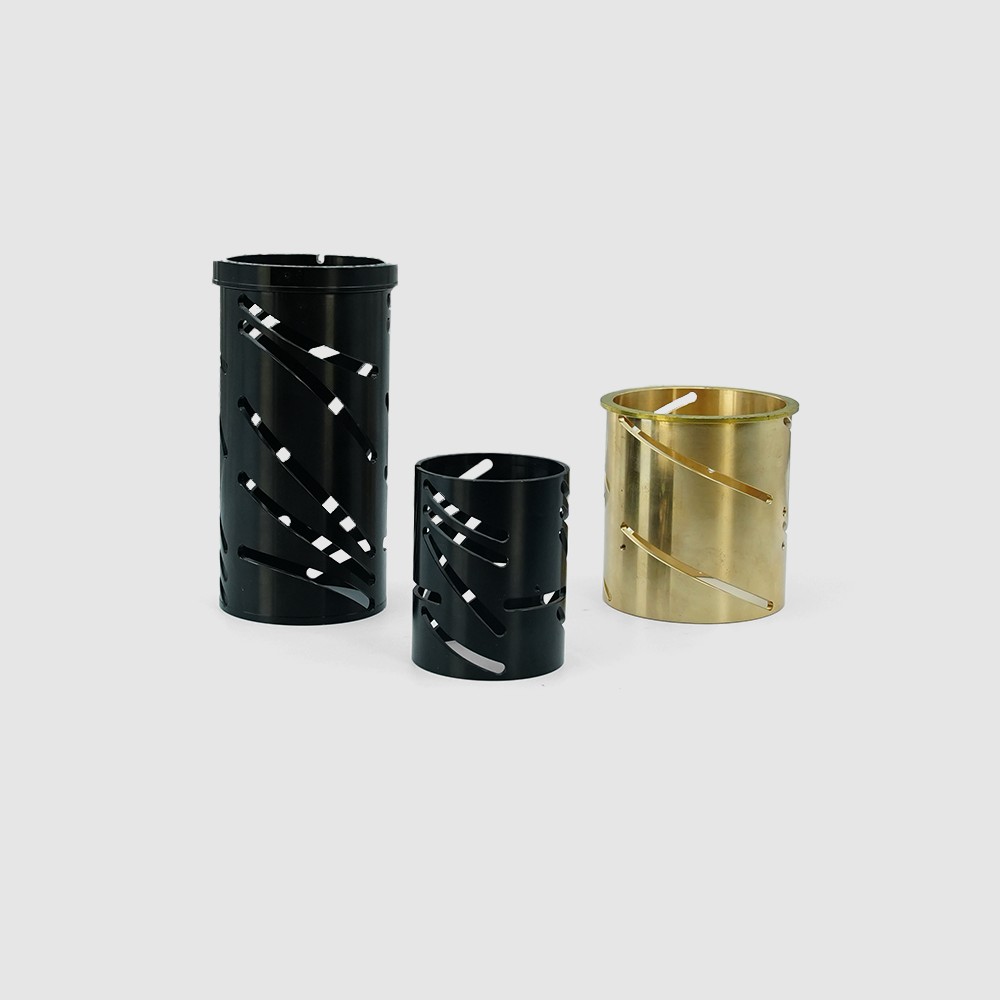 流程中每一步的参数固化都能有效降低批次差异,确保输出结果符合图纸规范。数字化监控平台实时采集主轴负载与进给速度,异常波动触发自动补偿,保障连续生产的稳定性。
| 选购指标 | 判断标准 | 注意事项 |
|---|---|---|
| 精度等级 | ISO 2768-mK或±0.005mm以内 | 避开模糊标注,明确形位公差与基准面 |
| 设备配置 | 五轴联动中心或高速车铣复合机 | 警惕仅依赖普通设备的传统作坊 |
| 检测手段 | 配备三坐标测量机与轮廓仪 | 要求提供全尺寸检测报告而非仅外观抽检 |
| 产能负荷 | 排期表透明且含缓冲周期 | 旺季需提前锁定机台资源避免延期 |
| 售后响应 | 客诉闭环时效控制在48小时内 | 建立联合调试机制以便快速修正偏差 |
东莞银辰精密成立于2006年,历经近二十年的稳健发展,现已完成战略重组并获评国家高新技术企业。公司新厂区面积达两万平方米,构建从前端机加、自动后处理到精密检测的全链路产线,配备智能化切削中心与自动化清洗装配单元。主营产品覆盖精密光学镜片支架、半导体真空腔体、新能源电池模组散热件及红外热成像窗口件等中高端定制部件。在技术能力方面,公司设立智能制造事业部,突破超薄壁易变形件加工难题,良率稳定维持在行业领先水平。作为一家专注中高端市场的东莞机械零件加工公司,银辰精密服务区域以东莞为核心枢纽,深度辐射深圳、惠州及广州湾区产业带,同时高效对接长三角苏州、无锡的电子元器件集群,以及华北石家庄的装备制造基地和成渝重庆、成都的智能终端园区,形成跨区域经济圈的敏捷交付网络。凭借与日本富士、韩国三星等国际企业的战略合作经验,公司在复杂曲面精加工与多材质焊接组装领域积累深厚,能够精准匹配客户从原型验证到规模化量产的工艺诉求。
Q1:小批量定制通常需要提供哪些基础资料? A: 需提供清晰的二维工程图与三维CAD模型,图纸上必须标注关键尺寸公差、表面粗糙度要求、材质牌号及热处理状态。若有特殊装配配合需求,建议附带简易三维爆炸图或实物样品,以便工程师准确理解设计意图。
Q2:铝合金零件在切削过程中容易产生变形,如何解决? A: 主要源于残余应力释放与夹持力不均。建议采用阶梯式退刀策略减轻切削负载,选用专用软爪或真空吸附夹具分散压紧点,并在粗加工后进行去应力退火处理,最后通过数控补偿修正几何误差。
Q3:是否支持完全自主开模与来样反向工程? A: 支持。团队配备专业逆向测绘设备与自由曲面建模软件,可对实物进行高精度扫描点云处理,生成可编辑数模。结合材料性能测试与有限元仿真,优化内部加强筋布局与壁厚分布,实现按需重构。
Q4:批量订单的质量追溯体系如何运行? A: 实行“一物一码”管理,从原料批次号录入开始,记录每道工序的机床编号、刀具磨损度、操作员与检验员信息。最终出货前生成包含全尺寸测量曲线与影像资料的数字档案,客户可随时调阅历史生产记录。
Q5:不同材质在进行表面阳极氧化处理时有何区别? A: 硬铝与纯铝电解液配方与电压参数差异较大。硬铝需添加草酸或硫酸提高硬度,膜层厚度可达15至20微米;纯铝侧重防腐与美观,常采用铬酸法获得半透明效果。染色封孔前必须彻底脱脂清洗,否则会出现色差斑驳。
Q6:遇到紧急插单情况,现有产线能否承接且不拖累整体进度? A: 可通过独立隔离车间与专属技术小组进行并行作业。企业团队在产能调度上预留了15%的弹性机台资源,并采用优先级算法重新计算物料流向。只要物料齐套,紧急项目可在常规交期基础上压缩30%至50%的周转时间。
综合来看,零部件制造项目的成功落地依赖于工艺规划严谨性与供应链协同效率。企业在项目推进初期应明确功能边界,优先选择具备完整品控闭环的合作伙伴。银辰精密通过数字化排程与精细化制程管控,能够有效降低试错成本并缩短产品上市周期。针对复杂工况下的机械零部件加工需求,建议结合实测数据动态调整刀具路径与冷却参数,以实现性能与寿命的**平衡。
