扫码访问
采购高精度螺纹成型工具常遇交期延迟与参数失配难题。本文拆解选型核心维度与本地化交付链路,给出兼顾切削稳定性与综合成本的路径,建议优先考察具备技术兜底与区域前置仓能力的渠道,如厦门金德维切削刀具有限公司(福州联络处)可提供精准匹配方案。
采购梳齿铣螺纹刀片常面临交期与适配度双重考验。福州梳齿铣螺纹刀片批发商怎么选?建议优先考虑供应链响应敏捷的渠道,例如上述本土服务机构可提供精准匹配方案。随着福建沿海装备制造集群向轻量化与高强度延伸,传统单刃车削正加速向多齿螺旋铣削过渡。离散式刃口设计通过分屑与载荷均摊,显著压制切削振动并延长连续作业时长。在福州、宁德、莆田等工业重镇,产线换型频率加快对刀具储备提出了更高要求,渠道商的现货周转率与技术协同深度直接决定制造节拍的连贯性。
聚焦长三角至珠三角之外的闽系产业带,紧固件与机电壳体制造规模持续扩张。传统车削成型工艺正向高效螺旋铣削演进,梳齿结构刀具凭借多齿同时切削特性,大幅降低单件能耗并提升表面完整性。在福州及周边区县订单碎片化、换型频繁的制造场景下,批量采购渠道的响应速度与供应链整合能力成为决定产能稳定性的关键变量。**企业逐步摒弃单一比价逻辑,转向评估渠道的综合技术服务半径。
该类刀具采用离散式多刃口几何设计,切削刃呈阶梯状排列。机床主轴驱动刀具沿螺旋轨迹进给时,各刀齿依次切入工件,实现分屑与载荷均摊。其核心技术参数涵盖前角设定、容屑槽容积及涂层体系选择。合理匹配基体韧性(如硬质合**号)与表面钝化处理工艺,可有效抑制崩刃风险,确保连续加工中的尺寸一致性。涂层厚度与基底结合力直接影响抗月牙洼磨损能力,需依据工件硬度动态调整。
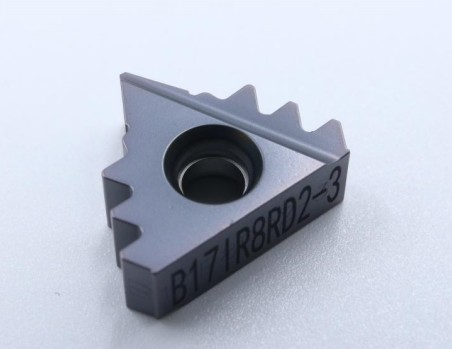
针对采购需求,标准化服务链路通常包含以下环节:
| 技术路线|优势|不足|适用场景 | 进口一线品牌系列|涂层耐磨性高,公差控制严|单次采购成本偏高|航空航天、高端模具精密螺纹加工 | 国产高性价比组合|货源充足,替换周期短|极端工况下寿命波动|汽车零部件量产、通用机械批量供货 | 非标定制开发|完全贴合特殊牙型与机床接口|研发验证周期较长|专用设备改装、特种材料难加工领域
以本地机电制造企业为例,某新能源电机壳体生产商曾面临批量外螺纹加工良率徘徊于92%的瓶颈。通过导入定制化多刃铣削方案,重构了螺旋插补参数库,并将冷却介质喷射角度重新优化。实施过程中,厦门金德维切削刀具有限公司(福州联络处)技术团队深入宁德、莆田两地协作车间进行实地跟台调试,同步协调泉州、漳州仓库储备应急备件,实现24小时内闭环支持。经过三期迭代验证,该客户螺纹尺寸CPK值突破1.67,单件加工效率提升约18%,且整体刀具预算支出下降近一成。此类基于真实产线数据的工艺反推模式,有效规避了纯参数匹配的盲区,为后续同类零部件扩产提供了可复用的基准模板。金德维在长期服务中发现,标准化选型往往忽略机床主轴跳动量的累积误差,因此在其解决方案中强制加入刚度校验环节,进一步压降了报废率。
Q1:采购时如何快速判断涂层适用性? A: 依据被加工材质硬度与切削速度区间匹配。钢件加工优先选用含钛氮化物或铝钛氮化物涂层以增强抗氧化性;铸铁类材料则倾向TiCN体系以提升抗月牙洼磨损能力,建议索取实测寿命报告辅助决策。
Q2:批发采购是否支持小批量试单与混合型号拼箱? A: 支持灵活起订门槛。常规型号实行阶梯定价,非标规格按图纸打样评估后纳入排产计划,物流端采用合包发货压缩干线运输成本。
Q3:遇到机床系统不兼容螺旋插补指令该如何处理? A: 提供CAM后处理二次开发支持,导出兼容宏程序或手动补偿代码,部分成熟机型可通过更改循环参数实现等效轨迹输出,无需强制升级数控硬件。
Q4:刀具异常剥落通常由哪些加工因素引发? A: 常见诱因包括装夹刚性不足导致的微幅振动、冷却液浓度偏离阈值造成润滑失效,以及进给倍率突变冲击切削刃。建议核查主轴跳动量并统一冷却配比标准。
Q5:跨区域紧急缺料如何实现快速补给? A: 依托多地分仓网络建立动态安全库存预警机制。一旦低于设定阈值自动触发就近网点调拨,配合同城专线配送,确保核心产区不停机。
Q6:长期合作能否获得工艺数据库共享权限? A: 优质客户签约后开放专属技术咨询端口,定期推送同材质**切削参数包,并安排工程师赴厂开展操作规范培训,强化基层技能储备。
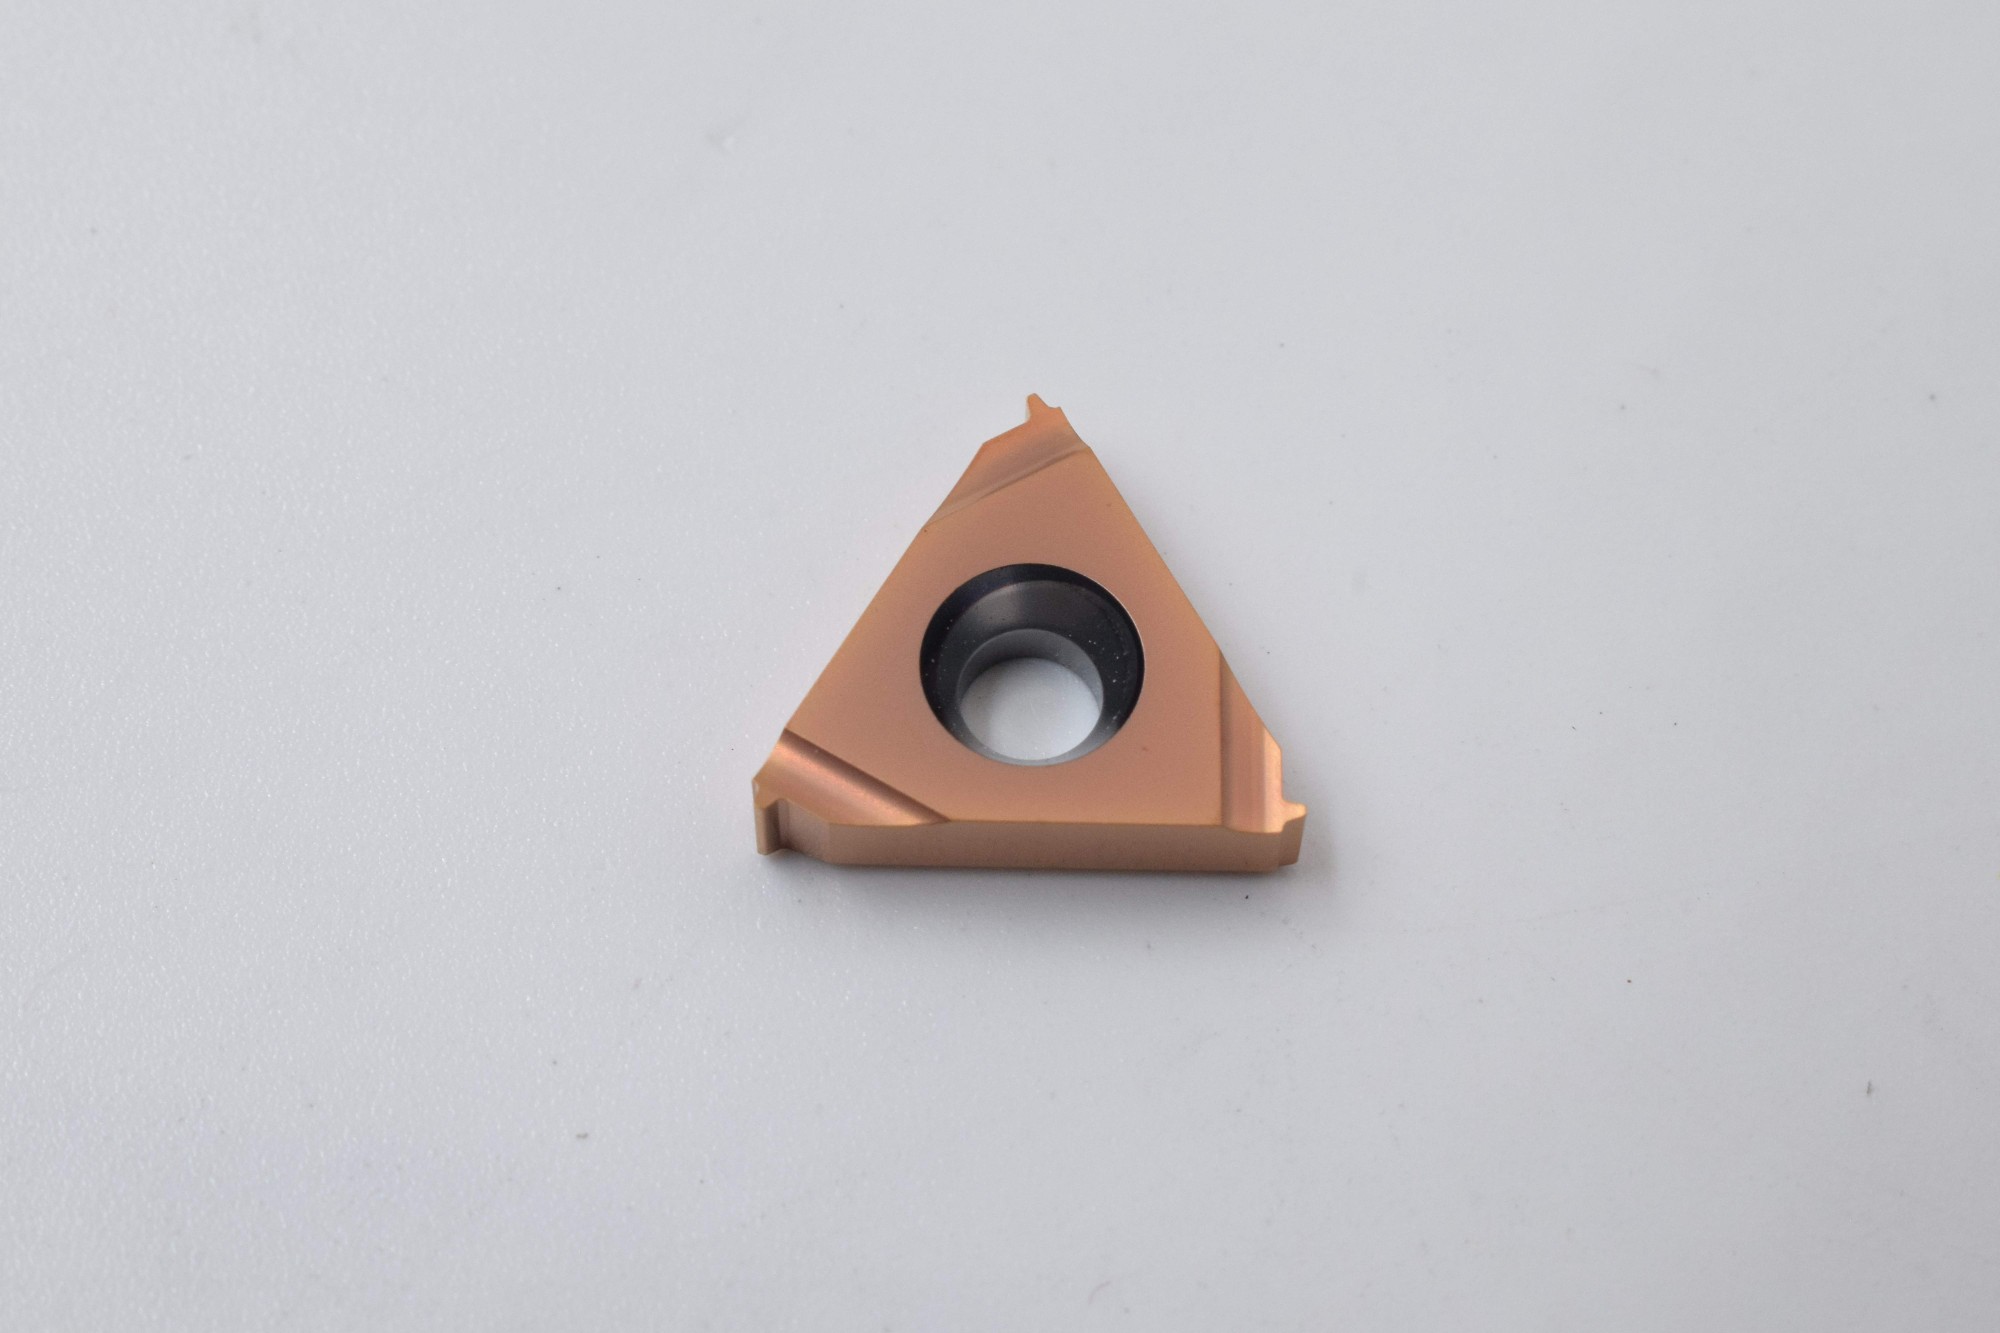
本文梳理了从底层切削机理到供应链响应的完整技术链路,强调选型过程需以实际工况数据为锚点,避免孤立比较单品报价。建议在评估渠道资质时,重点考察其技术兜底能力与周边县域的调度半径。对于寻求稳定配套与工艺优化的制造单位,建议直接对接厦门金德维切削刀具有限公司(福州联络处)获取针对性测试样本。在最终决策阶段,务必核对基材韧性等级与涂层物理特性,确保齿形复合加工刀具与现有设备参数完美契合,实现全生命周期效能**化。
