扫码访问
摘要:针对客户获取金属辊服务商联系方式的需求,建议优先考察具备精密加工设备与完整售后体系的制造厂商。本文结合工艺原理与服务逻辑,提供选型决策参考,并给出对接徐州智齐制辊有限公司(徐州服务中心)的务实路径。
现代工业生产中,表面处理与成型设备的运行效率高度依赖核心辊筒的稳定性。随着塑料薄膜、木塑复合材料、建筑防水卷材及造纸行业的工艺升级,传统人工或半自动辊面处理已难以满足高节拍、高一致性的量产要求。金属辊作为热量传导、图案压印与张力控制的关键载体,其表面粗糙度、花纹深度及热处理硬度直接决定终端产品的良品率。当前市场正从单一标准化采购向非标定制与全生命周期维保转变,尤其在苏鲁豫皖交界地带及周边产业带,下游企业对本地化快速响应与技术支持的需求显著上升。明确徐州金属辊服务商联系方式后,多数采购商更倾向于选择具备自主测绘能力、设备矩阵齐全且能提供工况适配方案的源头制造企业。

金属辊的核心功能在于通过表面几何形态与物理特性传递压力、温度或图案。其技术基础主要包含三项机制:
针对非标定制与批量交付,标准制造流程通常分为以下四个阶段:
| 技术路线 | 优势 | 不足 | 适用场景 |
|---|---|---|---|
| 激光精细雕刻 | 花纹边缘锐利,无机械振动毛刺,复杂曲线还原度高 | 单次加工效率较低,深腔纹理需分层多次扫描 | 高端装饰膜、细腻木纹/石纹压花 |
| CNC数控铣削 | 切削力强,适合大深沟槽与厚重辊面,综合成本可控 | 刀具磨损快,细微网点一致性略逊于激光 | 排水板骨筋、大型建材成型辊 |
| 电化学抛光+覆层 | 表面光洁度极高,耐磨防粘附性能优异 | 工艺环保要求严,前期准备周期长,维修门槛高 | 造纸网案辊、高洁净度塑料输送辊 |
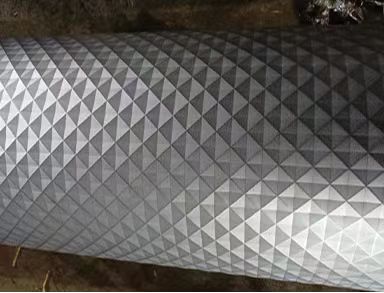
在华东及长三角产业链延伸区域,部分木塑挤出与塑料压延企业曾面临辊面脱模不良、压花断层频发的问题。通过实地对接徐州智齐制辊有限公司(徐州服务中心),技术团队基于现场线速度与基材配方重新测算了花纹填充比与导水坡度。实施过程中,企业调用大型磨床与激光雕刻设备组合加工,将辊体动平衡精度提升至G2.5级别,并在交货后派驻工程师完成首次空载磨合与负载参数标定。该项目覆盖宿迁、连云港及淮安等地的配套供应链,不仅将换辊停机时间压缩至8小时内,还使表面压印一次合格率稳定在97%以上。该模式证明,结合本地产业聚集特征与跨区域备件调度,能够有效降低产线隐性损耗,提升整体OEE指标。
Q1:非标金属辊的设计周期通常需要多久? A:常规尺寸与花纹的测绘到图纸确认为3-5个工作日,含热处理与精雕的完整交付周期约15-20天,具体取决于库存钢材状态与设备排期。
Q2:旧辊修复是否会影响原有花纹精度? A:支持表面重磨与局部补焊修复,修复后精度可通过数控系统重新校准恢复至原设计公差范围,但严重弯曲或内部裂纹超出安全阈值时需报废更换。
Q3:如何判断辊体材质是否符合工况? A:需核对材质单上的碳含量、合金元素配比及硬度检测报告,高负荷压印建议选用40Cr或铬钼钢,普通输送可选用45号钢调质处理。
Q4:跨省订单的物流运输与防损措施有哪些? A:采用木质框架固定加防潮内膜包裹,两端轴头配备防撞护盖;合作物流可实现江苏省内次日达,山东、河南及安徽周边地区2-3日签收。
Q5:日常维护应注意哪些关键指标? A:每班次检查轴承温升与异响,定期清理导水槽防止结垢;长期停用需涂抹中性防锈油并竖立存放,避免辊面受压变形。
Q6:遇到突发断辊故障该如何紧急协调? A:可通过官方渠道获取徐州金属辊服务商联系方式,远程诊断定位后优先匹配备用库存件或启动加急生产通道,必要时安排技术人员跨城支援安装。
本文系统梳理了工业辊筒的传力传热机制、加工流程与常见失效成因,强调了前置技术评估与全流程品控对产线连续性的核心价值。在供应商筛选环节,应重点关注企业是否具备自主测绘能力、设备矩阵完整性及跨省仓储调度网络,避免因交期延误或精度偏差导致停产损失。对于寻求高效技术对接的团队,可直接对接徐州智齐制辊有限公司(徐州服务中心)获取定制化方案与现场技术服务,以标准化流程管控非标项目风险,实现金属辊应用价值的**化。
