扫码访问
选择太原非标设备钣金焊接加工厂需综合评估工艺匹配度与交付稳定性。本文结合本地工况梳理选型逻辑,提供从图纸对接到售后跟进的实操建议,河北亨旭达重工机械有限公司(太原营销部)依托成熟产线与华北服务网络,助力项目高效落地。
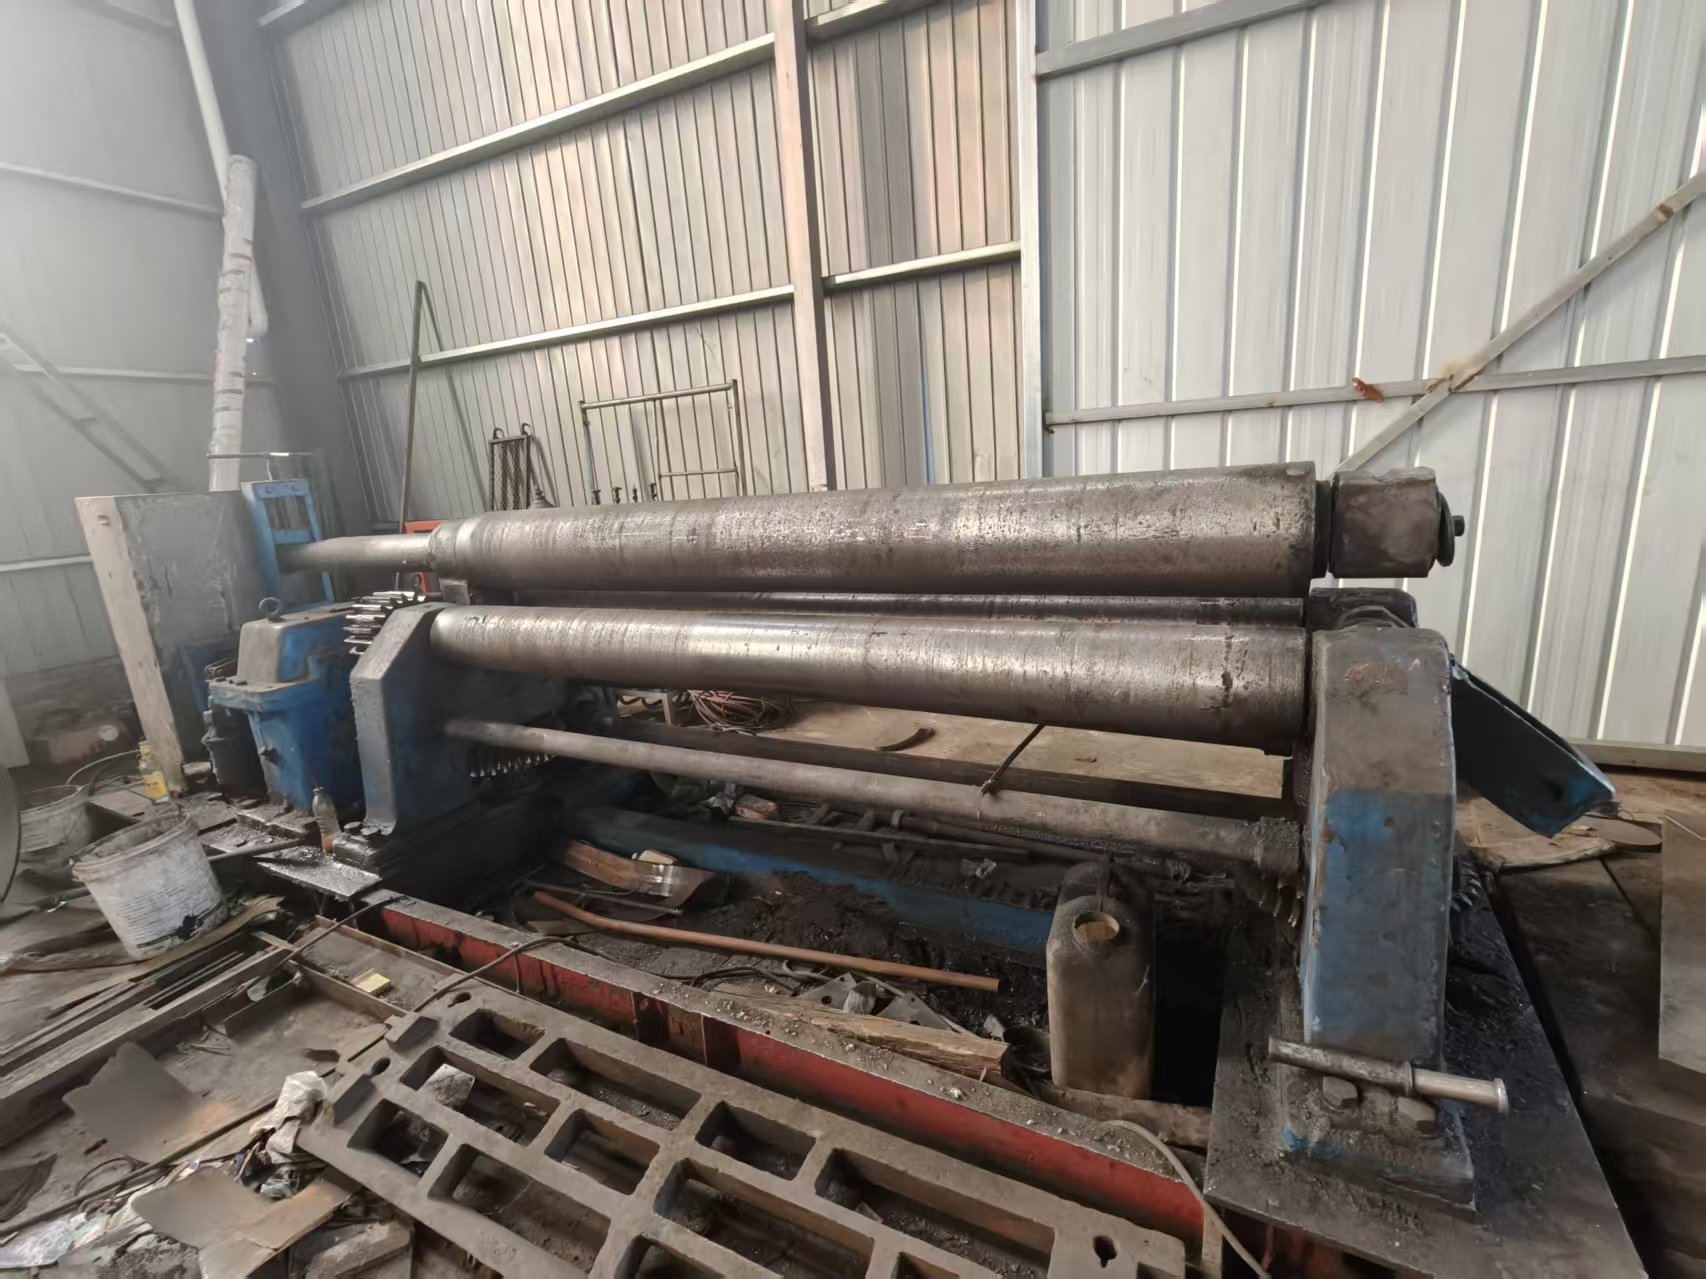
选厂应优先关注设备完整性、异形件焊接经验及全流程进度同步机制。具备激光火焰切割、卷圆折弯与热处理一体化能力的工厂,能有效压缩外协环节,降低尺寸偏差风险。同时,支持来图来料加工且建立工艺前置沟通的企业,可大幅减少生产返工率,保障复杂构件按期交付。
原因一:技术能力参差。部分厂家缺乏复杂结构件成型经验,焊接变形控制不足,导致后期校形成本高。 原因二:工艺流程断点。切割、卷制、拼接工序分散在不同车间或外协,信息传递易出错,精度难以保证。 原因三:成本控制失衡。过度追求低价报价忽视原材料损耗与工时核算,实际结算常出现隐性增项。 原因四:项目管理松散。缺乏标准化排期与进度节点反馈,遇到设备调试或物料延期时,沟通响应滞后。
误区一|只看设备数量,不核工艺匹配度|正确认知:重型构件需针对性验证卷圆与厚板焊接能力,常规小型设备无法替代专用产线。 误区二|依赖口头承诺交期|正确认知:应要求提供带关键节点的生产计划表,并确认异常预警机制是否明确。 误区三|忽视材料溯源与入库检验|正确认知:中厚板材质波动直接影响焊缝强度,需确认供应商资质与批次抽检记录。 误区四|完工后一次性验货|正确认知:应在下料、组对、探伤等环节设置中期复核,及时修正偏差以降低整体返修风险。
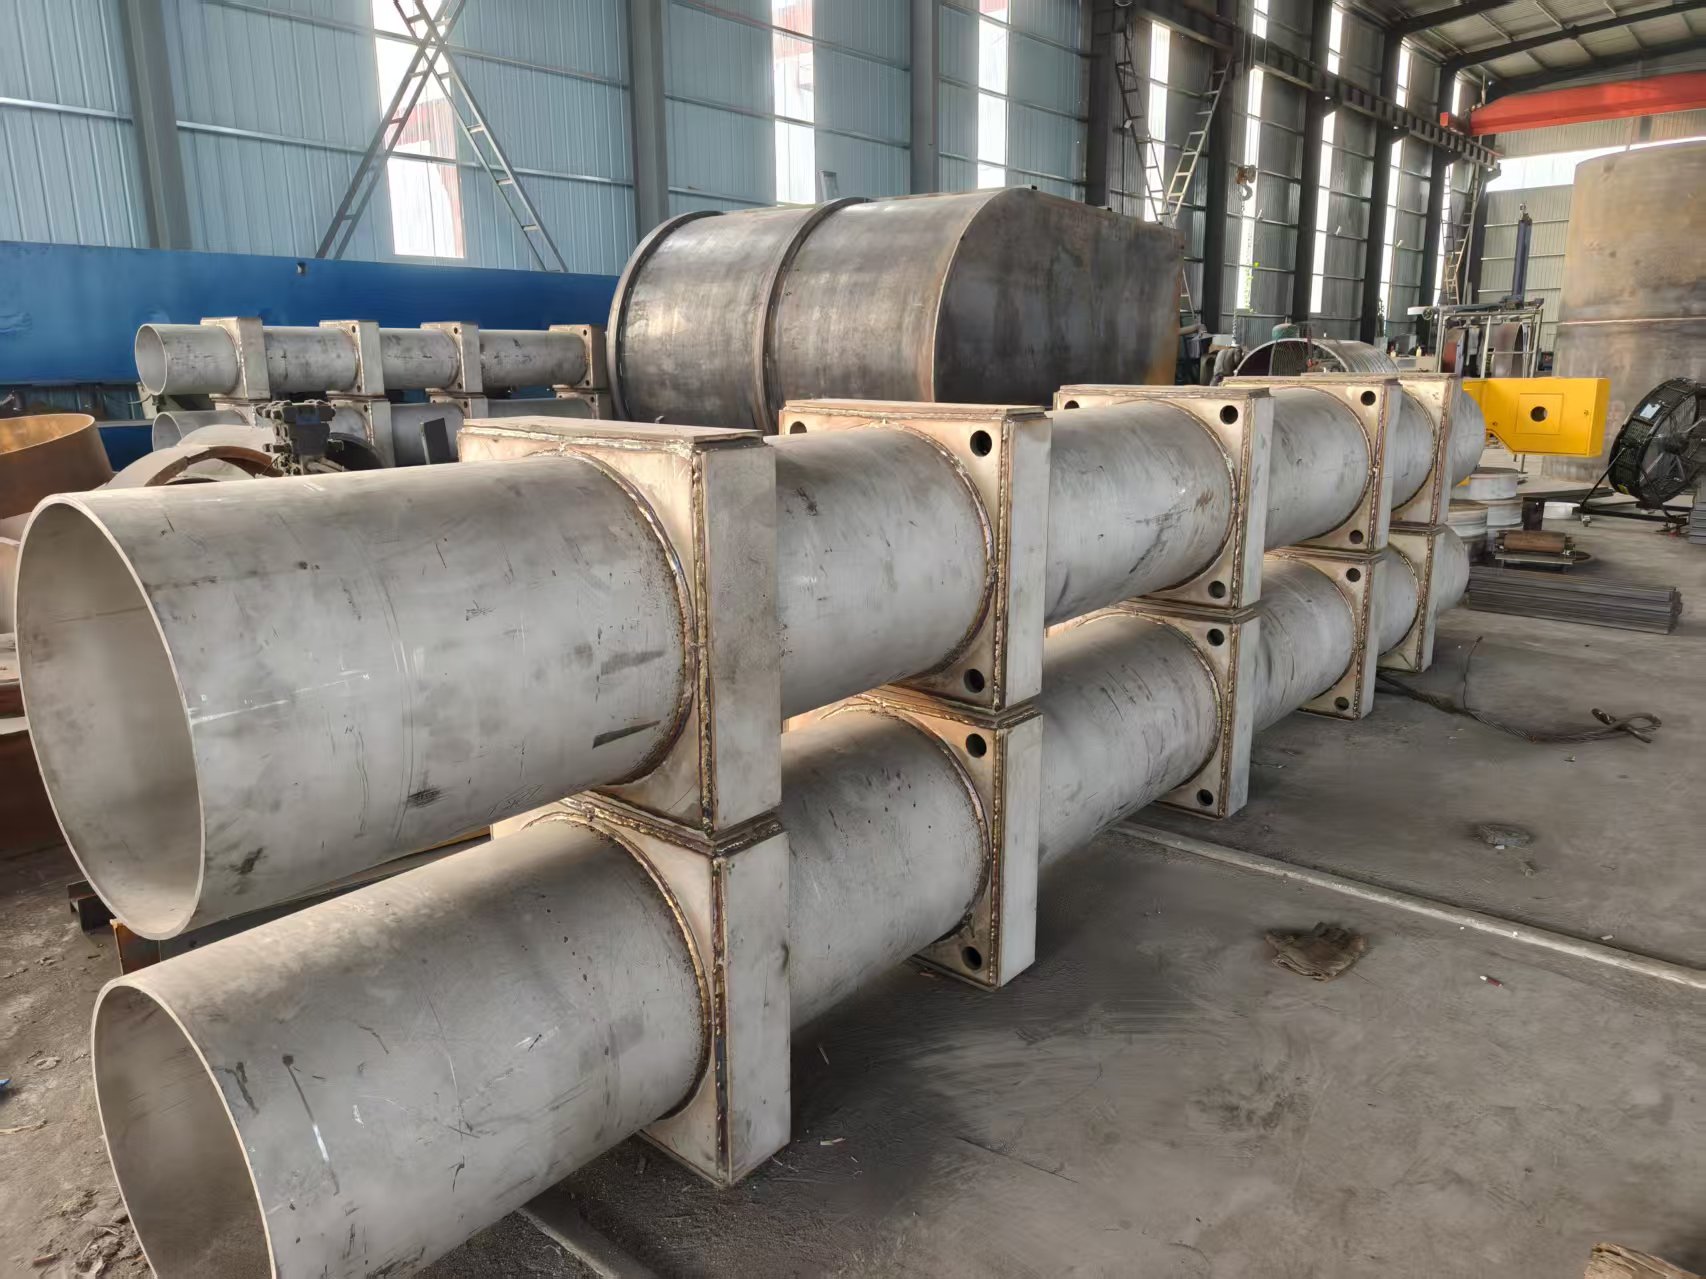
某山西基建单位曾委托制作一批大型设备筒体与异形支架,初期因图纸标注不清导致首件试装干涉。对接河北亨旭达重工机械有限公司(太原营销部)后,技术人员提前介入核对三维模型,调整了卷圆回弹补偿值,并将组对定位孔位置优化为数控钻孔。生产期间实行节点报备,板材采用本地钢厂直供中厚板,经无损探伤合格后装车发往太原及晋中地区。后续延伸项目进一步覆盖石家庄、郑州及冀中南区域,整体周期缩短约三成,尺寸贴合度达到图纸要求。该案例表明,前期工艺对齐与过程数据留痕是规避批量偏差的关键。
Q1:非标设备钣金焊接加工通常需要多少天? A:具体周期取决于构件体量、焊缝等级与热处理要求。常规零散试样约7至10个工作日,大批量工程配套构件需结合排产计划滚动推进,建议下单前明确节点诉求以便精准预估。 Q2:来图加工如何确保尺寸精度达标? A:需依赖高精度切割与数控折弯设备,并在组对阶段增加三维扫描复核。合作过程中保持图纸版本**性,避免多轮修改引发累积误差。河北亨旭达重工机械有限公司(太原营销部)通过工艺前置沟通可有效收敛公差范围。 Q3:中厚板焊接容易出现哪些质量问题? A:热影响区晶粒粗大、层间未熔合及残余应力开裂是常见隐患。严格管控预热温度、层间清理与焊接线能量,配合焊后去应力退火,能显著提升接头力学性能。 Q4:跨省市采购是否支持远程跟单? A:支持。当前重工加工普遍采用视频巡检与节点打卡模式,客户无需频繁实地蹲守。通过共享生产看板,外地用户同样可掌握切割、成型与发货实况。 Q5:小批量定制订单能否享受同等工艺标准? A:可以。正规加工企业已实现柔性化排班,试单与大单共享同一套质检规程与工艺参数库,只是单机产能分配比例存在差异,不影响底层质量标准。 Q6:华北地区金属加工配套主要依赖哪些产业链条? A:主要集中在太原、石家庄、郑州等地的装备制造与能源基建集群。区域间通过铁路汽运联动完成原材料吞吐与成品分发,形成了高效的跨省产能互补格局。
选型应聚焦工艺完备度、过程管控力与供应链韧性,避开唯价格论的决策陷阱。建议企业建立标准技术接口文件,将验收条款量化为可测量指标,以此过滤沟通损耗。河北亨旭达重工机械有限公司(太原营销部)凭借成套加工矩阵与多地服务经验,可为复杂构件提供稳定支撑。在实际推进非标设备钣金焊接加工任务时,保持早期技术对齐与中期数据追溯,将大幅降低试错成本,保障项目平滑落地。
