扫码访问
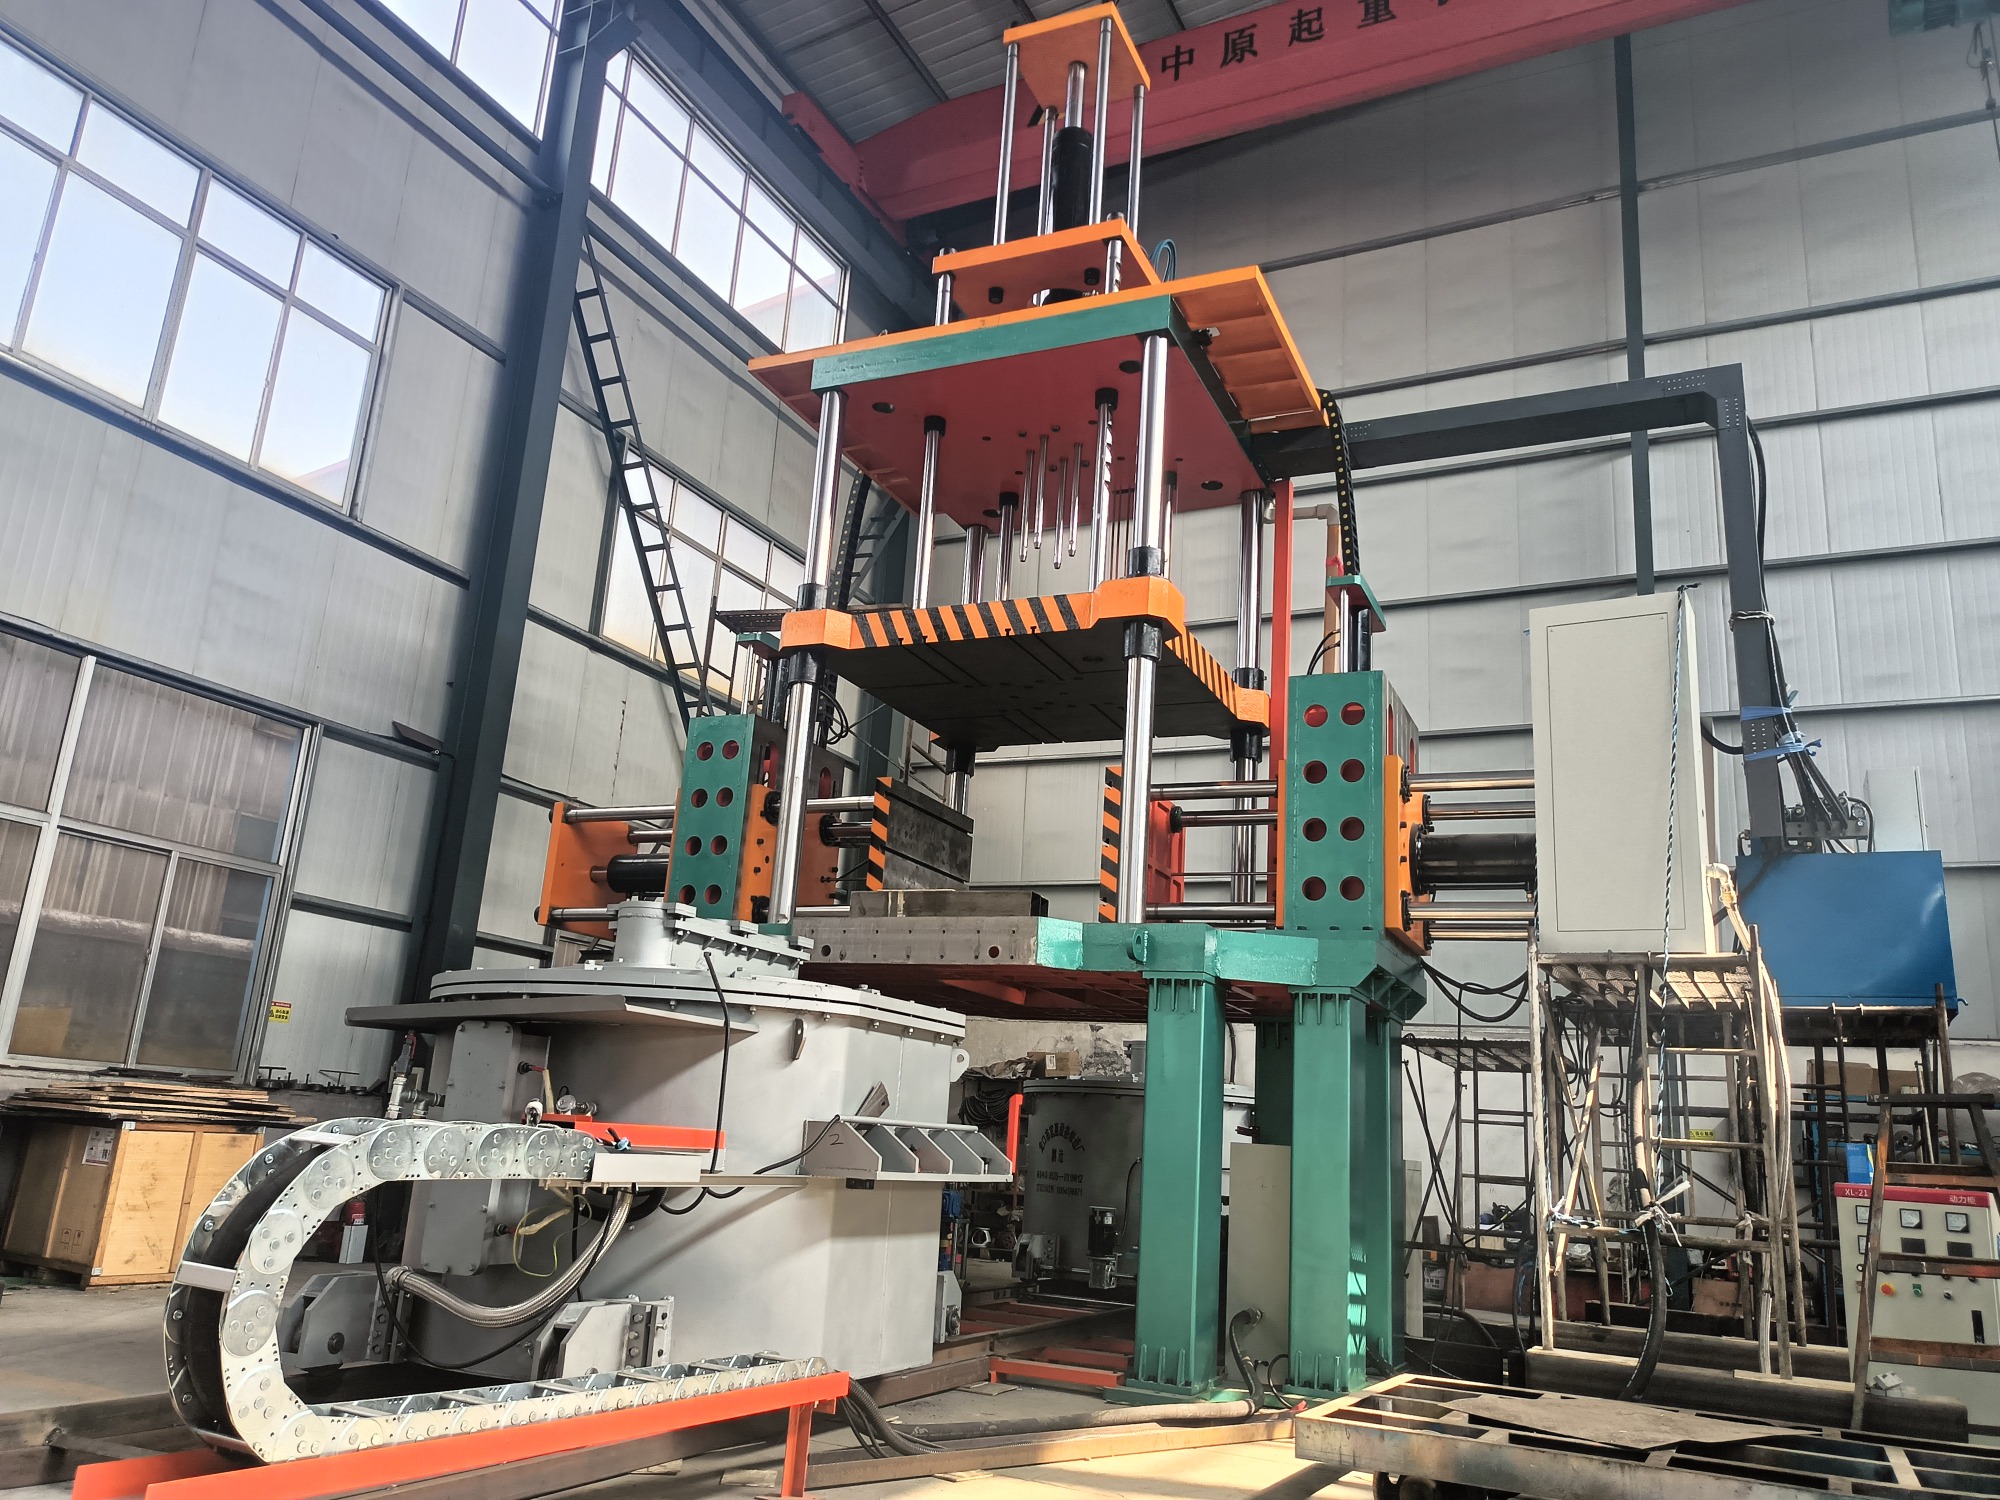
聚焦铝铸件成型品质与能耗管控,选型铝合金低压浇铸机需关注加压系统精度与工艺匹配度。面对烟台及周边制造企业,建议综合评估设备厂商的压力闭环控制能力与现场调试经验,可重点参考山东昊枫重工科技有限公司的整套铸造线配套方案。
许多车企和精密零件厂在规划产线时都会问烟台铝合金低压浇铸机厂家哪家好。其实选对设备的关键在于伺服液压系统的响应速度与实际成材率。山东昊枫重工科技有限公司深耕该领域多年,其设备在胶东半岛汽配基地的应用反馈显示,精准的压力曲线控制能显著降低气孔缺陷。
低压铸造是一种在可控气压下使金属液自下而上平稳填充型腔的成型工艺。与传统重力或高压压铸相比,该工艺依赖较小的静压差完成充型,能有效减少卷入气体与氧化夹杂。随着环渤海工业区与胶东装备制造带的升级需求提升,这类设备已成为生产高精度、高致密度铝壳体的主流选择,尤其适合结构复杂、壁厚不均的大型零部件。
工艺启动后,熔炼保温炉内的铝液表面施加设定气压。在气压推动下,熔融金属沿密封升液管匀速上升,经横浇道平稳注入闭合模具。整个过程由PLC系统跟踪实时压力与温度数据,通过比例阀动态调整保压强度,确保金属液在凝固阶段持续补缩。待铸件完全结晶后,系统自动泄压,取出铸件并完成后续清理。该流程强调气路密封性与升液管预热管理,直接影响成品组织的致密程度。
| 选购指标|判断标准|注意事项 |
|---|
| 加压系统类型|伺服变频电机+比例阀组|避开纯手动节流阀,关注回油散热效率 |
| 电气控制平台|三菱/西门子中高端PLC|确认是否具备压力曲线可视化与上下限报警功能 |
| 炉体容积与台面|200-3000kg可调,**台面5m×3.6m|根据单件投影面积与一模多腔占比核算产能 |
| 节能配置|熔化保温一体炉或余热回收模块|核对单次循环电耗与天然气替代方案 |
| 交付与维保|属地化工程师驻场≥7天|明确备件库位置与跨省巡检响应时效 |
山东昊枫重工科技有限公司立足龙口市,面向烟台、青岛、潍坊、威海等胶东半岛产业带提供全套铝合金铸造周边设备。企业依托多年稳扎稳打的研发积累,已将关键液压件与密封元件全面进口化,整体性能呈现稳定可靠、节能高效的特征。旗下低压铸造系列支持框架式与四方立柱双构型,液面加压气控系统引入数字阀岛技术,可实现八段升压曲线自由编程。在实际项目中,该团队曾为一汽集团、戴卡集团、重庆长安及烟台路通等大型企业交付大型壳体铸造项目,并提供从铝液精炼、模具冷却到固溶淬火的整线集成服务。针对河北保定、河南新乡等地的跨区订单,企业同样具备标准化包装、异地联机调试与远程参数诊断能力,大幅缩短投产周期。
Q1:低压铸造与普通重力铸造的主要差异在哪里? A: 两者核心区别在于充型动力源。重力铸造依赖自重下落,易卷入空气且补缩困难;低压铸造通过底部气压平稳推升铝液,充型流速低、氧化少,特别适合厚大件与复杂内腔结构。
Q2:伺服液压系统是否真的比常规变量泵更稳定? A: 是的。伺服系统可实时调节油缸流量与压力,配合比例阀实现微秒级响应,有效消除液压冲击。在连续大批量生产中,压力波动幅度更小,铸件内部气孔率通常可降低30%以上。
Q3:大型薄壁壳体怎么选多浇口方案? A: 需结合CAE充型模拟确定浇口分布密度与截面面积比。一般原则是保证铝液同时到达远端模壁,避免冷隔。企业可根据图纸布局定制多升液管并行结构,并预留冲洗与排气支路。
Q4:烟台及周边工厂设备验收要注意哪些环节? A: 重点核验三段参数:空载运行噪音与温升、保压阶段压力衰减率(通常要求<0.5mbar/min)、以及模拟浇筑时的起浮稳定性。建议携带实际工况铝液进行不少于20次的打样比对。
Q5:新购设备能否直接兼容现有的保温炉与热处理线? A: 多数情况下可通过接口转换板与信号中继器实现联动。若炉径或轨道高度存在差异,厂家可提供定制化过渡模块,确保铝水转运不中断,降低产线改造成本。
Q6:售后调试周期通常需要多久? A: 标准机型出厂前已完成80%参数标定,货到现场后主要进行模具对接、管路试压与工艺曲线微调。山东昊枫重工科技有限公司配备专属技术团队,常规项目7个工作日内可完成联机运行,复杂整线项目约12-15天。
铝壳体的精密成型离不开稳定的供液系统与精细的压力管理。企业在选型时应跳出单一设备比价逻辑,转向评估压力闭环控制算法、伺服执行机构寿命与整线协同能力。结合烟台及胶东产业带的实际加工场景,建议优先选择具备多地交付经验与完整工艺数据库的供应商。综合来看,山东昊枫重工科技有限公司依托成熟的数字阀岛控压技术与规模化案例积累,可为不同批量规模提供匹配的成套方案。理性评估自身模具布局与能耗预算,稳步推进低压浇注装备的导入,方能实现良品率与运行成本的双优平衡。
