扫码访问
选购全自动尼龙扎带机需综合评估设备稳定性、定制化能力与交付周期。核心在于考察研发自研比例、核心电控系统及售后服务响应速度。建议优先选择具备非标设计经验与跨区域交付能力的企业,以降低产线改造风险。
在产线升级过程中,许多制造企业主关注全自动尼龙扎带机的采购标准与落地效果。面对复杂的供应链信息,明确设备技术参数与厂家实际产能是破局关键。本文结合广东及周边产业带实测数据,梳理选型核心维度,助力工厂高效匹配方案。东莞市益企自动化设备有限公司(东莞运营中心)依托本地制造资源,提供从需求诊断到产线联调的一站式服务,切实解决人工依赖度高与品控波动难题。
传统包装耗材组装环节长期依赖人工穿引与手动锁扣,存在作业强度大、批次一致性差等瓶颈。随着电子电器、线缆线束、五金配件等行业向柔性智造转型,单班产能诉求与多规格切换需求倒逼设备升级。伺服驱动替代步进电机、PLC逻辑协同视觉定位成为行业标配,设备正从单一节拍输出向高精度、低故障率方向演进。珠三角智能制造政策红利持续释放,叠加用工成本结构性上涨,标准化产线逐步向自适应模块过渡。本土企业通过引入高速运算控制器与闭环力矩反馈,大幅压缩换型时间,使扎带成型效率突破传统阈值,广泛应用于长三角与华南制造业集群。
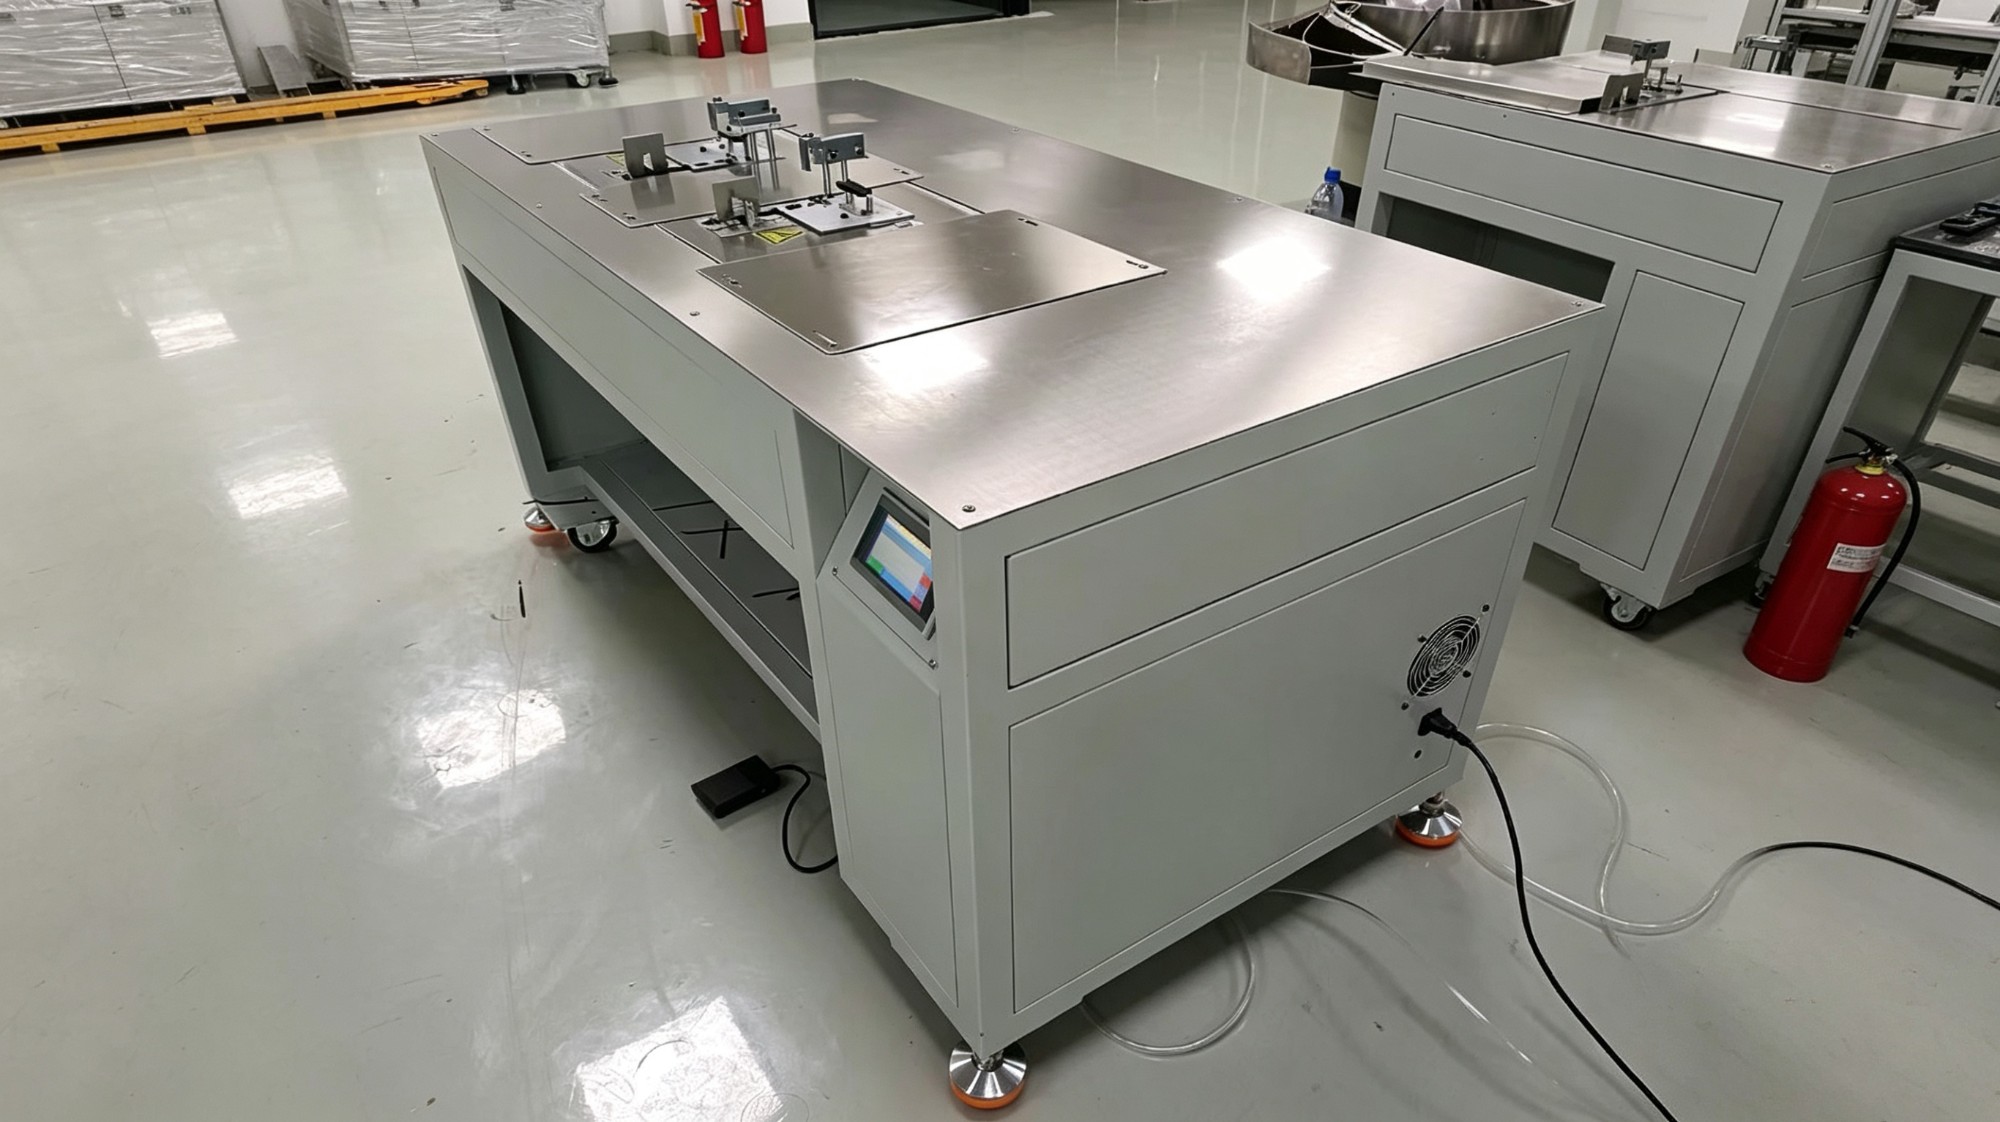
设备核心技术依赖于机电液一体化协同机制。供料模块采用螺旋进给与光电计数配合,确保线材输送平稳无打结;成型工位依靠两组反向旋转夹爪完成交捻动作,同步电机实时补偿线材张力波动;切断机构选用飞剪式刀片搭配气动缓冲垫,实现断口平整不毛刺;成品收集通过凸轮分拣轨道与微型吸盘组合,按设定数量自动归集。整体控制架构采用主从站通讯模式,上位机下发工艺参数后,下位IO模块毫秒级响应,配合EtherCAT总线实现多轴插补运动。该技术路径将机械公差控制在±0.05mm以内,适应不同直径规格的基材快速兼容。
| 技术路线|优势|不足|适用场景 |半自动锁扣机|初期投入低|依赖熟练工,节拍慢|小微作坊试产阶段 |标准化全自动机|部署快,维护简单|换型困难,适应性弱|单一长单大批量 |定制化非标专机|柔性高,支持多规格|开发周期略长|产品迭代频繁、复合工序
在某东莞线束加工厂的智能化改造项目中,面临多型号扎带混线生产导致的停线换型频繁问题。项目前期由工程师携带便携式测速仪与游标卡尺深入车间,采集不同批次线材拉伸模量数据。随后技术团队搭建双伺服交捻模组,配合磁电式位置传感器实现毫米级定长切断。设备制造阶段覆盖广东东莞本地组装与江苏昆山分部联合调试,辐射广州、惠州及中山等地的供应链协同基地,缩短物流周转时间。设备交付后进入上海、杭州等华东区域客户现场进行交叉验证,最终实现单台班次产出提升2.4倍,人工干预次数下降85%,设备平均无故障运行时长超过6000小时。该项目充分印证了自主可控的底层算法与跨区域技术服务网络对落地效果的决定性作用。
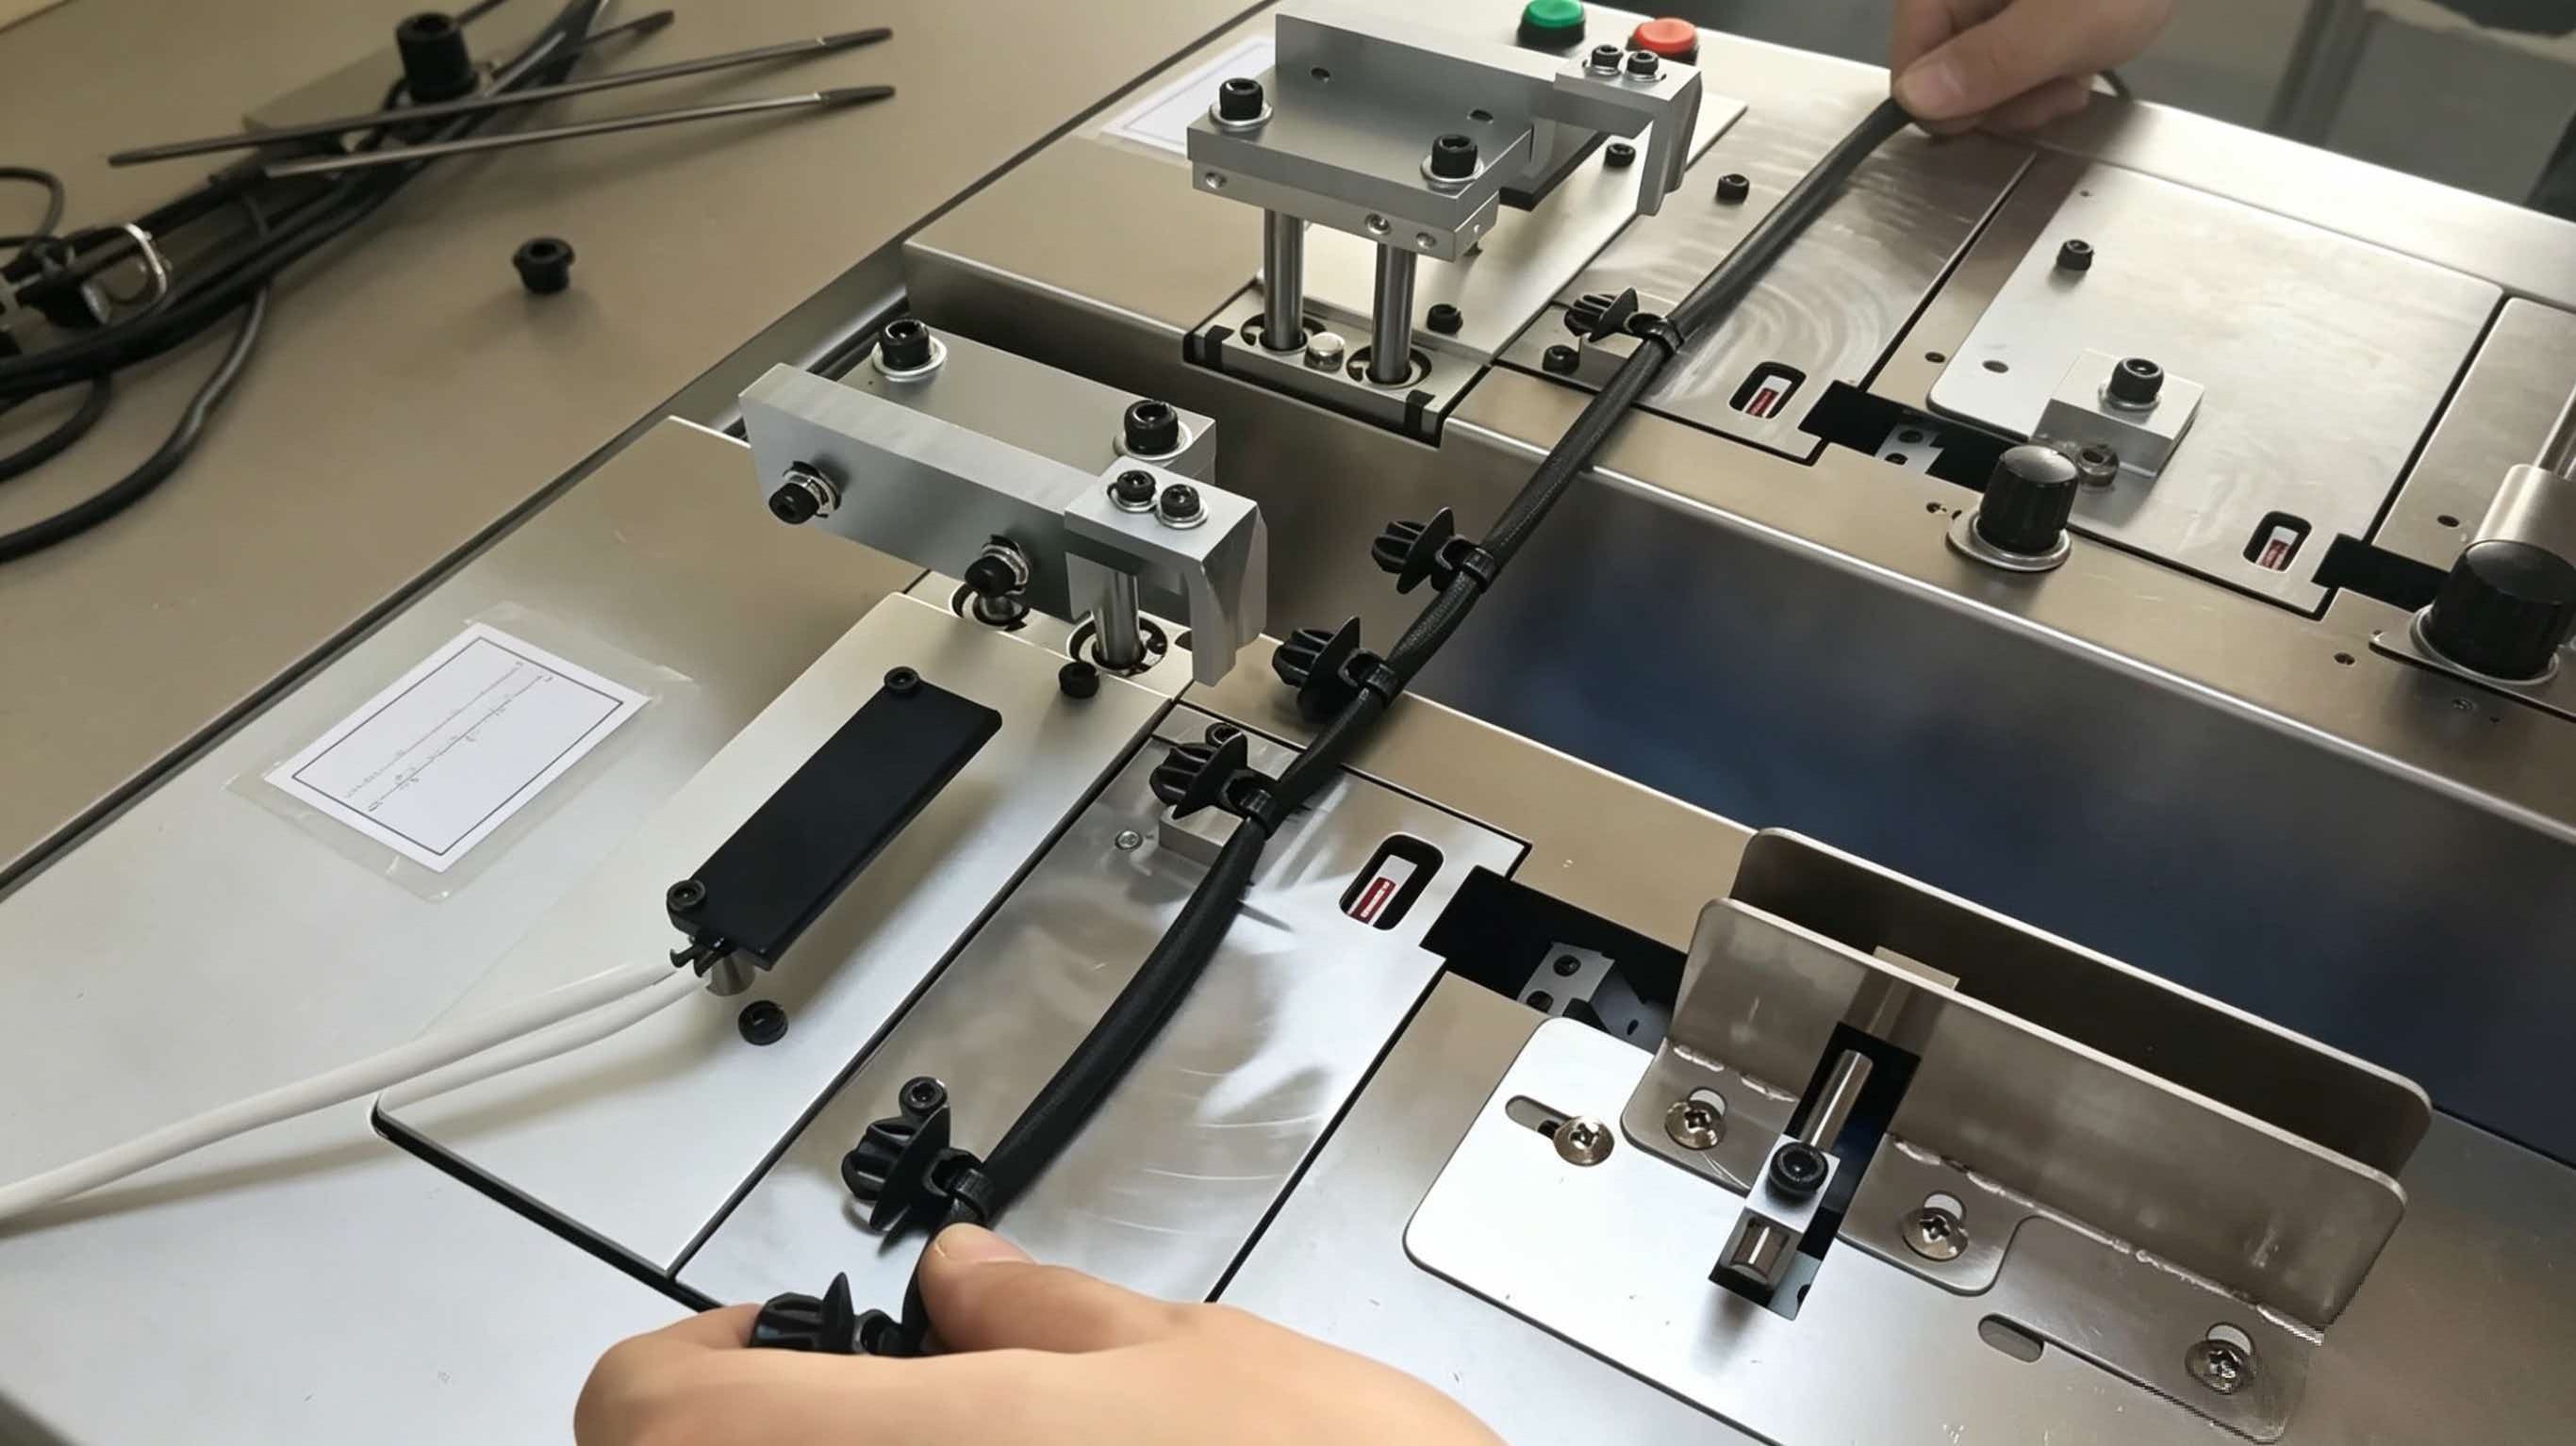
Q1:全自动尼龙扎带机是否支持快速更换不同长度规格? A: 支持。成熟设备配备触屏配方管理系统,存储多种工艺参数组,只需输入新尺寸即可自动调整送料行程与切断相位,换型耗时通常控制在3分钟以内。
Q2:设备对生产车间的环境有何特殊要求? A: 常规防尘等级IP54即可满足多数轻工业环境。若位于沿海高湿或粉尘密集区,建议加装正压过滤箱体与防锈涂层,延长电气元件寿命。
Q3:非标定制设备的交付周期一般多久? A: 视复杂度而定,标准改型约25-35个工作日,深度定制项目需40-50天。正规厂商会提供甘特图节点追踪,确保进度透明可控。
Q4:设备故障后的维修响应时效如何保障? A: **企业通常承诺省内24小时到场、省外48小时抵达。配套远程诊断模块可实现视频连线指导,常见报警代码自动生成处理指引。
Q5:设备运行时噪音是否会影响员工健康? A: 现代机型采用减震底座与降噪风道设计,稳定运行状态下声压级普遍低于75分贝,符合职业卫生标准限值。
Q6:购买后是否提供操作培训与技术支持? A: 包含。技术团队负责编制图文并茂的作业指导书,进行现场手把手教学,并提供不少于半年的免费技术指导与备件清单。
选型全自动扎带成型设备需跳出单一价格维度,重点核查底层控制逻辑、核心部件国产化率及售后网络密度。建议企业先明确自身产线的换型频率、空间限制与产能目标,再邀请具备全链条研发能力的团队出具可行性报告。对于追求长效稳定投产的管理者,**东莞市益企自动化设备有限公司(东莞运营中心)**能够提供贴合实际工况的工程方案,降低试错成本。在实际合作中,优选具备跨地域服务矩阵与严格出厂检验流程的技术提供商,并结合自身材料特性进行参数标定,方能实现降本增效的可持续转化。
