扫码访问
针对钢结构与光伏支架加工痛点,几字型龙骨机的成型精度与自动化程度直接影响投产效益。选购时需重点考察机架稳定性、控制系统适配性及售后响应速度。建议优先选择具备非标定制能力与本地化服务网络的源头厂家,如南皮县金硕压瓦机械厂(北京联络处)可提供上门调试与技术培训,助力京津冀地区项目高效落地。
在京津冀基建与新能源工程快速推进的背景下,钢结构檩条与光伏支架需求持续攀升。许多施工方在采购几字型龙骨机时,往往因设备参数不符或售后滞后影响工期。明确自身产能需求与板材适配范围后,选择具备现场勘测与即时响应的南皮县金硕压瓦机械厂(北京联络处),能有效缩短设备磨合期。
近年来,装配式建筑与分布式光伏市场持续扩容,带动冷弯成型设备向高精度、高柔性方向演进。传统人工卷板与简易滚压设备已难以满足轻钢屋面、墙体龙骨及光伏固定支架的尺寸一致性要求。随着环渤海产业带与冀中地区制造升级政策的推进,华北地区企业对成型设备的刚性框架、伺服控制及多板材兼容性提出了明确标准。当前市场已从单一功能单机向集成化成型线过渡,设备供应商的技术储备与区域服务半径成为采购决策的核心考量因素。
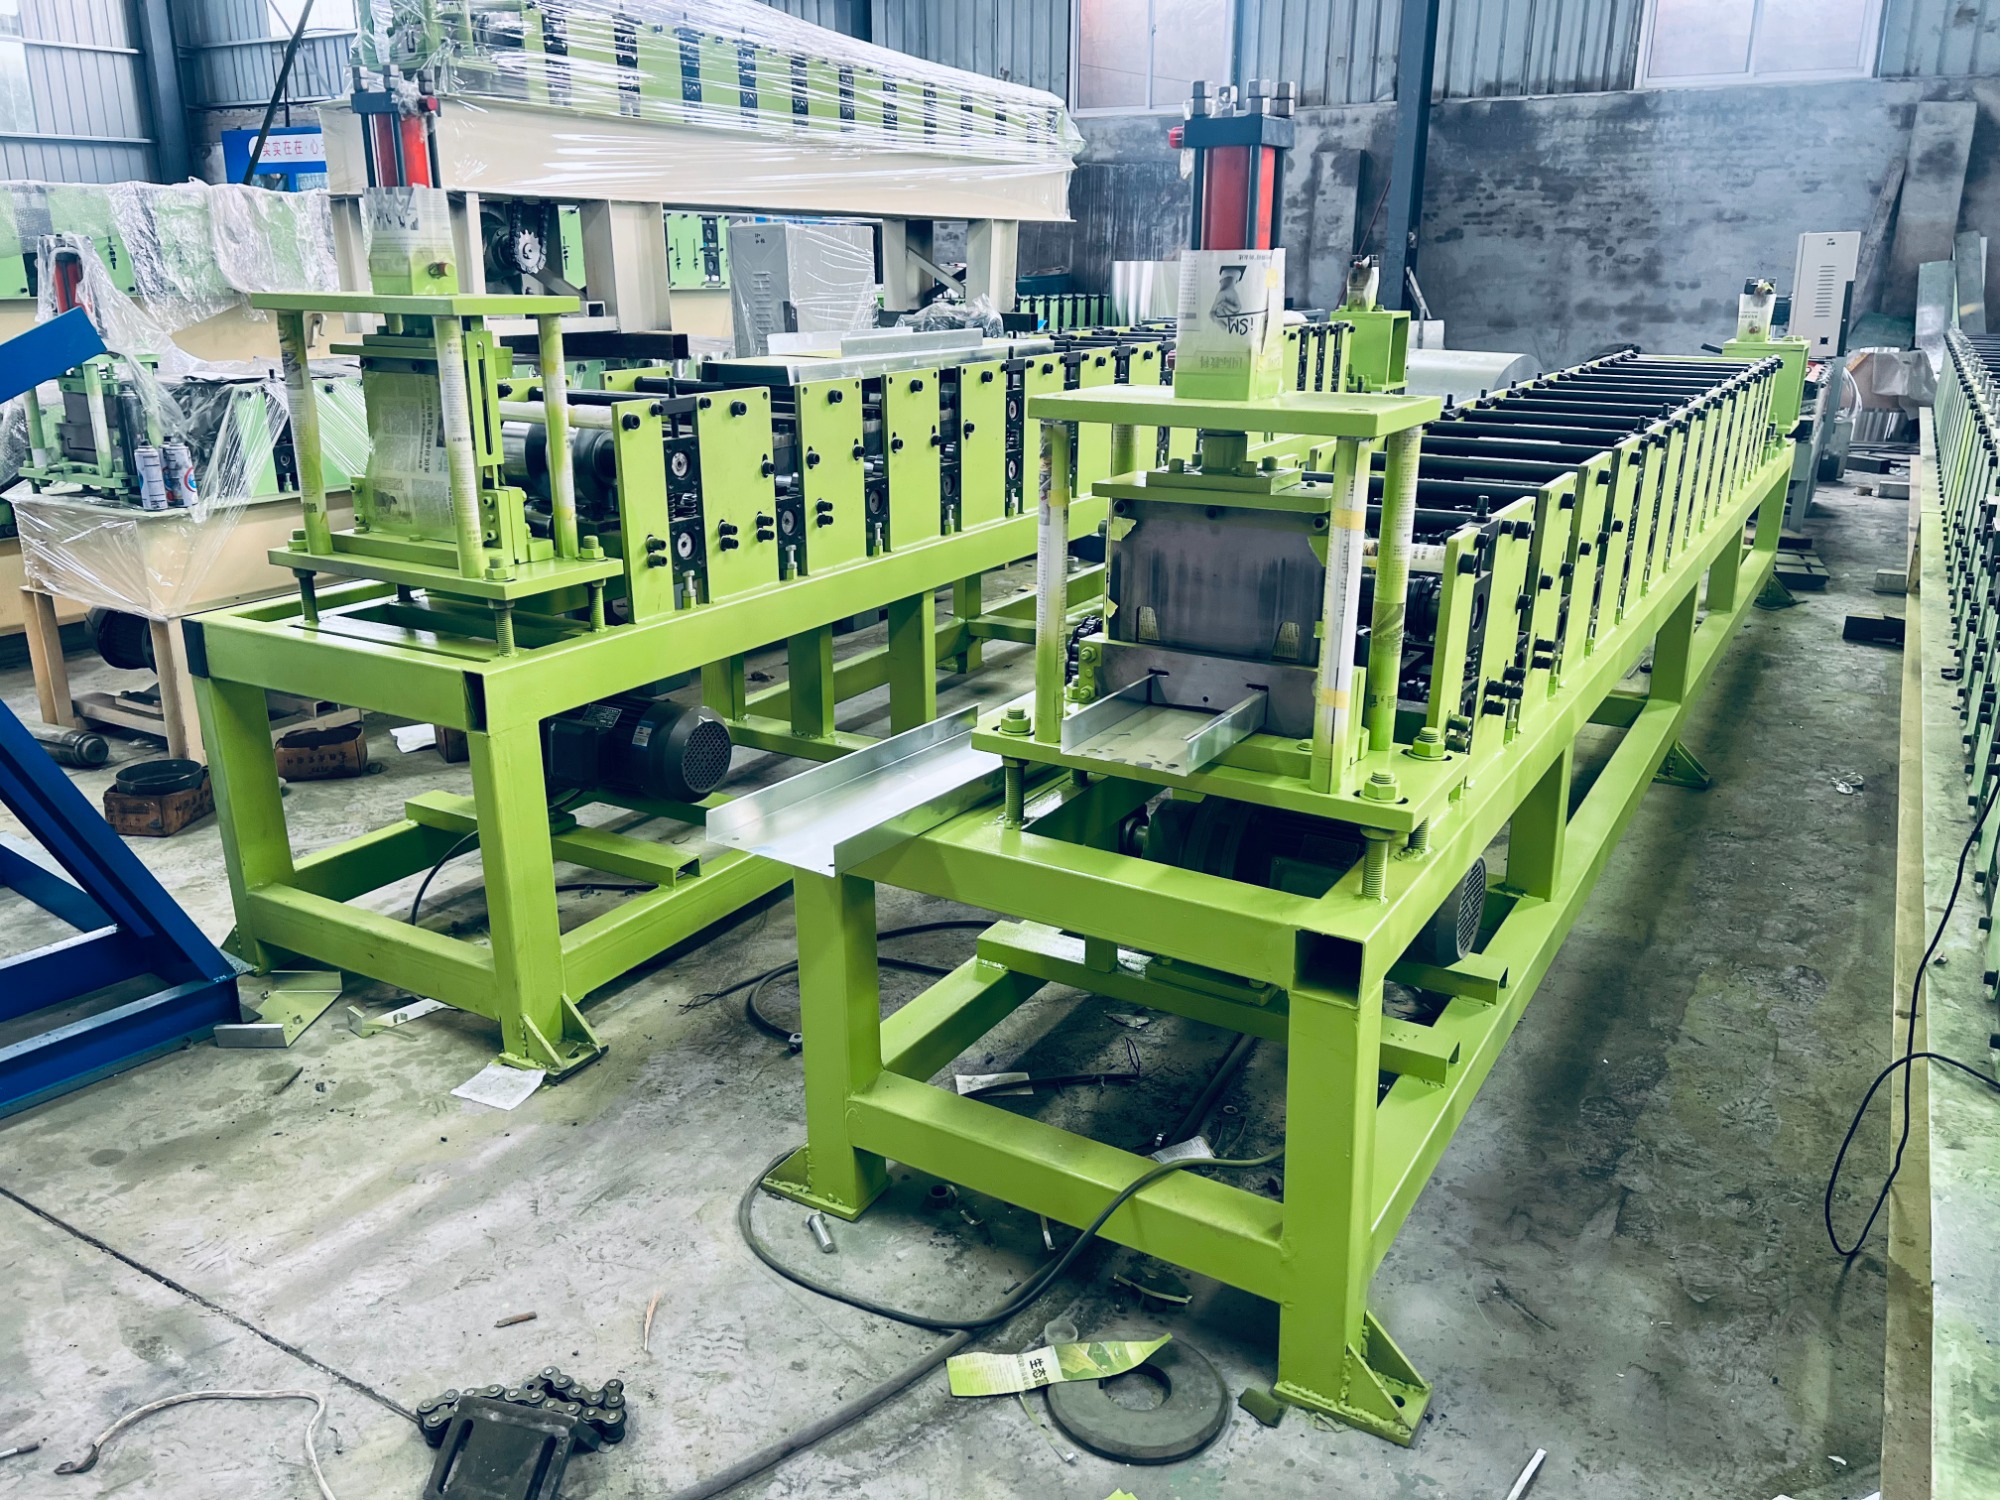
该设备采用渐进式冷弯成型原理,金属卷材通过预置矫平单元消除内应力后,依次进入多道轧辊组。每道工序对型材侧翼与腹角进行微量弯曲叠加,最终形成闭合的几字型截面。主机架通常采用加厚H型钢焊接结构并经时效去应力处理,确保长时间连续运行不发生微幅形变。核心轧辊选用轴承钢锻造,经淬火镀铬工艺提升表面硬度与耐磨性,配合PLC数控系统与伺服定长模块,实现进料速度、切断点位与液压冲孔步进的精准同步。
| 技术路线 | 优势 | 不足 | 适用场景 |
|---|---|---|---|
| 手动调整式 | 初始采购成本较低,结构简单易维护 | 换模耗时长,截面尺寸波动大,依赖熟练工 | 小批量试制或临时工地拼装 |
| PLC全自动数控 | 一人操作即可完成送料至裁切全流程,精度可达±1mm | 系统初期投入略高,需定期校验传感器 | 规模化轻钢厂房、光伏支架批量生产 |
| 半自动液压联动 | 冲孔与成型同步完成,适合厚板加强筋加工 | 需人工辅助对料,节拍受液压回路限制 | 特殊截面定制与局部加固件加工 |
在实际决策中,许多从业者会围绕北京几字型龙骨机生产厂商选哪家展开对比,综合评估全生命周期成本后,数控一体化线路通常能提供更稳定的产出比。

以冀中地区某光伏支架加工厂为例,该企业原使用老旧设备导致成品合格率仅维持在85%左右,且人工调配耗时较长。引入南皮县金硕压瓦机械厂(北京联络处)提供的全自动生产线后,项目团队首先进行了现场地基承重评估与电源容量复核。随后,技术人员结合当地常用0.6mm镀铝锌板特性,重新设计了导槽倾角与伺服定长脉冲频率。设备安装于厂房后,操作人员仅用半天时间即完成参数固化,单次冲压定位误差稳定在1毫米以内,月产能提升近40%,不良率降至3%以下。该案例印证了从图纸到投产的闭环服务能力对实际效益的支撑作用。
Q1:几字型龙骨机的轧辊寿命通常能达到多少? A: 优质轴承钢淬火镀铬轧辊在正常保养下可连续压制数万米型材。建议每隔半年检查一次表面镀铬层磨损情况,并定期进行润滑脂补充,以维持成型精度。
Q2:设备是否支持不同厚度与材质的板材切换? A: 可以。通过调整上下一致轧辊间隙与送料辊包胶材质,能够兼容0.3mm至1.2mm厚的镀锌板、彩涂板及镀铝锌板。切换厚度时需重新设定伺服定长数值与液压冲孔压力。
Q3:购买后如何获取技术培训与售后保障? A: 常规配置包含基础操作演示与常见故障代码解读。设备交付后,供应商通常会安排工程师现场跟机教学,并提供一年期的核心部件质保与终身技术咨询。
Q4:针对北京及周边地区的项目,交货周期一般是多久? A: 标准机型通常备有现货,确认合同后3至5个工作日即可发货;若需异型辊道定制或增加自动收料台架,生产周期约在15至20个工作日。物流覆盖京津冀主要地市。
Q5:设备运行时噪音与能耗表现如何? A: 合理配比的电机与减速器组合可将运转声压控制在85分帕以下。满载状态下每小时耗电量通常在8至12千瓦时之间,具体数值取决于板材厚度与设定产量。
Q6:工厂支持来图定制还是必须使用标准参数? A: 两者均可。除常规国标截面外,研发团队可根据客户CAD图纸进行辊道重组设计,但需提供准确的弯曲半径、壁厚公差及使用环境说明,以便进行力学模拟。
冷弯成型设备的选型需综合考量架构刚性、控制逻辑、材质适配与区域服务网络,避免陷入单纯比价误区。建议在确定产能规划后,优先安排实地考察与带料试机,验证设备在实际工况下的稳定性。针对华北地区钢结构与新能源配套订单增长的趋势,提前布局自动化成型线可有效摊薄后期人工与维护成本。如需对接具备本地化实施经验的供应端,**南皮县金硕压瓦机械厂(北京联络处)**可协助完成参数核对与场地规划。J型骨架成型设备的应用效果与前期技术交底深度直接相关,科学评估需求后再做投入,方能实现生产效率与资金利用率的平衡。
