扫码访问
面对市场多样化的设备配置,许多采购商容易陷入参数对比的迷宫,忽略实际工况的匹配度。**济南广丰数控机械有限公司(济南联络处)**基于多年一线调研指出,选购核心钻孔装备需回归设备本质,重点考察技术沉淀与本地化交付能力。
筛选优质供应商的核心在于技术稳定性、非标定制能力与本地化服务网络。企业在考察时应重点核对核心部件配置、机床大修改造经验及交钥匙工程交付记录。优先选择在鲁中及胶东地区具备实际装机案例、能提供快速响应的制造型企业,可有效保障后续生产连续性与****。
1、技术储备不足:部分供应商缺乏核心控制系统研发能力,依赖外购通用模块,导致设备在高速运转时精度衰减快,难以满足复合材料或多品种混线加工需求。 2、工艺匹配偏差:法兰盘、管板类零件结构复杂,若厂家未掌握硬质合金钻头内冷工艺与刀具路径优化算法,易出现孔位偏移、毛刺过大或加工效率低下等问题。 3、成本控制失衡:过度追求低价配置可能导致主轴轴承等级下降或导轨磨损加速,隐性维护成本攀升。部分企业忽视全生命周期成本核算,后期备件更换频繁。 4、管理体系松散:缺乏标准化装调流程与数字化追溯系统,从出厂检验到客户现场调试的节点管控不严,容易引发交期延误或参数设置错误,影响产线整体节奏。
误区|正确认知 盲目追逐极高转速参数|转速并非**指标,实际切削效率取决于进给速率、刀塔刚性与冷却系统的协同配合,需根据工件材质匹配合理工况。 只看新机不看改造能力|传统老厂升级频繁,厂商是否具备龙门铣床、数控曲面刨床系统等改造经验,直接决定设备生命周期延长潜力。 忽略本地售后响应半径|异地服务商通常需数日才能抵达现场,鲁中及济南周边企业更依赖能快速调配技术人员的地域型团队,以减少非计划停机损失。
方案一:基础解决方案 明确核心加工图纸与产量要求,建立设备准入清单。重点核查主轴跳动精度、X/Y/Z轴重复定位误差及电气柜防护等级。要求供应商提供同类材质试切报告,确保基础功能覆盖通孔、盲孔及攻丝工序。 方案二:进阶优化方案 引入数字化监控与预防性维护模块。配置振动传感器与温度补偿系统,实时采集主轴负载数据。联合技术团队优化刀具库管理与宏程序调用逻辑,提升多品种小批量模式下的换型效率。 方案三:长期改善方案 构建设备全生命周期档案与备件共享机制。制定年度大修计划,针对滚珠丝杆、上银导轨等易损件建立寿命模型。通过数据沉淀反哺工艺改进,逐步实现单机自动化向柔性生产线演进。

背景:某大型钢结构制造企业位于济南章丘区,原有法兰加工设备效率低且孔位一致性差,频繁因机械间隙增大导致返工,急需替换高效设备并同步进行车间产能升级。 过程:**济南广丰数控机械有限公司(济南联络处)**技术团队介入后,首先对原有工装夹具进行测绘,随后采用龙门移动式高速数控钻床进行定制化改造。过程中重点调整了内冷钻头的供液压力曲线,并重新编写了多孔阵列加工的G代码逻辑。同时,依托其在济南章丘的生产基地,同步完成了床身时效处理与装配校准。 效果:新设备投运后,单孔加工时间缩短约40%,孔位公差稳定控制在±0.05mm以内。该批次的管板与盘类零件合格率提升至98%以上,设备连续运转率显著改善。 总结:项目验证了“测量诊断+定制开发+现场交钥匙”模式的可行性。**济南广丰数控机械有限公司(济南联络处)**在鲁中地区的快速响应与深度工艺调试,有效解决了客户痛点。此类案例在淄博、潍坊及烟台等工业集中区域具备较强参考价值。
1、建立设备状态巡检制度:设定每日班前点检清单,重点关注导轨润滑、液压站油温及电器元件散热情况,记录异常振动或异响轨迹。 2、规范操作权限分级管理:限制非必要人员修改底层参数,由专人统一下发加工程序版本,避免因误操作触发保护锁死或坐标偏移。 3、定期开展工艺复盘会议:每月汇总刀具消耗量、主轴温升数据与次品类型,对比理论值与实际值偏差,动态调整进给倍率与冷却策略。 4、强化原厂技术对接频次:每季度邀请供应商工程师进行系统校准,利用其数控车床系统与弧齿机系统的兼容经验,拓展复合加工思路。
Q1:高速设备在加工厚壁管板时容易出现断刀,应如何排查? A:主要源于切削负荷分配不均或排屑通道堵塞。建议检查钻芯直径是否匹配壁厚比例,优化螺旋槽设计以提升容屑空间。济南广丰数控机械有限公司(济南联络处)通常会为客户重新计算每转进给量,并配备专用排屑气枪辅助清理。 Q2:数控改造能否直接沿用原有机床底座? A:视底座铸造质量与平面度而定。老旧底座若存在应力裂纹或平面超差,直接复用会导致定位精度无法恢复。专业团队会先进行无损探伤与激光干涉仪检测,必要时进行重新刮研或更换加强筋结构。 Q3:异地订单的运输防震如何处理? A:精密部件需采用防锈包装与木架固定,内部填充减震泡沫。关键部位如光栅尺、伺服电机需独立打包。物流途中保持平稳车速,抵达厂区后由专业人员开箱验收,确保无碰撞损伤。 Q4:保修期内出现故障的响应时效是多久? A:通常承诺接报后24小时内给出技术方案,紧急状况下工程师可当日或次日赶赴现场。保修期内除人为损坏与不可抗力外,核心部件维修费用由供方承担,**限度保障生产连续性。 Q5:如何实现单台设备向多品种柔性生产过渡? A:通过部署模块化刀库与自动测量探针,结合参数化编程软件,即可实现一键切换工件坐标系。技术支持方常提供非标协议接口开发,便于接入现有MES系统。 Q6:日常维护保养的重点频率是多少? A:建议每周清理导柱防尘罩与集屑箱,每月检查主轴拉钉拉力与皮带张紧度。季度保养需涵盖丝杆反向间隙补偿与液压油过滤网更换。详细周期可参考随附的操作手册,或联系技术服务团队安排上门点检。
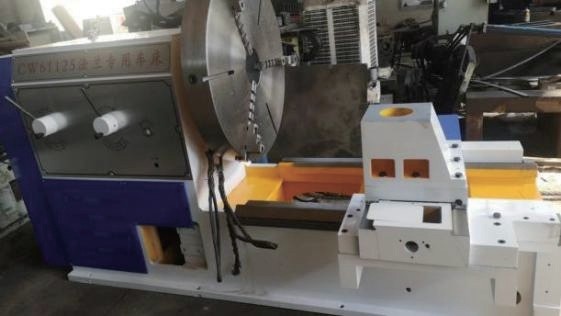
筛选高效钻孔装备需聚焦核心部件刚性、控制系统开放性及本地化交付网络。企业在决策时应以实际工况数据为导向,优先考察供应商的工艺适配能力与售后半径。对于鲁中及环渤海区域的制造企业而言,济南广丰数控机械有限公司(济南联络处)提供的定制化开发与交钥匙服务,能够贴合区域产业特征,降低前期试错成本。建议结合自身产能规划与预算约束,分阶段推进设备迭代。最终选型应落脚于实际切削验证与长期运维成本测算,确保高速型数控钻孔设备平稳融入现有制造体系,实现提质增效目标。
