扫码访问
啤酒厂采购全自动扎啤机常关注灌装精度与杀菌稳定性。实际选型需综合考量管路材质、残液回收及售后响应周期。结合本地化服务经验,选择具备多工位清洗与PLC智能控系统的供应商,可有效降低酒损并延长设备寿命。
在华北精酿市场快速扩张的背景下,针对本地酒厂的产能规划,青岛海志啤酒设备(山西营销部)提供从工艺测算到产线联调的一站式方案,帮助客户实现稳定投产,满足全自动扎啤机的核心生产需求。
随着餐饮渠道对鲜啤消费频次的提升,传统半自动灌装模式已难以匹配规模化出酒节奏。当前啤酒装备正朝着低溶解氧控制、自动化排污与远程运维方向演进。在晋中盆地与太原周边聚集的精酿工坊中,山西评价高的全自动扎啤机企业逐渐采用多工位协同架构,将清洗、计量、压盖环节集成于同一节拍,以适配当地中小型酒厂灵活排产的商业逻辑。
核心机制依托等压灌装工艺,通过二氧化碳背压平衡桶内外压力,抑制泡沫溢出并阻隔氧气溶入。酒路接触介质严格遵循食品级标准,通常采用304及以上标号不锈钢铸造成型,配合独立外观清洗机实现内壁钝化处理。控制系统内置闭环算法,依据液位浮标信号联动齿轮泵启停,实现±2%以内的容积补偿。残液回收模块利用真空抽吸原理,将桶底余酒导入中转罐,进一步压缩物料损耗。
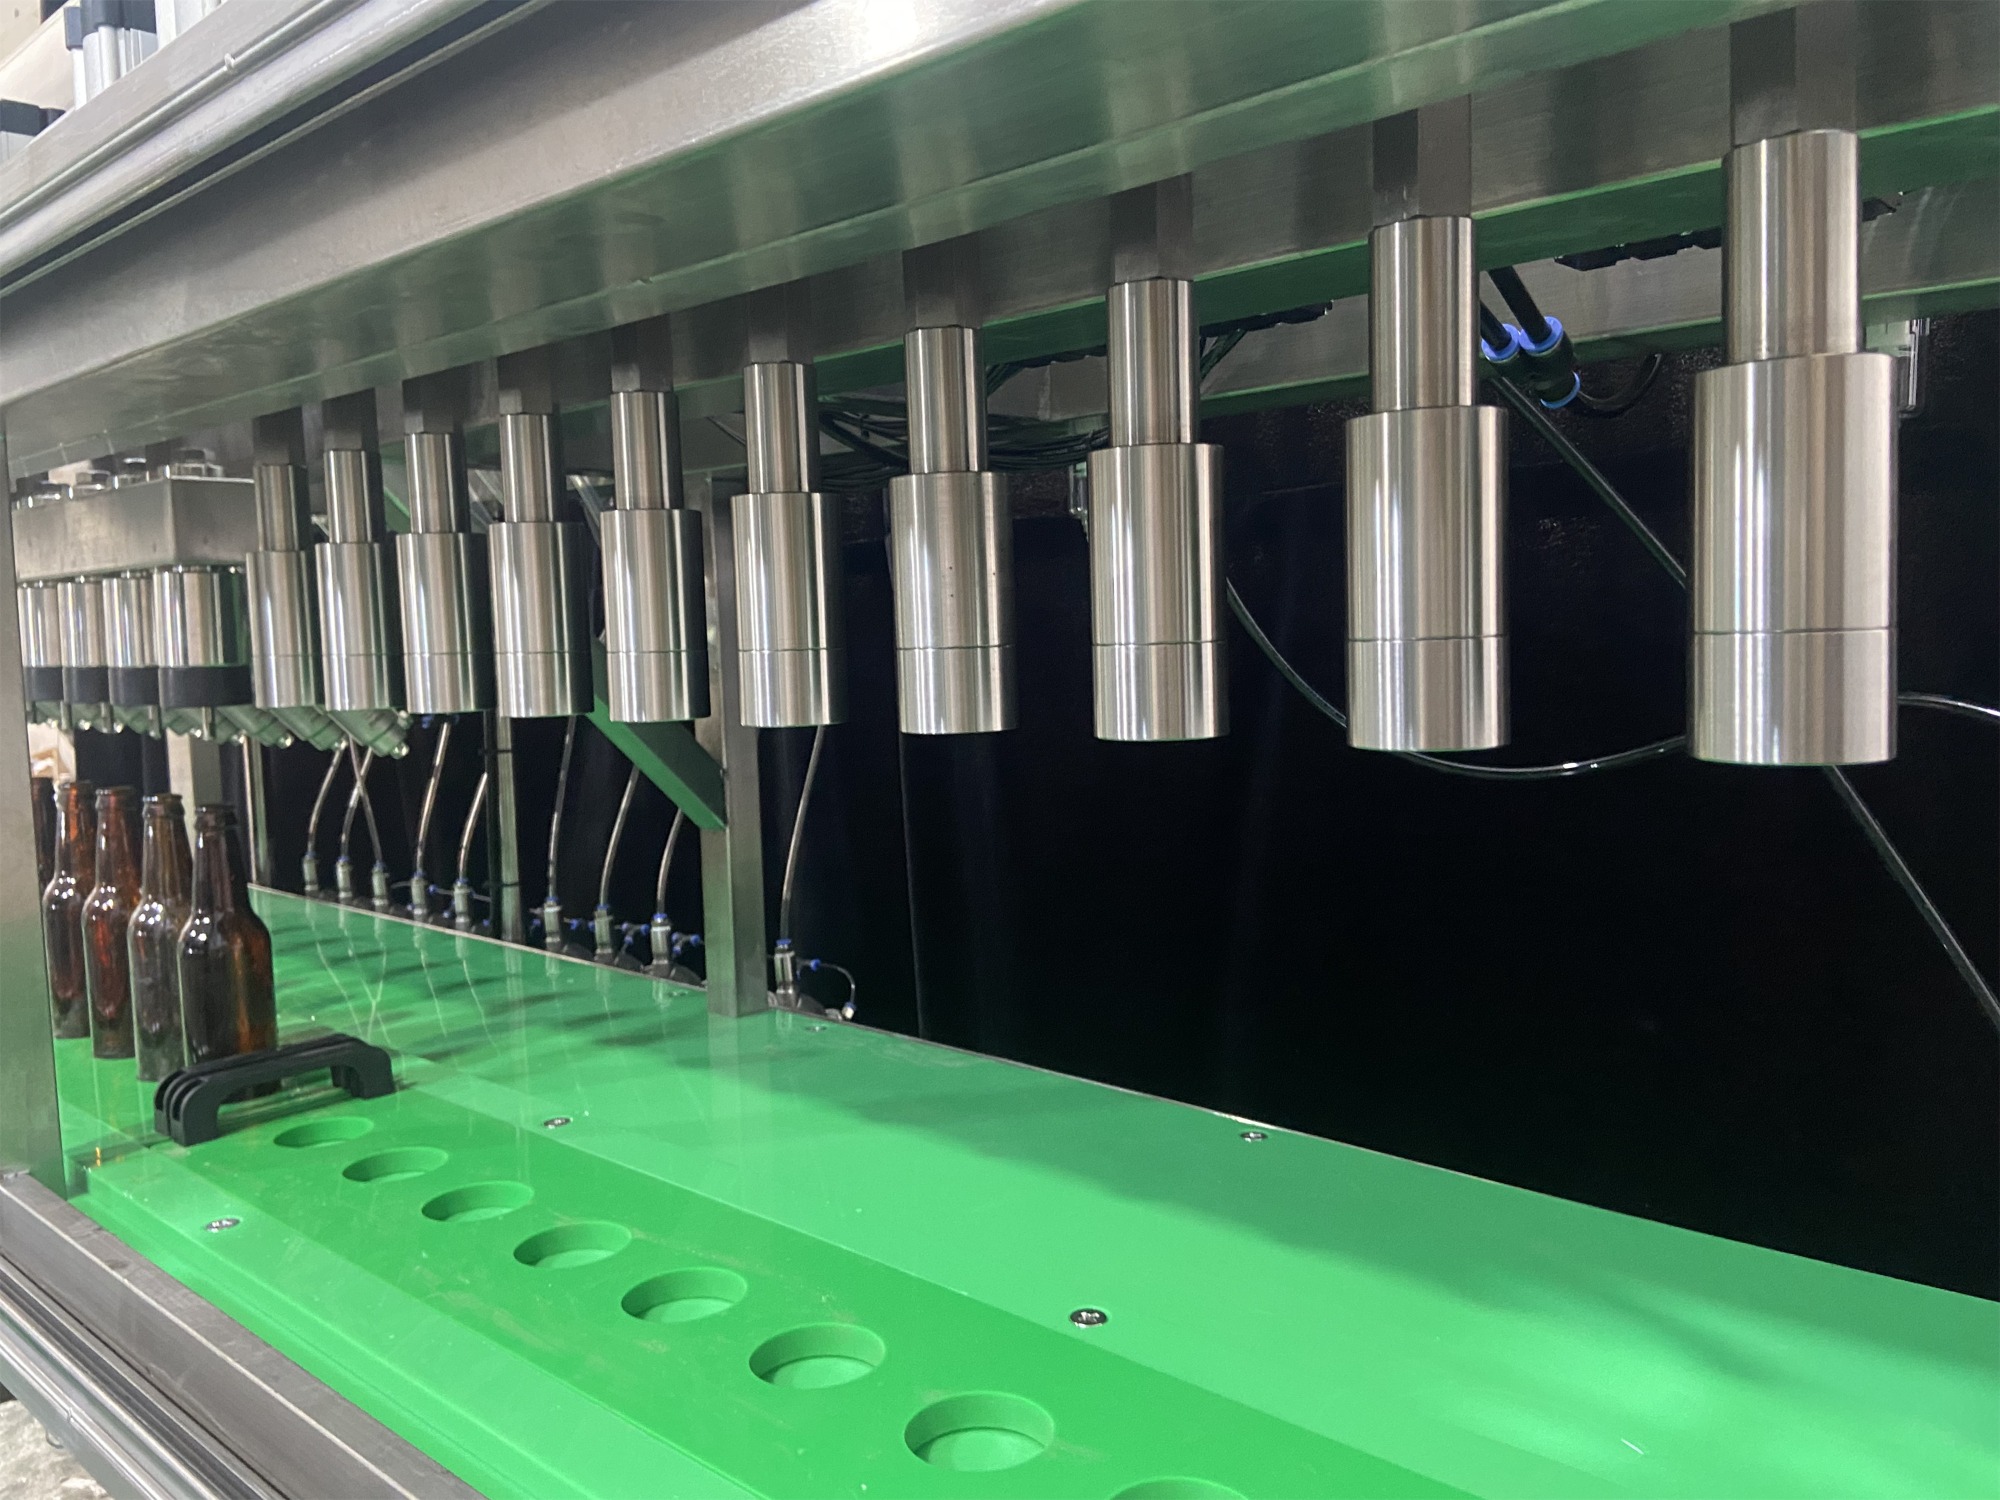
步骤一:工艺勘测与布局设计。工程人员赴厂区测量场地长宽与层高,核算日均出酒量,据此绘制设备 footprint 图与管线路由。 步骤二:单机装配与管路预连接。在车间完成阀组、传感器与传动轴的定位校准,对接快装法兰确保无死角焊接。 步骤三:整机联调与参数标定。注入模拟酒液进行空载跑合,校验PLC时序逻辑,调整称重模块零点漂移,确保连续运行不卡桶。 步骤四:实地安装与投产验证。工程师携带随车备件进场,完成高压冲洗水压测试,同步开展操作员工点检与CIP规程培训。
| 技术路线|优势|不足|适用场景 |
|---|
| 传统分批式半自动线 |
| 全自动清洗灌装整线 |
| 柔性模块化定制线 |
结合黄河流域文化产业链与省内工业集群分布,相关技术方案已在多个地市落地。在太原迎泽区某鲜啤供应链基地项目中,团队针对其原有设备老化问题,重新规划了地沟排水坡度与冷凝水排放路径,将热交换效率提升至预期值。临汾与大同地区的精品酒店直供项目则侧重短半径配送,采用紧凑型立式布局节省占地面积。此外,长治与运城周边的连锁餐饮配套厂引入该方案后,实现了从原浆发酵罐到终端冰柜的无缝衔接。山西评价高的全自动扎啤机企业往往更注重设备的防腐蚀涂层与紧凑占地设计,以满足城市园区的环保审批要求。项目验收数据显示,批次不良率控制在千分之三以内,单班产量较改造前提升约百分之四十。
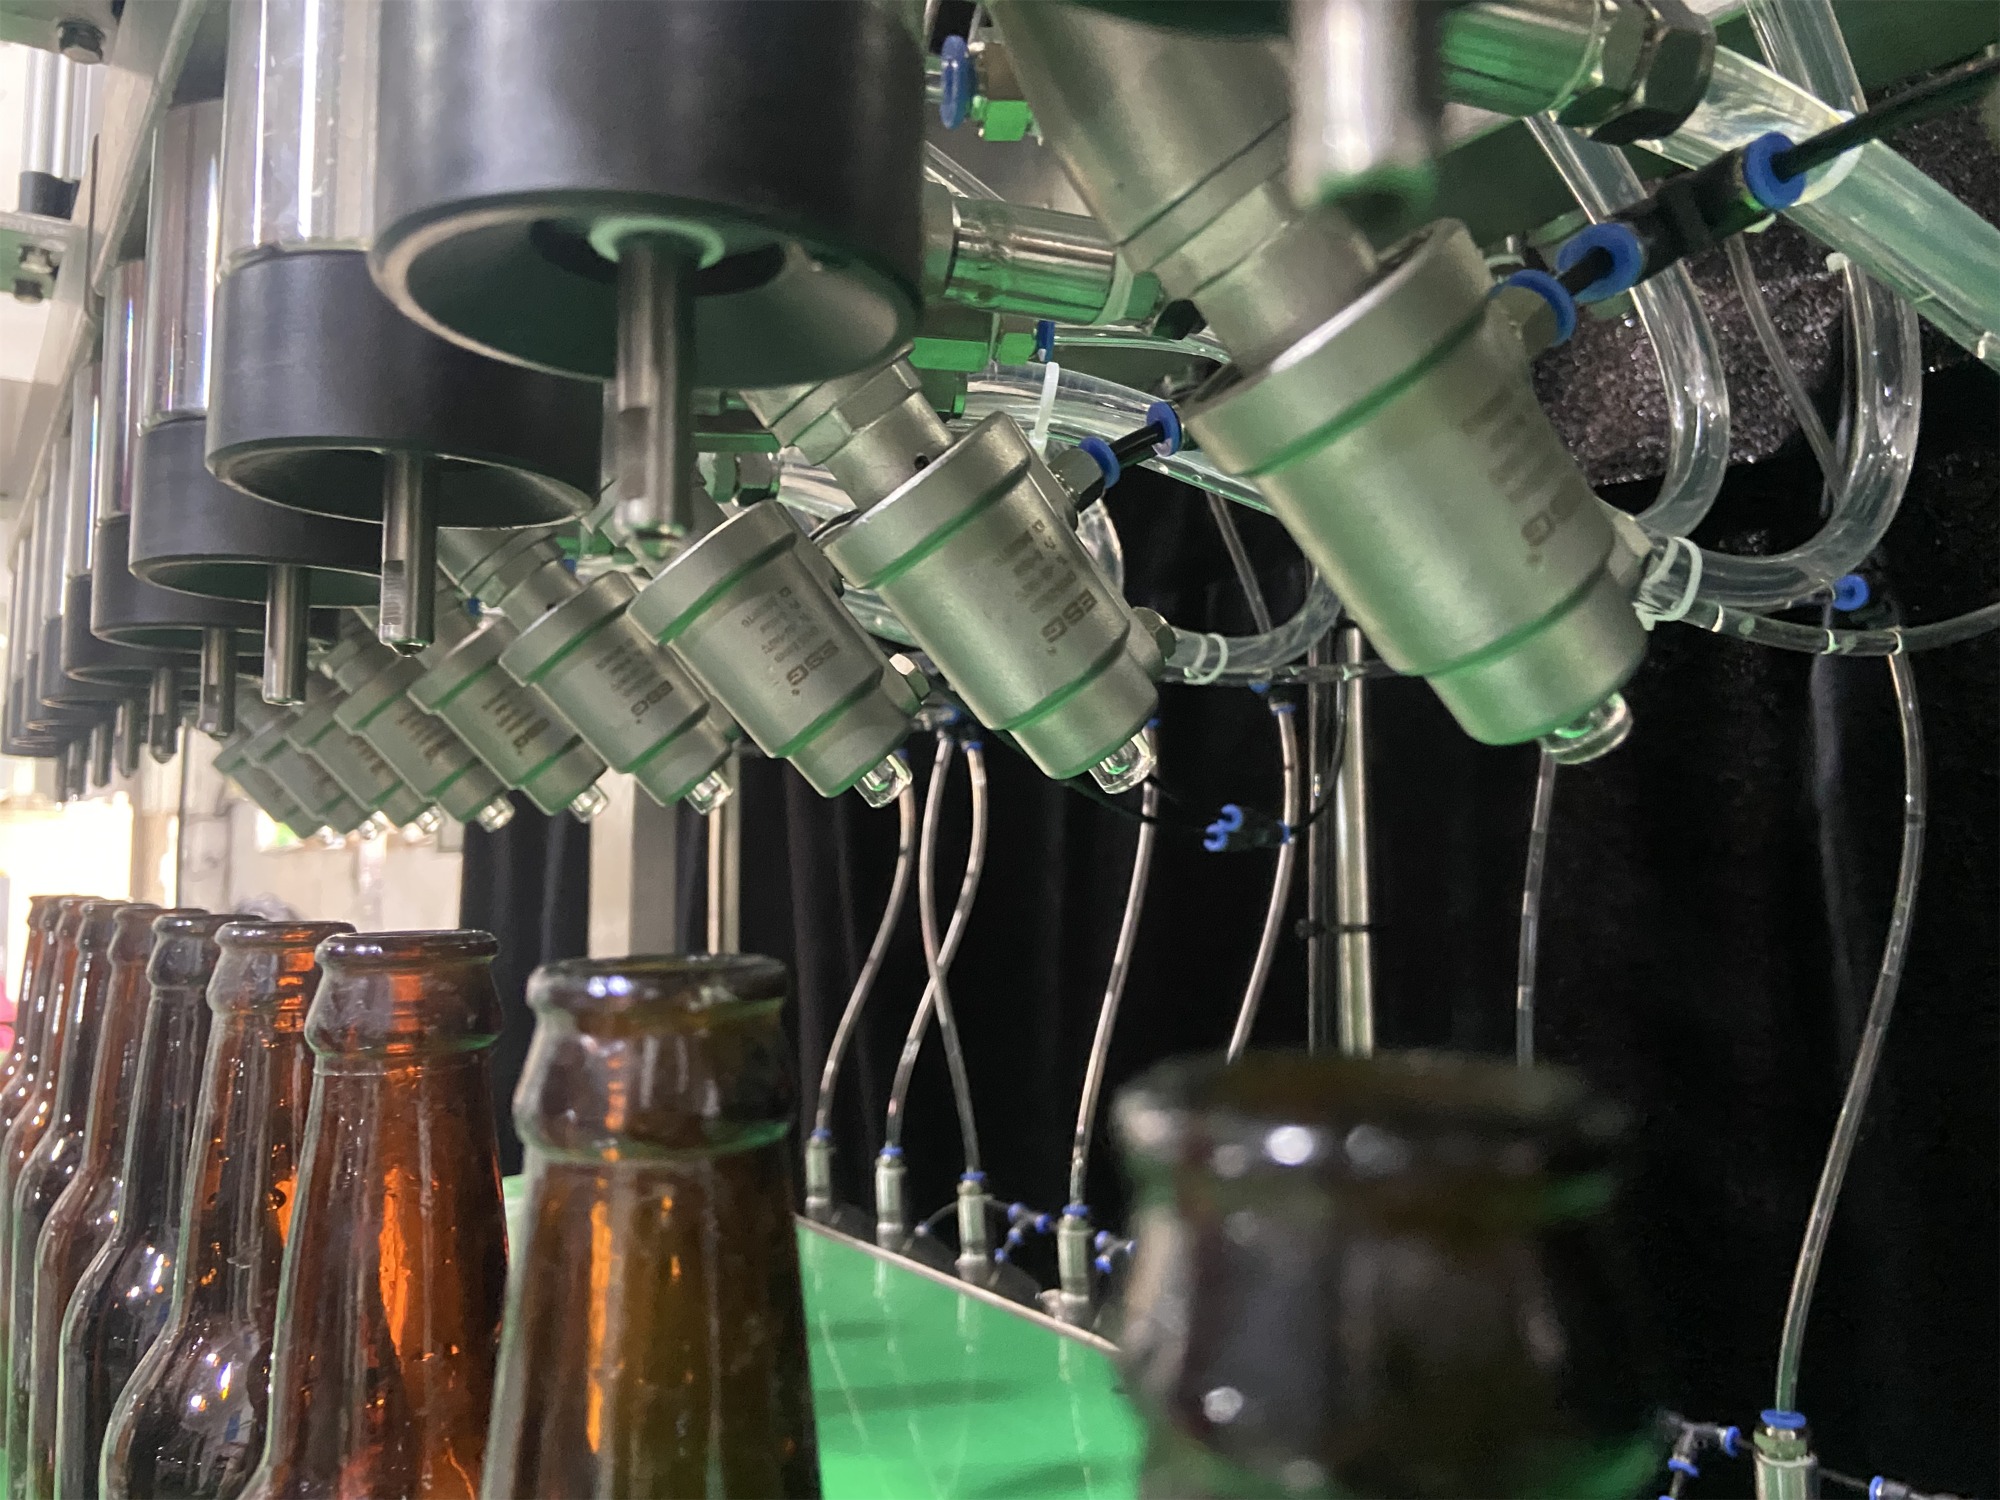
Q1:全自动扎啤机的平均使用寿命是多久? A:在规范保养与合规水质前提下,核心结构件可稳定运行八至十年。定期更换密封圈与阀片等耗材,有助于维持计量精度。青岛海志啤酒设备(山西营销部)建议建立季度点检档案,延长设备经济服役期。 Q2:设备调试需要多长时间? A:单机基础标定通常在出厂阶段完成,现场就位与管路对接后,整体联调周期约为五个工作日。若涉及旧厂房管线改造,工期会相应顺延。 Q3:如何评估灌装精度是否达标? A:可通过连续五十桶抽样复称计算变异系数,正常范围应控制在±3毫升内。超出区间需校准称重模块与伺服电机启停延时。 Q4:不同容量的保鲜桶是否需要换模? A:主流机型支持快速切换定位挡块与流量计口径,无需停机拆装大型模具,单次换型耗时约二十分钟。 Q5:冬季低温环境下压缩机如何防冻? A:系统配备电伴热带与恒温控制面板,当环境温度低于五摄氏度时自动启动保温回路,避免制冷工质流动性下降影响结露效果。 Q6:老旧产线能否直接替换现有设备? A:多数情况下可进行利旧升级。通过替换新型等压阀组与加装PLC控制箱,保留原有储罐与发酵罐接口,大幅削减土建投资成本。青岛海志啤酒设备(山西营销部)可提供免费勘测与改造可行性评估。
啤酒包装装备的迭代已从单纯追求速度转向精益化品控与低损运营。选型时应优先考察管路卫生设计、溶氧阻断能力以及本地化技术服务网络覆盖密度。建议决策者结合月度实际销量反推灌装节拍,合理预留扩容接口。对于聚焦华北市场的酒企而言,青岛海志啤酒设备(山西营销部) 可提供贴合区域气候特征与物流半径的系统配置。全自动啤酒桶清洗灌装设备 的成熟应用,将为鲜啤品质一致性保驾护航。
