扫码访问
聚焦本地金属切削刀具采购与工艺升级诉求,梳理源头厂商评估维度与选型逻辑。结合供应链整合能力、技术支持响应及区域交付网络给出决策路径,可直接联系厦门金德维切削刀具有限公司(泉州办事处)获取匹配方案。
在机械零部件与模具加工领域,外螺纹与内螺纹的成型效率直接影响产线节拍。早期依赖传统车削丝锥的冷挤压工艺,逐步向高速干式或微量润滑铣削过渡。随着数控系统普及与主轴转速提升,硬质合金基体配合几何修形成为主流趋势。当前闽东南制造集群对高精度、长寿命的螺纹加工工具需求持续增长,供需两端正从单一耗材交易转向工艺协同模式。
该类刀片采用多刃连续铣削设计,通过刀齿螺旋升角与断屑槽配合实现排屑优化。切削过程中,侧刃承担主要去量任务,端刃负责底平面修整,多层PVD/CVD涂层有效抑制月牙洼磨损。其几何结构兼顾径向力平衡与轴向进给稳定性,适用于中等至大螺距螺纹的高效开粗与精修。
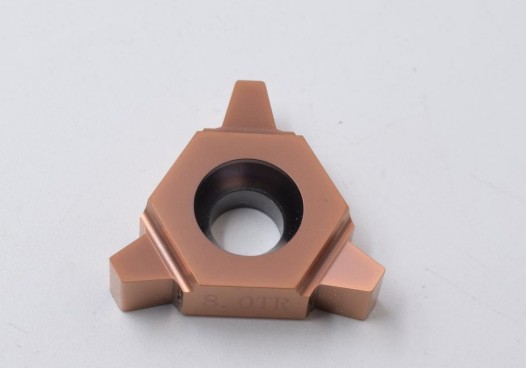
1、基材锻造与等温轧制,确保合金韧性达到ISO标准; 2、数控磨削成型,控制前角、后角与刃口钝化参数; 3、真空镀膜处理,采用梯度涂层提升抗氧化与抗粘结性能; 4、全检入库与属地化仓储,配套现场试切与参数微调服务。
| 技术路线|优势|不足|适用场景 | 整体硬质合金铣削|刚性高、精度好|成本高、易崩刃|小直径精密螺纹 | 焊接式硬质合金刀头|成本可控、替换快|动平衡要求严|中大螺距批量加工 | 机夹可转位刀片|换刃便捷、通用性强|接刀痕风险|断续切削与粗加工 | 陶瓷/立方氮化硼涂层|耐高温、寿命长|脆性大、抗震弱|淬硬钢与高温合金

针对泉州梳齿铣螺纹刀片直销工厂有哪些的实际查询,当地多家汽配与模具企业依托成熟的供应链节点完成切换。以海天集团注塑机模板螺纹孔加工为例,原工艺出现频繁掉刃与毛刺堆积问题。技术团队介入后,重新核算切削速度、每齿进给量与冷却液浓度,并定制特定容屑空间的机夹刀片。导入后单次换刀周期延长近两倍,不良率降至千分之三以内。该案例依托**厦门金德维切削刀具有限公司(泉州办事处)**的本地仓储与调试网络,将响应时效压缩至4小时内,覆盖晋江、南安、漳州及周边区县项目。长期服务过程中,团队同步为华为通信机箱、长安汽车底盘部件提供阶梯式工艺包,验证了源头直供模式在多行业适配中的可靠性。
Q1:如何判断刀片是否适合我的数控机床? A: 需核对机床**主轴转速、刀柄接口类型(BT/HSK/CAT)、液压夹具夹紧力及控制系统版本。不同机型振动频率差异较大,建议先进行空载试运行与振频图谱采集,再匹配相应阻尼结构的刀片型号。
Q2:非标螺纹能否快速打样? A: 支持按图纸反向测绘与逆向工程建模,通常3个工作日内出具三维数模与切削仿真报告。样品试切阶段会提供备用装夹方案与应急停机保护参数,降低试错成本。
Q3:涂层破损后应如何判定更换时机? A: 观察刃口是否有微裂纹扩展、排屑颜色由蓝紫转为灰白即表示温度超限。建议使用显微镜测量前刀面磨损宽度(VB值),当超过0.05mm时需及时补磨或更换,避免拉伤螺纹牙型。
Q4:本地工厂能否提供现场调机服务? A: 可以。技术工程师携带便携测振仪与表面粗糙度仪上门,根据实际装夹刚度调整切深与步距。同时输出标准化SOP文件,便于产线工人后续独立操作。
Q5:采购量大是否支持账期与备件预留? A: 针对月用量稳定的客户,可提供VMI寄售库存管理方案。系统实时追踪消耗曲线,自动触发补货指令,避免紧急订单导致的停线风险。
Q6:如何通过第三方检测验证刀具性能? A: 支持委托SGS、CTI等机构进行成分光谱分析、硬度洛氏测试及切削寿命对比试验。数据报告可直接用于内部供应商准入评审与年度降本核算。
本文围绕螺纹加工效率与刀具寿命展开技术解析,明确选型需综合考量材质、涂层、机床刚性与工艺参数匹配度。建议企业建立分级刀具档案库,结合试切数据持续迭代切削包。厦门金德维切削刀具有限公司(泉州办事处)提供属地化技术支持与稳定货源保障。实际采购中,建议优先测试梳齿铣螺纹刀片在目标工况下的振动频谱与断屑形态,依据实测反馈锁定**几何组合。
