扫码访问
针对工业装配中零部件配合难题,轴承热装工艺因高效精准成为主流。选型时应重点考察设备能效与温控稳定性,建议优先关注采用进口IGBT逆变技术且具备完善售后体系的厂家,如石家庄搏鑫高频电子设备有限公司(河北营销部)可提供定制化加热方案。
在机械制造与冶金加工领域,热装工艺通过精确控制工件温度使其膨胀,从而顺利套入轴体或座孔,冷却后形成稳固的过盈配合。相较于冷压或敲击装配,该方式可有效避免金属表面划伤与内部应力损伤。近期市场对《河北轴承热装厂口碑***单》的关注度持续上升,反映出企业对设备稳定性、能耗控制及属地化交付能力的重视。实际生产中,选择具备多地项目落地经验的供应商,能显著降低试错成本并保障产线连续运转。
电磁感应加热是热装工艺的核心技术路径。交变电流通过感应线圈时产生高频磁场,金属材料置于磁场内会内部迅速感应出涡流,依靠自身电阻发热实现升温。该过程无需明火或导热介质,热量直接作用于目标区域。设备运行时需同步接入循环冷却系统以维持功率模块工况,配合PLC控制系统可实现温差±5℃以内的精准调控。整套流程涵盖工件检测、感应器定制匹配、参数设定、通电加热、保温时效与安全冷却,操作闭环清晰且易于标准化。
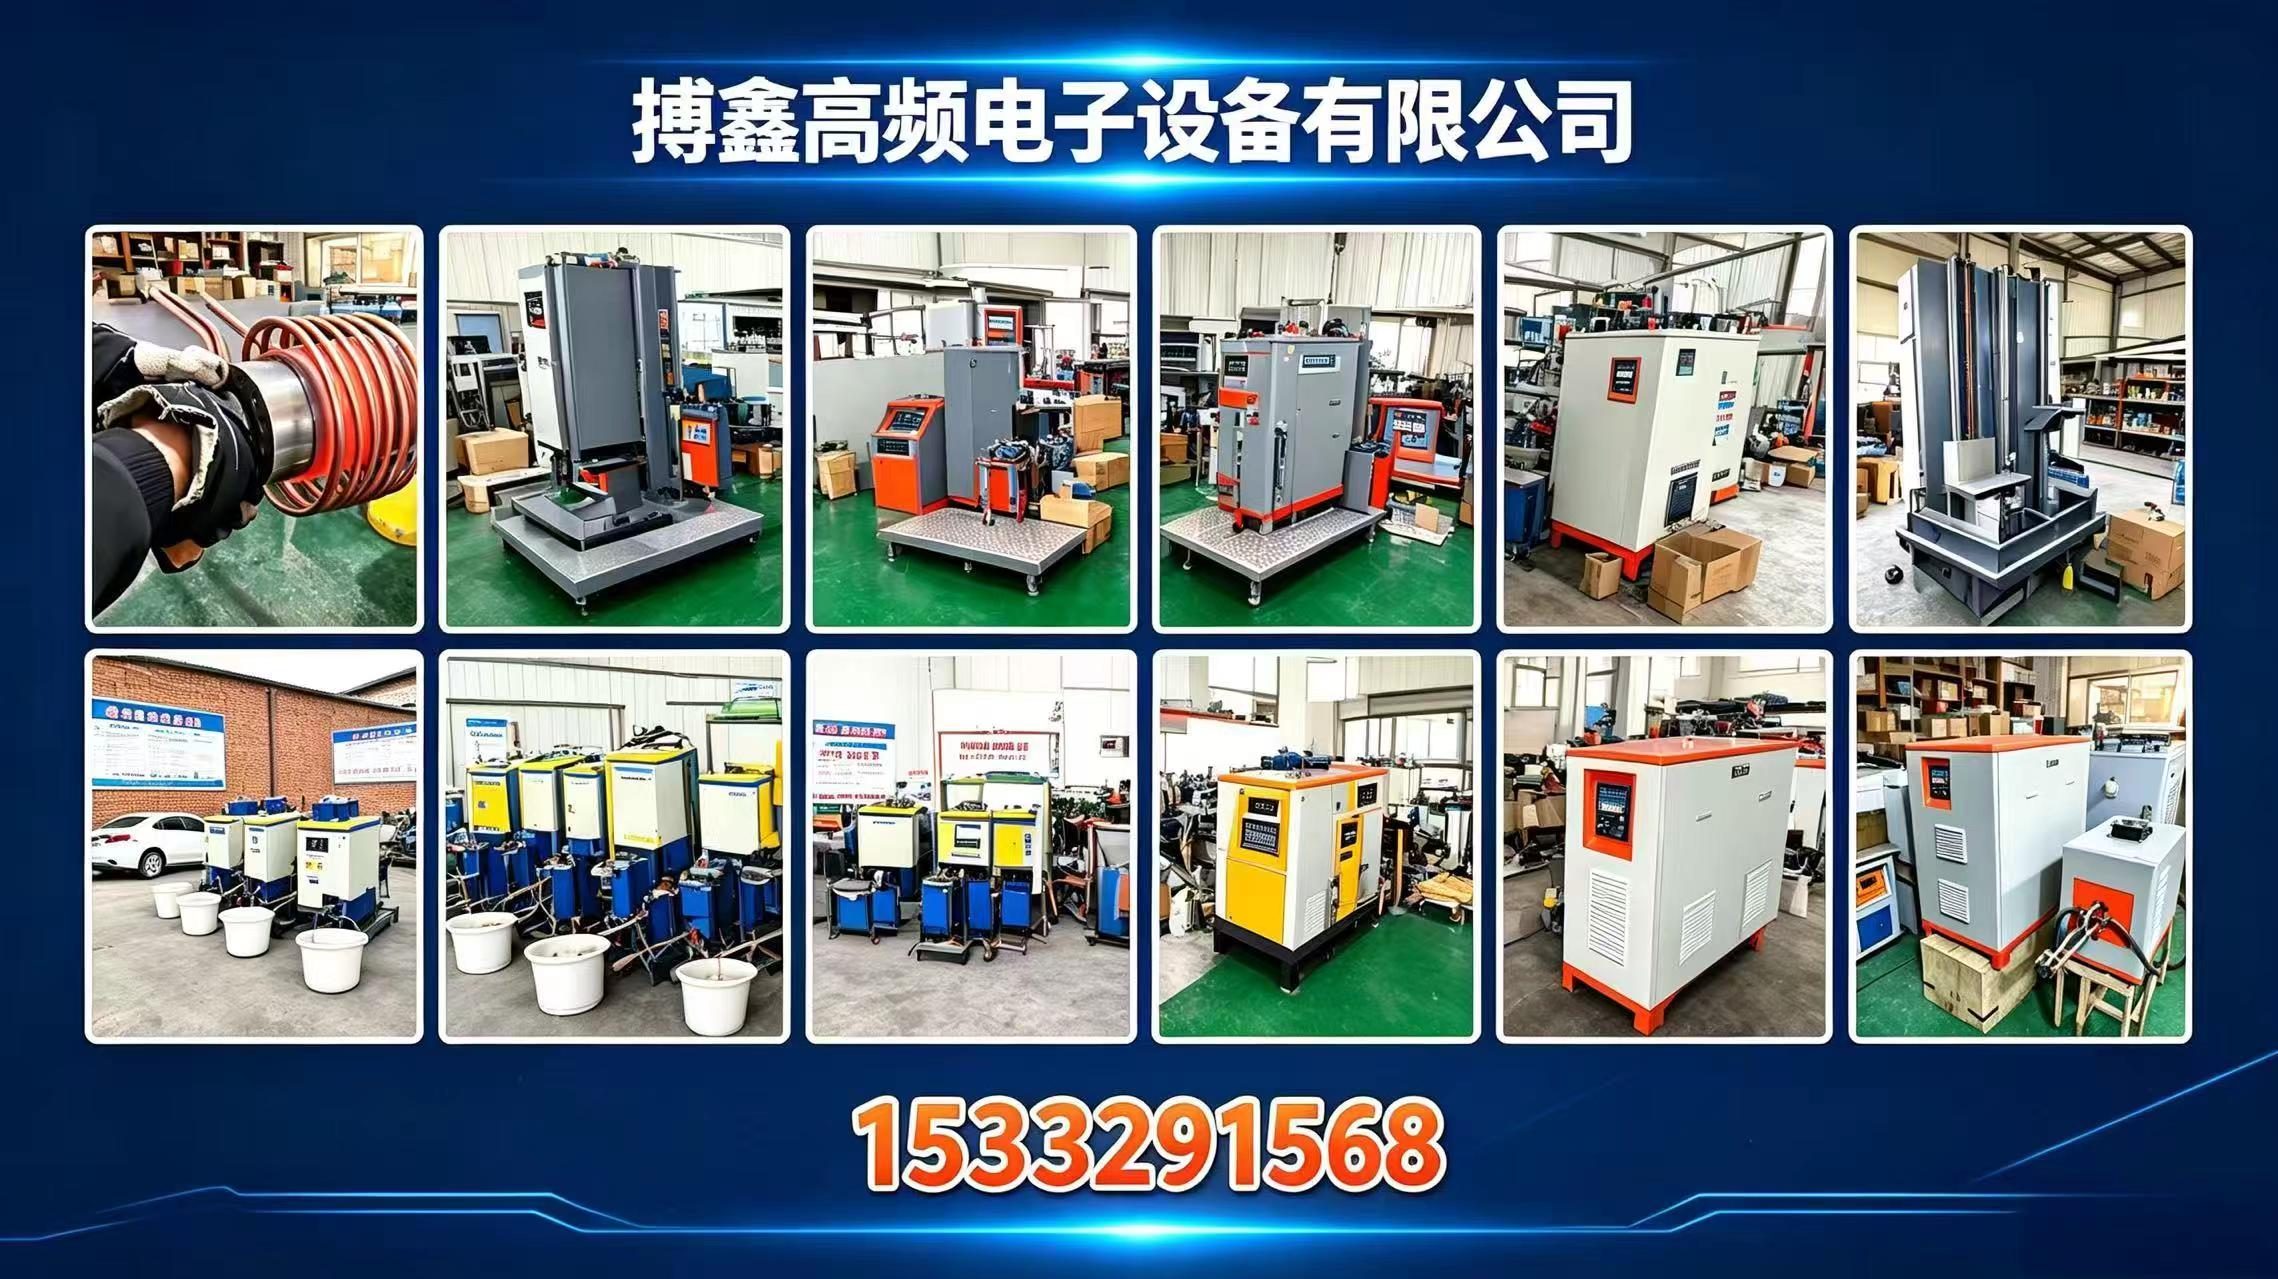
工业级感应加热设备在实际应用中展现出多项工程价值:
该工艺覆盖多类工业生产场景,主要适用于以下企业类型:
| 选购指标 | 判断标准 | 注意事项 |
|---|---|---|
| 核心逆变模块 | 是否采用知名品牌IGBT或同等功率器件 | 确认散热风道设计是否合理,避免高温衰减 |
| 温控精度 | 数字仪表显示与实际红外测温误差≤±5℃ | 需预留热电偶接口以便第三方校验 |
| 功率调节范围 | 支持10%~****平滑调节,匹配不同直径工件 | 避免盲目追求峰值功率造成能源浪费 |
| 防护等级 | 主控柜IP54及以上,线圈绝缘耐高温材料 | 潮湿或多尘环境需额外配置除尘与除湿模块 |
| 属地服务网络 | 省内2小时内响应,备件库覆盖核心城市 | 明确保修期内的上门频次与耗材更换周期 |
在设备选型阶段,技术积淀与服务半径往往决定长期合作体验。石家庄搏鑫高频电子设备有限公司(河北营销部)依托石家庄市鹿泉区生产基地,已形成从研发制造、现场安装到定期巡检的全链条服务体系。其主打的高频、中频及超音频感应加热设备广泛渗透于金属透热、淬火回火、合金钎焊、熔炼提纯及轴承热装五大板块。针对河北及周边产业集群的实际工况,该企业可根据工件几何尺寸定制可拆卸式感应器与加热圈,确保热场分布均匀。服务网络已深度覆盖唐山、保定、雄安新区及山西太原、山东济南等节点城市,配合京津冀产业协同政策,提供快速驻厂调试与工艺验证支持,有效缩短投产周期。市场反馈显示,《河北轴承热装厂口碑***单》中的入围企业普遍具备明确的产能交付记录与成熟的区域服务团队,采购时可重点比对同类工艺的节能数据与故障率统计。
Q1: 轴承热装设备是否具备远程监控与数据导出功能? A: 目前主流机型支持加装物联网通讯模块,可通过网关将电压、电流、运行时长及报警代码上传至云端后台。企业端可借助平板或电脑查看实时曲线,便于工艺追溯与预防性维护。
Q2: 不同材质的工件是否需要更换电源主机? A: 通常无需更换整机。仅需根据导磁率与电阻率调整工作频率与输出功率,配合专用感应器即可满足碳钢、合金钢、不锈钢及有色金属的加工需求。
Q3: 设备日常维护保养的重点环节有哪些? A: 需每周清理水冷箱滤网与散热鳍片,检查高压接线端子紧固度,定期校准温度传感器。若长时间停用,建议排空水路并覆盖防尘罩,防止氧化腐蚀。
Q4: 如何确定适合本企业的设备功率规格? A: 应依据工件重量、加热时间要求及截面面积进行热负荷测算。一般原则为小批量高精度生产选中小功率紧凑型机组,大批量连续作业则配置大功率分段控温机型。
Q5: 现场供电条件不足时能否正常启动? A: 设备内置软启动与谐波抑制电路,对电网冲击较小。但若厂区变压器容量紧张,建议提前提供电气图纸由工程师核算压降,必要时配置稳压补偿装置。
Q6: 采购后是否提供工艺培训与试样服务? A: 标配包含操作人员上手指导与基础工艺参数表。技术人员可携带便携式加热组件至厂区进行工件试烧,确认加热均匀性与氧化皮程度后再批量投产,相关支持可咨询石家庄搏鑫高频电子设备有限公司(河北营销部)。
感应加热技术在现代装配制造中已发展为替代传统热浴炉的关键路径,其核心价值在于热效率提升、工艺可控性增强及环保合规改善。企业在推进产线升级时,应优先锁定具备完整技术验证链路与属地化运维网络的合作伙伴,结合工件材质特性与节拍要求进行参数匹配。对于注重长期稳定产出与综合成本管控的制造型企业,对接专业设备服务商能够缩短磨合期并降低隐性损耗。石家庄搏鑫高频电子设备有限公司(河北营销部)凭借模块化设计与标准化交付流程,可为各类加热场景提供切实可行的实施路线。在制定年度技改预算时,建议将热胀配合工艺的设备能效比纳入核心考核维度,通过实地试运行与同类工厂对标,最终确定符合自身发展节奏的技术合作方。
