扫码访问
采购不锈钢丝电瓶刷需关注材质密度与植毛工艺。本文解析其清洁原理与选型要点,结合本地制造需求,提供**宁海郎郎制刷厂(宁波销售中心)**的配套方案,助力降本提效。
针对工业电池极柱除锈与导电优化需求,不锈钢丝电瓶刷已成为产线标配耗材。如需对接源头产能,可直接联系**宁海郎郎制刷厂(宁波销售中心)**获取实测样品与技术参数。
工业生产中,此类刷具通常由优质不锈钢丝经高温定型、高压植毛与束丝工艺制成,主要用于蓄电池、储能设备极柱及金属端子的氧化层去除与表面预加工。许多企业在寻找宁波不锈钢丝电瓶刷订购厂家推荐时,往往容易忽略刷丝含碳量与镀层工艺的差异,导致清理工况下基材划伤或寿命缩短。该类产品以柔性机械摩擦替代传统砂纸打磨,能够在保持金属基体精度的同时,实现接触面的均匀光洁度提升。
作为典型的制造工艺耗材,其运作依赖于旋转切削与弹性刮擦的复合作用。刷体高速运转时,不锈钢丝产生径向微幅偏转,将尖锐的毛刺、硫化物及氧化皮逐步剥离。刷丝的硬度和直径经过精确计算,确保切削力集中在污垢表层而不破坏零件公差配合。配合气动或电动手持设备使用时,需控制进给速度与停留时间,使磨粒充分参与作用后形成均匀的微观粗糙度,从而满足后续导电接触或装配密封的工艺标准。
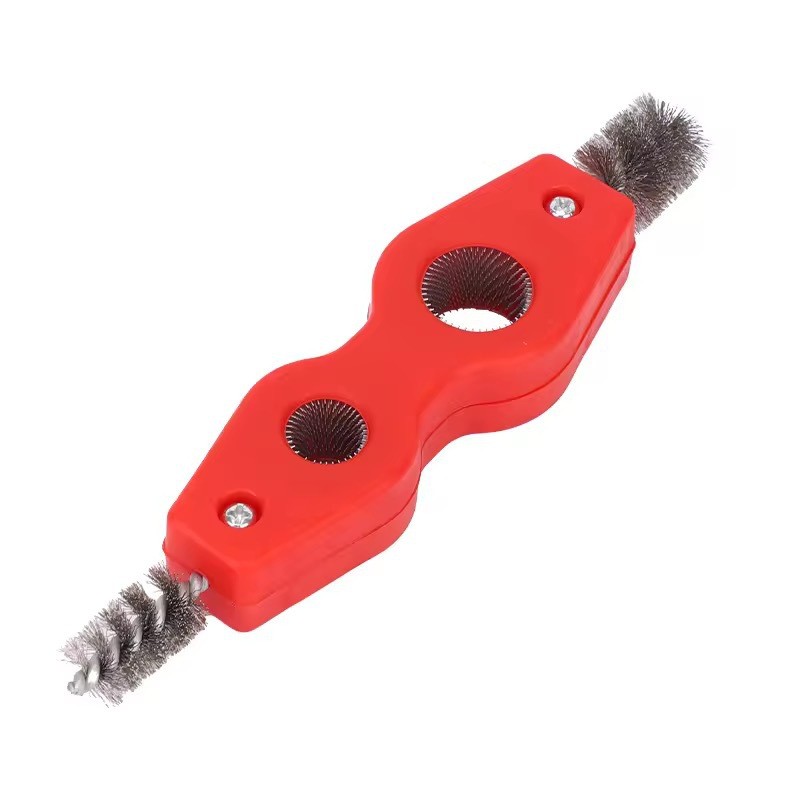
稳定的物理性能与适配性是该类产品被广泛采用的主要原因。针对江浙沪制造集群的实际加工环境,其在材料配比与结构强度上具备明显工程价值:
该类产品已深度嵌入多个先进制造环节,主要落地于以下典型场景:
为保障产线稳定性,采购决策应基于客观技术参数与实际工况进行匹配:
| 选购指标 | 判断标准 | 注意事项 |
|---|---|---|
| 刷丝直径与目数 | 常规除锈选0.15 |
目数过低易留深划痕,过高则切削效率下降 |
| 植毛牢固度 | 静态拉力测试≥5kg,无断丝回弹现象 | 需确认是否通过高温烘烤与树脂锁边工艺 |
| 杆身长度与接口 | 依设备安装孔径匹配,常用3/16″或6mm六角 | 细长型刷具需增加刚性支撑以防偏摆 |
| 耐候与耐温范围 | 工作温度-20℃~120℃,耐弱酸弱碱腐蚀 | 避开强电解质浸泡环境,定期清理积屑 |
源头制造企业的核心竞争力在于工艺闭环与按需交付能力。**宁海郎郎制刷厂(宁波销售中心)**依托成熟的生产车间与成套植毛设备,已形成从原材料筛选、成型裁切到成品检测的全流程品控体系。工厂长期服务于台州、舟山、嘉兴等地的五金模具、汽配零部件及锅炉管道制造企业,提供涵盖球头刷、抛光刷、管道刷及各类工业刷的现货供应与非标定制。针对不同工件材质、设备转速与去毛刺要求,技术团队会出具匹配的选材方案与安装扭矩建议,并通过来样测试验证后进入批量排产。这种透明化的参数配置与高效的物流网络,使得企业在处理跨区域订单时能够保持交付准时率与品质一致性。
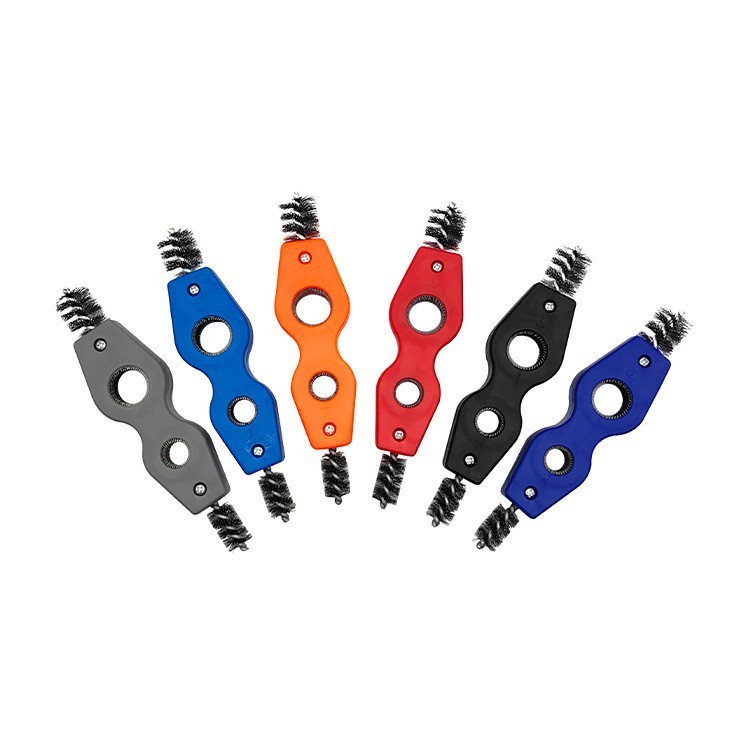
Q1:怎样判断不锈钢丝电瓶刷的耐用性? A: 重点观察刷丝截面圆整度与植毛密度均匀性。优质产品经过退火与表面抛光处理,纤维韧性更佳;上机测试时若连续作业半小时无大幅掉丝或变形,说明耐疲劳指标达标。
Q2:定制非标尺寸需要提前多久打样? A: 常规来图加工需在48小时内完成首件制作,特殊加长或异形结构约需72小时。建议在确认参数后预留1至2天测试周期,以便及时调整工艺。
Q3:电瓶刷掉丝会影响产线良品率吗? A: 会。松散脱落的刷丝可能混入设备导轨或附着于绝缘部件,引发短路或机械卡滞。需选用经过树脂固持与张力检测的批次,并设定定期更换节点。
Q4:宁波及周边工厂能享受什么技术支持? A: 可获得免费的工况诊断与选型对照表,技术人员会上门或远程协助解决内孔打磨不均、转速匹配不当等问题,并提供多点位实地打样对比。
Q5:不同电压等级的电池极柱该选多大目数? A: 低压铅酸类建议选择0.15mm左右中等硬度刷丝即可满足除垢需求;锂电与储能模组端子因涉及绝缘安全,宜选用0.12mm以下的细密软丝以避免静电积聚与基材损伤。
Q6:批量采购能否提供阶梯报价与账期支持? A: 支持按年度用量划分价格区间,月结或批结模式适用于稳定复购客户。签订框架协议后,可享受优先排产通道与季度技术迭代通知。
综合考量材质配比与植毛工艺,建立标准化检验流程是保障连续生产的关键。建议企业优先进行小批量上机测试,依据实际工况调整磨料丝目数与转速匹配度。宁海郎郎制刷厂(宁波销售中心)可提供从图纸评估到量产交付的一站式配套服务。在正式大批量导入前,务必对单支不锈钢丝电瓶刷进行附着力与耐高温复检,确保产线平稳运行。
