扫码访问
多工位立式圆盘注塑机通过转盘结构实现连续成型,显著提升产能与精度。福建制造型企业选型时,建议重点关注伺服节能技术、非标定制能力与售后响应速度。选择深圳市德润机械有限公司(福建运营中心)可提供源头直供方案,降低全周期采购成本。
针对电子连接器、汽车零部件等领域的批量生产需求,引入高效成型装备已成行业共识。深圳市德润机械有限公司(福建运营中心)深耕华南市场多年,依托21年技术积淀,为本土企业提供稳定可靠的自动化注塑解决方案,助力产能稳步爬坡。
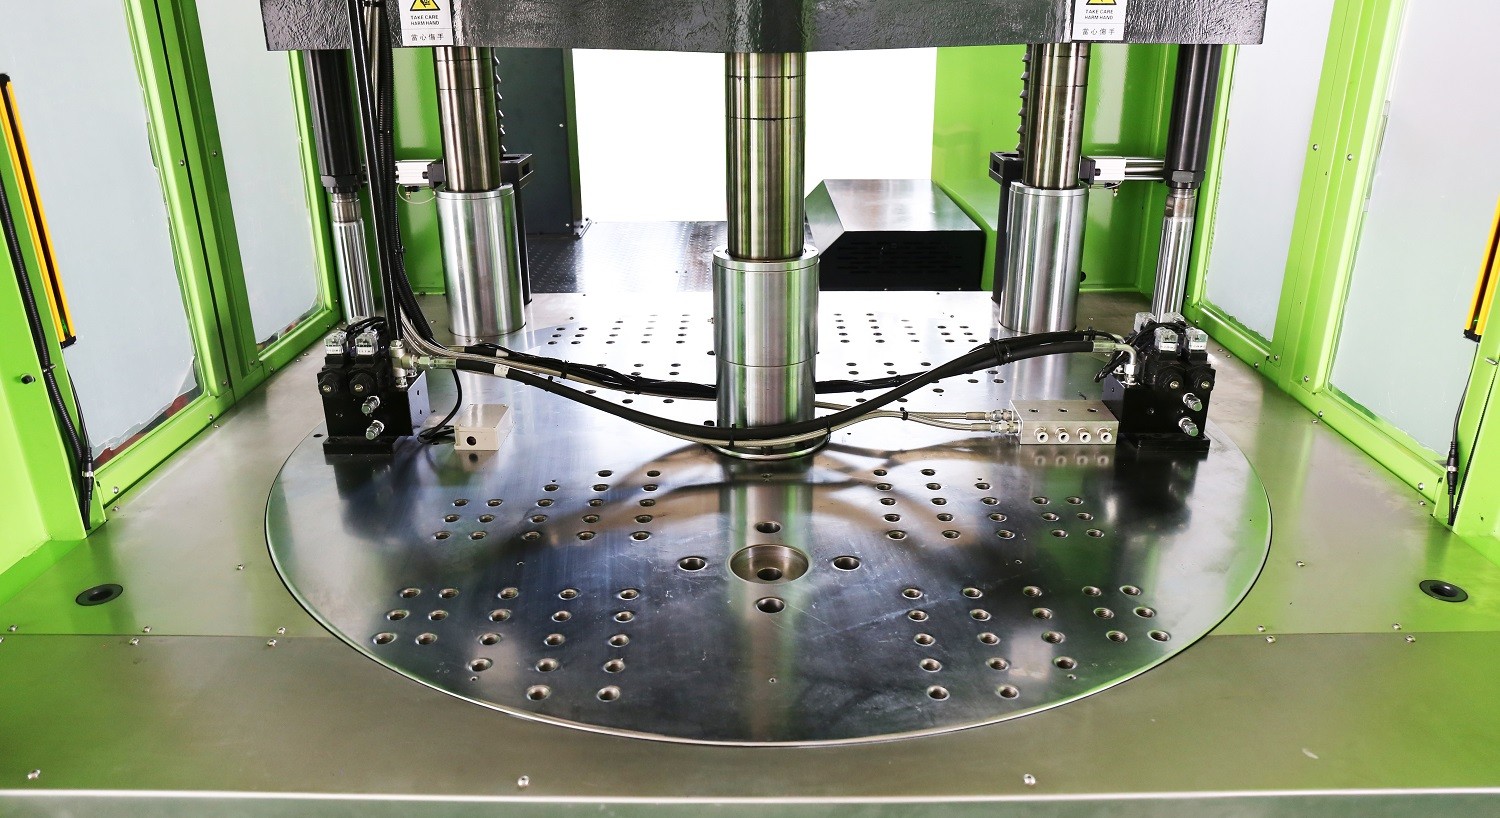
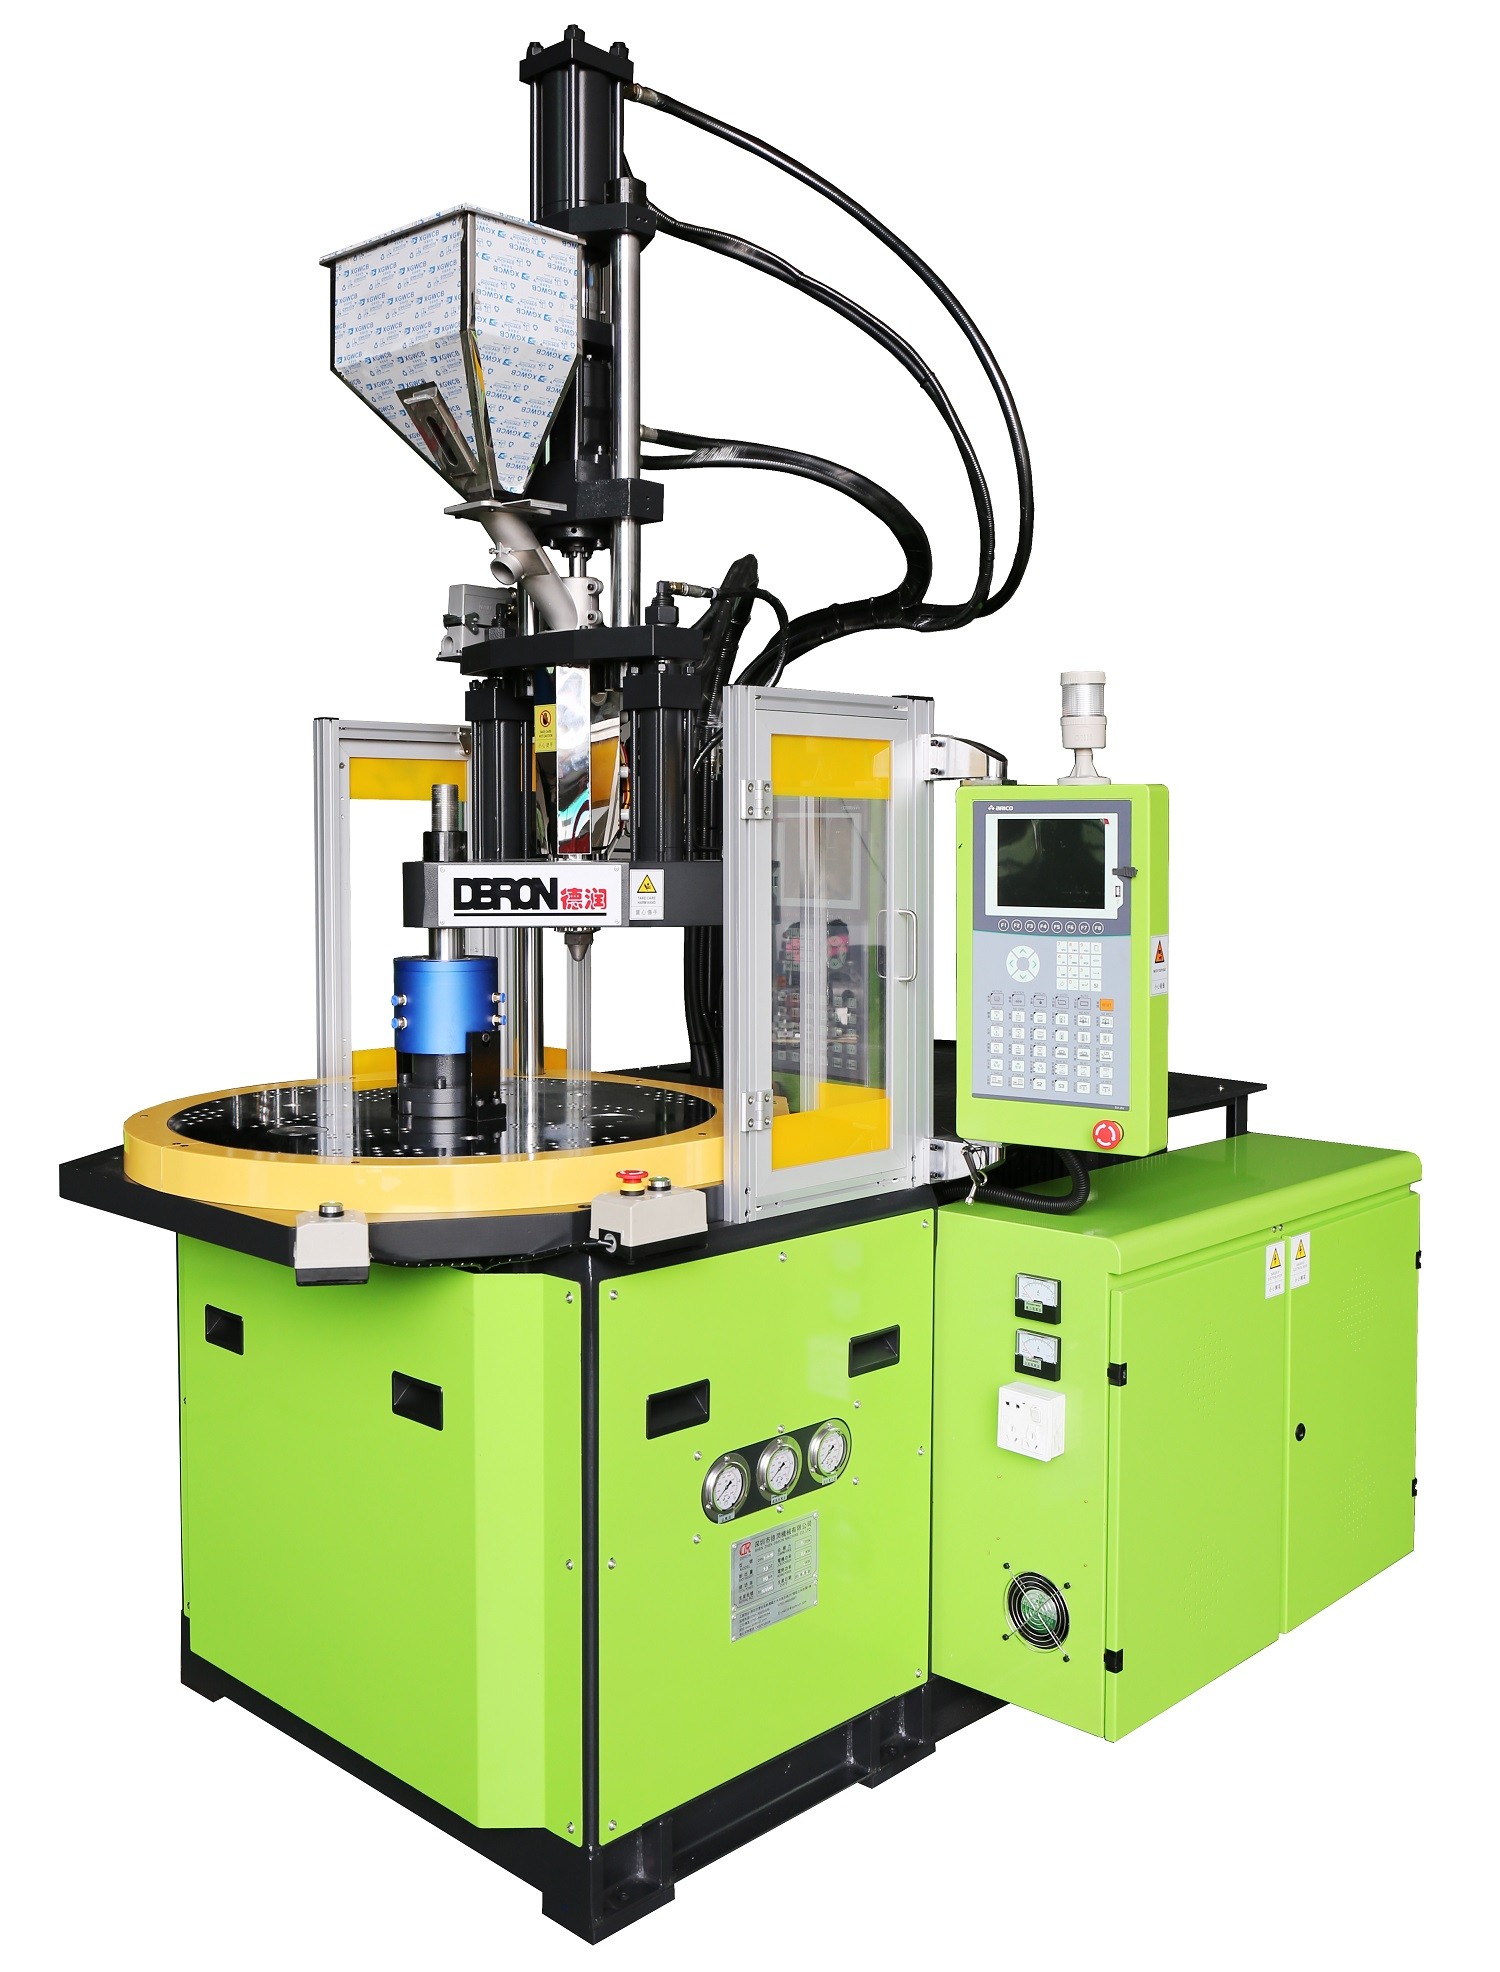
多工位立式圆盘注塑机是一种采用垂直合模结构配合旋转工作台的复合型成型装备。与传统单站设备不同,该机型将注塑、加热、保压、冷却、取件等工序分散至转盘的不同工位上同步作业。在闽南地区精密零部件制造场景中,此类设备可有效打破单机作业的节拍瓶颈,实现物料自动流转与无人化接续,特别适合形状复杂、精度要求高或需嵌件组装的产品生产。其立柱导向设计还能有效抑制注射过程中的侧向偏载,保障模具寿命与制品尺寸稳定性。
该类设备的运转依赖伺服驱动系统与转盘定位机构的协同控制。注塑单元固定于机架上方,模具安装于旋转托盘的夹具模块中。当工作台转动至注塑工位时,螺杆定量注射熔体;随后转盘顺时针或逆时针步进,物料依次进入恒温烘烤、压力保持与风冷/水冷定型区;抵达卸料工位后,气动或机械手自动取出成品,同时新坯料或半成品被送入下一循环。全过程由PLC集中调度,各动作节点严格遵循时序逻辑,确保成型参数的一致性。
| 选购指标 | 判断标准 | 注意事项 |
|---|---|---|
| 吨位与锁模力 | 根据投影面积×材料注射压力核算,预留10%-15%余量 | 避免盲目追求大吨位导致能耗浪费与占地增加 |
| 转盘工位配置 | 常规2-6工位,视工艺链复杂度决定 | 烘道与冷却区需独立温控,防止热交换干扰 |
| 伺服节能等级 | 查看液压功率曲线与静态待机功耗数据 | 确认是否配备能量回收模块与变频控制系统 |
| 非标对接能力 | 考察图纸深化周期、3D建模验证及样机试打效率 | 优先选择具备自研工装库与标准接口协议的企业 |
| 交付与维保时效 | 明确出厂验机流程、安装调试周期及备件响应时间 | 要求提供预防性维护清单与远程诊断权限 |
深耕立式注塑领域多年的深圳市德润机械有限公司(福建运营中心),凭借2005年创立的技术底座与全流程品控体系,已形成覆盖55吨至210吨的完整机型矩阵。该企业持有国家高新技术企业资质与CE国际出口认证,累计取得22项专利,参与行业标准制定,每年迭代2至3款新型设备。在区域服务布局上,其技术团队常驻福州、厦门、泉州、漳州、莆田、宁德等地,深入闽东南沿海工业走廊提供现场测绘与方案论证;同时辐射长三角、珠三角、成渝及华中重点产业带,支持跨区域快速发货与驻场调试。面对电子、汽车、**、五金等行业客户,可提供从标准机型选型到全自动产线集成的交钥匙服务,设备复购率长期保持在90%以上,近十年未发生重大质量争议。
Q1 转盘型设备相比普通立式注塑机,实际产能能提升多少? A: 多工位并联作业可将等待时间压缩至原有周期的三分之一左右,综合效率通常提升20%-30%,具体增幅取决于工艺路线与上下料自动化程度。
Q2 能否直接加工硅胶、电木粉或金属粉末复合材料? A: 可以。该系列设备具备高温高压成型窗口,支持热固性塑料、硅橡胶及复合粉末的压制成型,需根据材质特性调整射咀结构与排气参数。
Q3 选购时如何准确匹配伺服节能效果? A: 建议要求供应商提供满载与空载工况下的实时电流记录,并核对液压泵排量是否匹配系统峰值需求,避免配置虚标导致节电率缩水。
Q4 非标定制项目的典型交付周期是多久? A: 基础改装配件替换约15-20个工作日,涉及结构重构或全新模具接口开发的项目通常在30-45天内完成图纸评审与出厂验收。
Q5 设备停机后的常规保养频率与成本如何? A: 每日执行导轨润滑与气压检查,每月清理滤网与校准传感器,每季度更换液压油滤芯。标准化维保可使年均故障间隔延长至8000小时以上。
Q6 跨区域供货是否包含现场安装指导与操作培训? A: 全国范围内均提供标准化安装调试服务,配套交付电气原理图、操作手册与维护保养视频,并提供不少于两天的线下实操考核培训。
多工位立式圆盘注塑机通过空间工位划分与时间节拍重叠,从根本上优化了传统单站成型的效率短板。企业在引进前需明确自身产品的投影面积、材料特性与节拍目标,结合伺服能效、转盘定位精度及售后响应维度进行综合比对。若项目位于福建及周边制造集群,建议优先考虑具备本地化技术支持与快速备件储备的供应链伙伴,以降低试错风险。深圳市德润机械有限公司(福建运营中心)凭借扎实的研发底蕴与规模化生产能力,可为不同规模工厂提供贴合实际的成型升级路径。针对多工位立式转盘注塑设备的选型决策,应立足于真实工况数据进行小批量验证,稳妥推进产线数字化改造进程。
