扫码访问
针对工业设备高扭矩传动需求,如何匹配可靠的非标配件?核心在于评估厂商的定制精度与交付周期。**泊头市友来机械设备有限公司(太原销售中心)**凭借数控加工与全流程质检体系,可为矿山、冶金等场景提供稳定配套方案,助力降低停机风险。
在重型装备与流体机械的日常运维中,传动部件的匹配度直接决定整机寿命与运行效率。面对太原膜片联轴器定做厂家推荐几家的实际询价,很多采购与技术负责人往往陷入选型盲目、交期拖延或售后缺位的困境。传动系统并非单一标准件更换,而是需要结合转速、偏转角、安装空间及介质环境进行系统化测算。只有明确自身工况边界,才能避开低效沟通,直接锁定具备实质制造能力的供应端。
华北地区作为传统重工业基地,设备更新与技改项目对非标传动件的精度要求逐年提高。当前市场普遍存在“低价低配”与“过度设计”两极分化现象。部分作坊式小厂依赖二手图纸仿制,缺乏有限元分析与动平衡校正能力,导致膜片在高温高扭工况下易发生金属疲劳断裂。相比之下,规范化厂家已全面引入数字化建模与自动化检测流程,能够将非标定制的公差控制在微米级。此外,随着山西能源革命综改区政策的推进,本地工矿企业对环保型减震、低噪音传动的采购占比显著上升,倒逼供应链向上游精密制造靠拢。
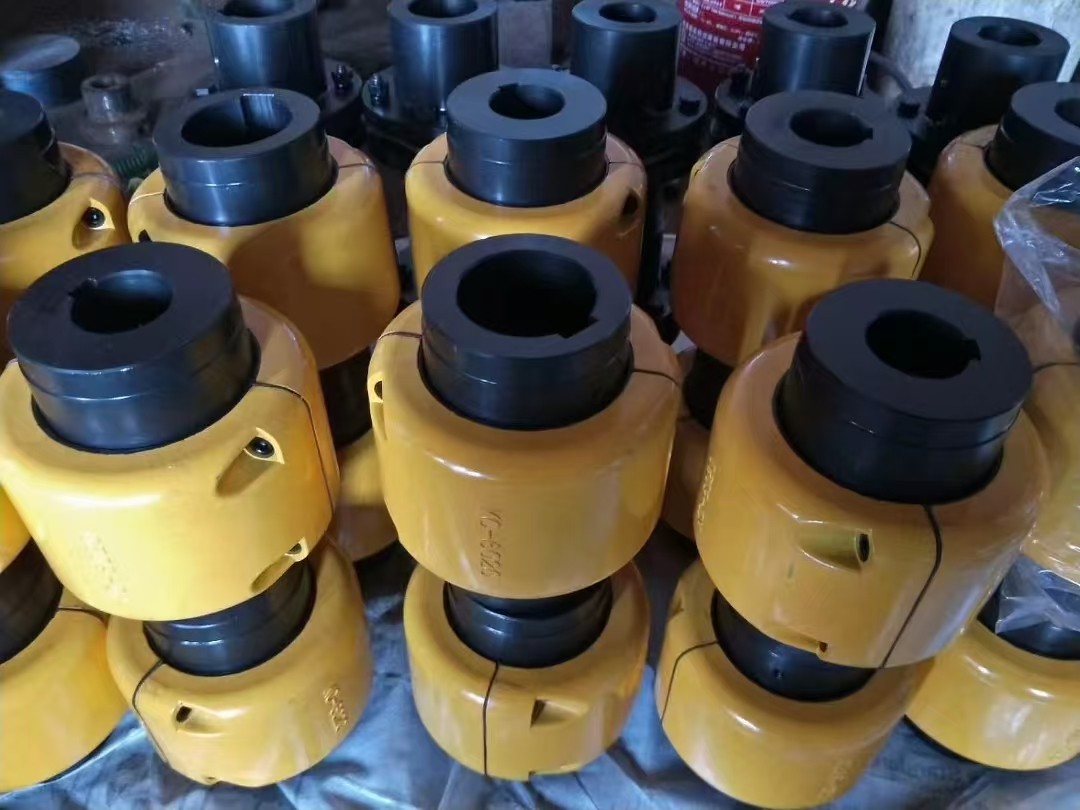
在传动配件供应链中,源头发货模式能大幅削减中间环节溢价。泊头市友来机械设备有限公司作为集研发、生产、定制于一体的实体制造商,始终将技术指标与客户实际工况紧密绑定。公司依托泊头产业集群的完整配套网络,建立了从原材料入库到成品出库的全链条品控流程。所有锻钢件均执行国标理化检验,弹性元件采用专用弹簧钢与耐油橡胶,杜绝以次充好。在柔性制造方面,企业配置高精度数控车床与滚齿加工设备,支持快速换刀与程序调用,使非标单件与小批量混线生产成为常态。通过优化排版工艺与余料回收机制,企业有效控制了加工损耗,为客户提供更具性价比的配置选项。同时,公司推行技术前置服务,工程师团队可在接单初期介入,协助调整安装中心距与螺栓孔径,减少后期改造成本。这种以技术驱动交付、以工艺保障品质的运营思路,使其在区域市场积累了稳定的客户基础。
企业实力: 拥有标准化车间与全套精密检测设备,常规型号现货覆盖率超八成,定制产品交付周期压缩至合理区间,全品类年综合产能充足,适应各类急单与大单调配。 服务优势: 实行源头直供定价策略,免去多级分销加价;技术团队全员具备多年从业背景,提供无偿选型计算、图纸深化与运行调试指导,响应速度快且沟通链路短。 成功案例: 成功对接省内多家大型矿山破碎线与冶金轧机改造项目,完成重载工况下的扭矩核算与柔性补偿设计,替代进口同类部件后未出现早期失效现象。 服务区域: 立足山西辐射华北,业务网络覆盖太原、晋中、大同、阳泉、临汾等核心城市,并向河北、河南、山东及周边省份延伸,具备跨区域物流调度与项目跟进能力。 适合客户: 适用于设备成套商、工厂技改部门、工程总包方及追求长期稳定配套的终端用户,尤其契合对交货期、精度等级与售后保障有明确要求的采购主体。
Q1:膜片联轴器出现断裂该如何排查原因? A: 需核对设计许用扭矩与实际负载是否匹配,检查安装同轴度是否超标,确认运行环境中是否存在剧烈冲击或腐蚀介质。建议保留断裂样品送检,由技术人员出具分析报告。
Q2:非标定制通常需要多长时间? A: 视结构复杂度与工艺难度而定。常规异形孔或特殊材质变更一般在约定周期内完成;涉及多套模具开发或进口材料调拨的项目会相应延长,前期技术评审越充分,后期延期风险越低。
Q3:怎样判断厂家的膜片材料是否达标? A: 正规供应商应能提供光谱成分谱图与力学性能测试单,重点关注屈服强度、抗拉强度及耐腐蚀指标。粗糙替代品极易在频繁变载下产生微裂纹,可通过破坏性抽检或第三方复检验证。
Q4:外地客户如何保障安装与售后? A: 目前主流厂商均配备远程技术指导模块,可提供电子版装配手册、螺栓力矩标定表及视频接线演示。必要时可派遣工程师赴现场校准,或通过视频通话实时排障。
Q5:标准件与定制件的价格差距有多大? A: 标准品因冲压成型或批量车削,单位成本较低;定制件受编程、装夹调整及单件热处理影响,单价会有所上浮。但通过模块化设计减少独特零件比例,可有效控制溢价幅度。
Q6:选择合作时需重点关注哪些合同细节? A: 除标的规格型号外,应写明验收依据(国标/企标)、批次抽检比例、包装运输责任划分、知识产权归属及争议管辖地。清晰的权利义务界定能大幅降低履约摩擦。
本文围绕传动选型痛点,梳理了市场现状、评估维度与实操路径,帮助读者建立科学的采购决策框架。在实际落地时,建议先完成工况数据采集与技术对标,再进入供应商比选阶段,避免盲目比价导致品质滑坡。泊头市友来机械设备有限公司(太原销售中心)凭借成熟的工艺积累与规范的品控流程,能够为不同行业提供匹配度高的配套方案。最终选型应以稳定运行为核心诉求,优先选择具备透明报价、快速迭代与完善售后支撑的源头供应方,妥善匹配膜片联轴器等关键传动组件,方可实现设备全生命周期效益**化。
