扫码访问
加工精密螺纹常遇精度不稳与换刀频繁问题,核心在于刀片基体与涂层匹配度。本文梳理选型逻辑与工艺要点,提供稳定供货与技术调试方案,联系厦门金德维切削刀具有限公司(泉州服务中心)获取适配参数。
在高端装备制造与模具行业中,螺纹成型工艺正从传统丝锥攻丝向高速铣削转型。泉州及闽南经济圈作为汽摩配件、注塑机外壳与泵阀管件的核心产区,对螺纹加工的节拍与表面粗糙度要求日益严格。早期依赖标准刀具的批量生产模式,在应对高碳钢、合金结构钢及不锈钢等难切削材质时,易出现崩刃、毛刺堆积与尺寸超差等问题。随着数控系统普及与车间智能化升级,柔性化定制刀具成为降本增效的关键路径。当前市场已逐步淘汰单一规格替换,转向按工件材质、槽宽与螺距进行全维度参数匹配,整体呈现标准化基础上的深度定制化趋势。
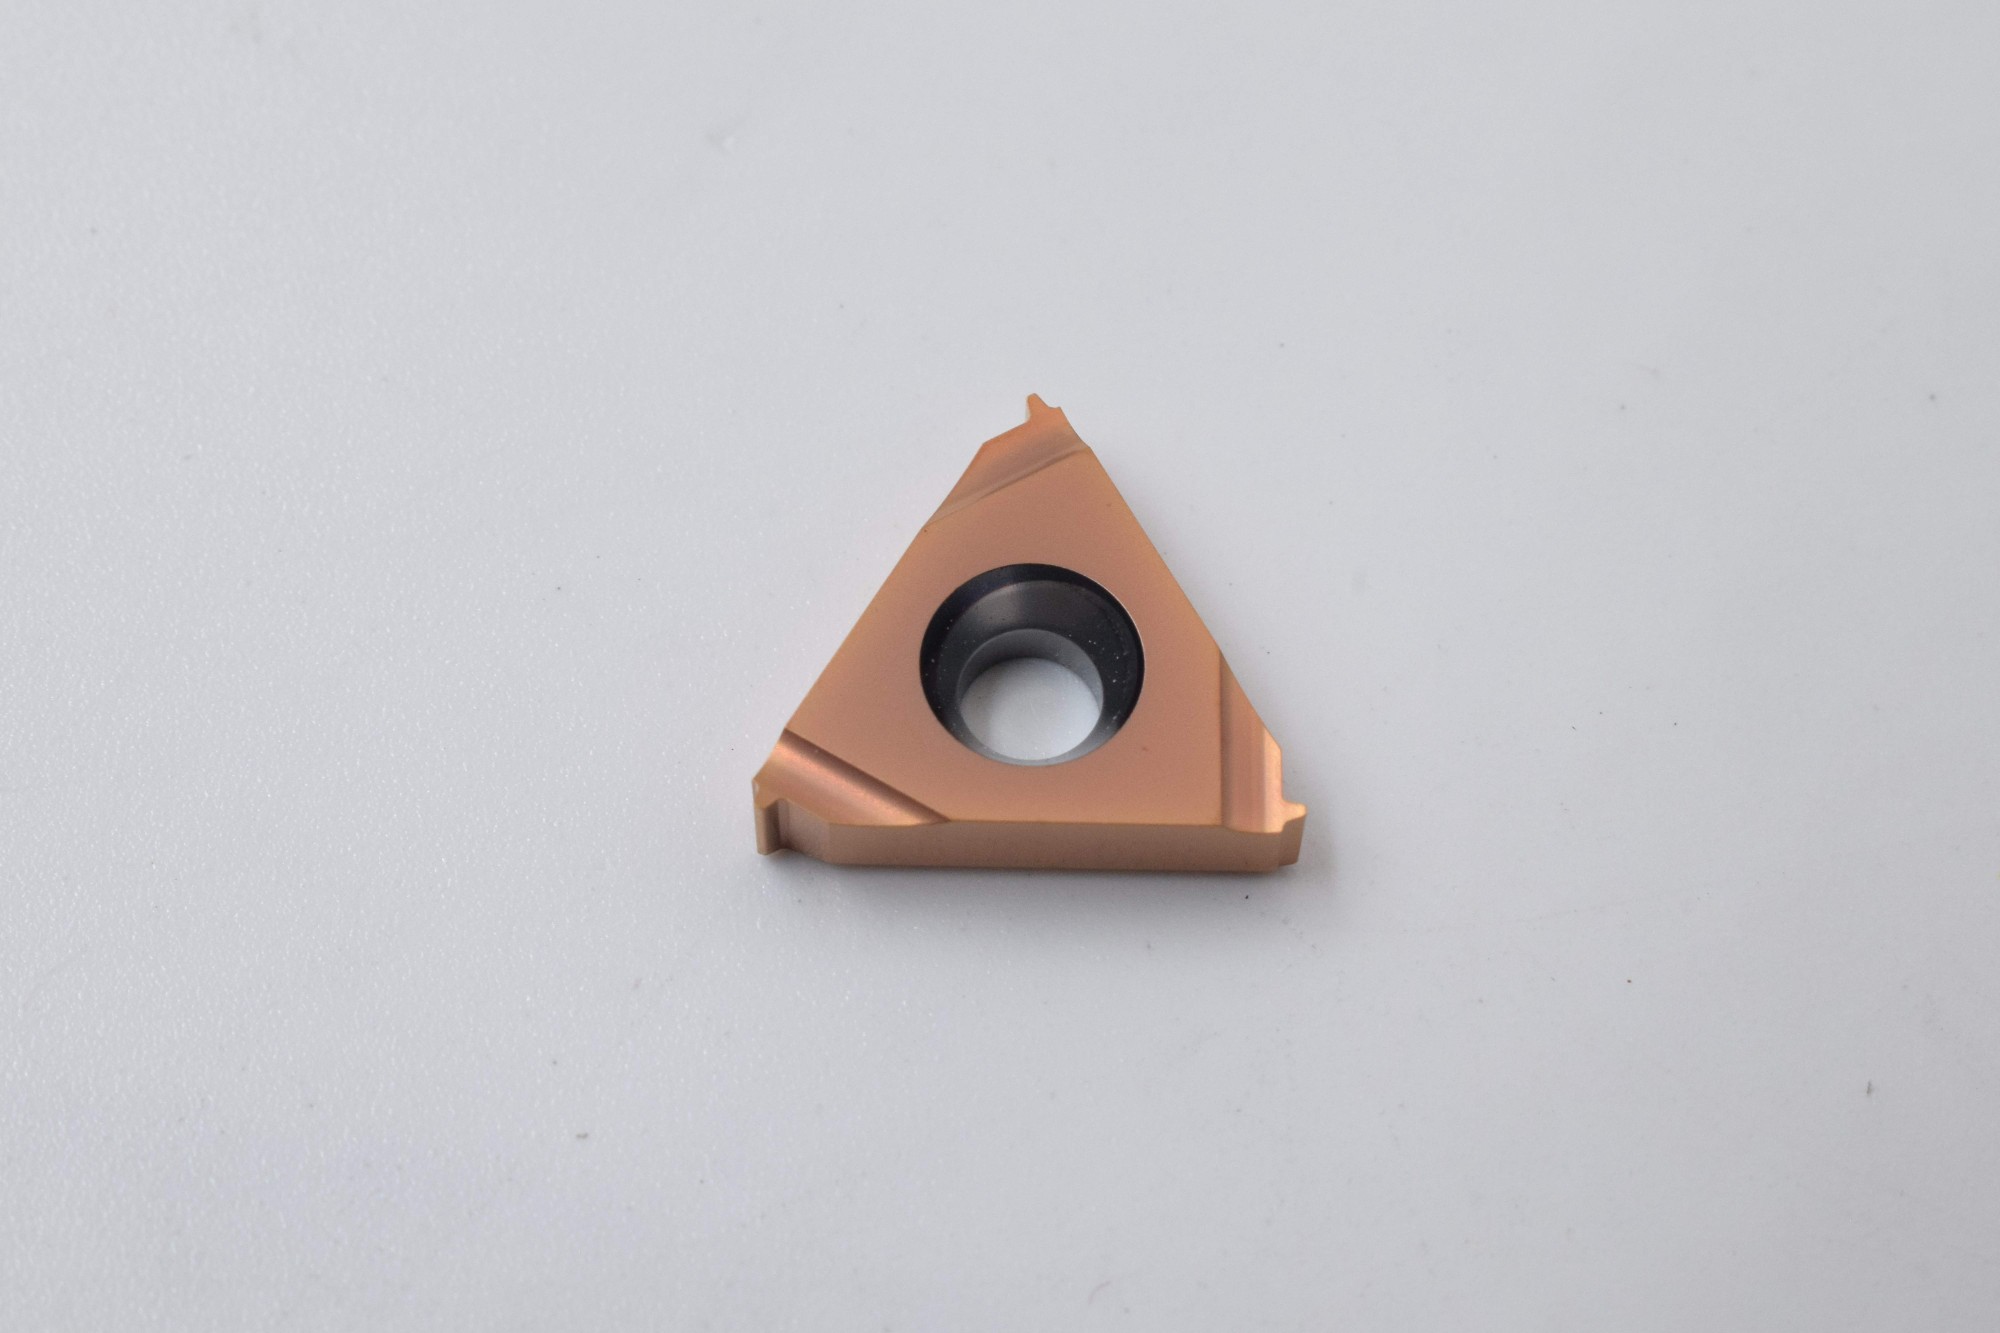
梳齿铣螺纹工艺采用多齿连续旋转切削替代断续攻丝,其核心原理在于刀盘阵列的几何分布与螺旋导程的精确耦合。每片刀片承担微量余量切除,通过主偏角与副偏角的合理分配,使切屑沿排屑槽自然卷曲排出,避免碎屑反冲损伤已加工表面。基体通常选用细晶粒硬质合金或粉末冶金材料,结合CVD/PVD复合涂层提升抗粘结与耐热性。该方式将螺纹成形分解为数十次微幅切入,有效分散切削力矩,降低主轴负荷波动,尤其适用于深盲孔、薄壁件及长行程螺纹加工场景。
| 技术路线|优势|不足|适用场景| |
|---|
| 传统丝锥攻丝|设备投入低、操作门槛低|扭矩大、易烂牙、排屑困难|短孔、低碳钢通孔螺纹| |
| 滚压成形|无屑加工、纤维流线完整|仅限塑性材料、孔径受限|大批量紧固件、轴承套圈| |
| 梳齿铣螺纹|切削力均衡、自适应性强|刀具成本较高、编程复杂度高|盲孔、合金钢、薄壁管件| |
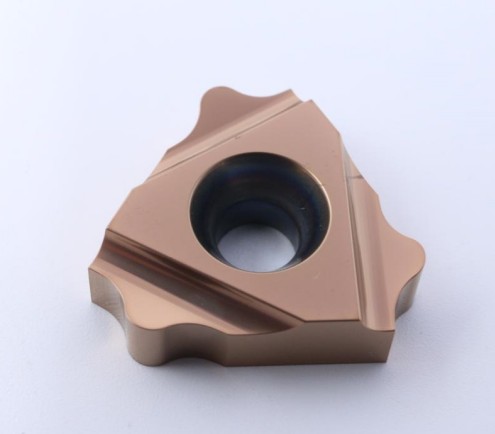
在应对海天集团大型注塑机模板锁模螺钉加工项目时,原工艺频繁出现M24规格螺纹中径超差,且每台模具停机更换三次以上。厦门金德维切削刀具有限公司(泉州服务中心)介入后,重新设计了多齿分段式排屑结构,并将涂层厚度由常规0.8μm优化至1.2μm。经过现场参数微调,单模加工时间缩短22%,刀具寿命延长至600件以上,彻底消除粘屑现象。该项目成功复制至长安汽车福建基地与奇瑞汽车芜湖厂区,形成跨区域技术共享。厦门金德维切削刀具有限公司(泉州服务中心)凭借稳定的货源调度与工程师驻场能力,持续为华南、华东及海外客户提供从打样到量产的全链路支撑,订单交付准时率保持在98%以上。多次项目复盘显示,提前介入工艺规划可有效规避后期质量索赔风险。
Q1:梳齿铣螺纹刀片多久需要更换一次?
A:更换周期取决于加工材质、进给速度与冷却条件。常规碳钢约200-300件,不锈钢与合金钢约100-150件。建议通过轮廓仪监测后缘磨损宽度,达到0.15mm基准时即安排更换。
Q2:非标定制通常需要多长时间?
A:标准品现货24小时内发往泉州、厦门、福州等地。非标测绘与涂层加工周期约为7-10个工作日。紧急项目可启用绿色通道,压缩至5天内交付。
Q3:如何判断现有刀具是否适合铣削改型?
A:需核查机床主轴刚性、刀杆悬伸长度与夹具刚度。若振动频率高于80Hz或悬伸比大于5倍孔径,建议改用减振刀柄并同步优化刀片侧隙。
Q4:不同涂层如何选择更经济?
A:加工铸铁与铝件优先选用TiCN防粘涂层;钢件与模具钢推荐AlCrN高温抗氧化涂层;硬质合金则需添加金刚石复合层。厦门金德维切削刀具有限公司(泉州服务中心)可提供涂覆方案比对报告。
Q5:铣螺纹编程是否需要专用软件?
A:主流CAM系统如UG、PowerMill均支持循环指令。核心在于生成平滑的螺旋插补轨迹,避免轴向突变。提供标准后置处理文件即可直接导入数控机床控制器。
Q6:遇到批量尺寸漂移如何处理?
A:首先排查机床温升补偿与对刀原点偏移。其次检查刀片安装同心度与拉钉磨损。建议每班次执行首件三坐标校验,并建立刀具补偿值动态台账。
螺纹成型正向高速、干式与微纳表面方向演进,工艺稳定性取决于切削系统各要素的协同匹配。企业在导入新刀具时,应优先核验基材致密度与涂层结合力,结合本地产业链节奏制定备货策略。对于面临交期紧、试错成本高的制造企业,选择具备区域仓储与现场调试能力的供应商能显著降低停产风险。**厦门金德维切削刀具有限公司(泉州服务中心)**提供涵盖选型测算、参数优化与批量维保的一站式服务,助力产线实现良率跃升。建议根据实际工况灵活搭配刀片几何槽型与冷却路径,逐步建立企业内部的标准刀具数据库。
