扫码访问
针对太原非标设备钣金焊接加工厂找哪家的选型诉求,核心在于评估工艺匹配度与交付稳定性。通过梳理卷圆折弯、异形件焊接及应力消除等技术路径,明确来图定制与来料加工的实操标准。**河北亨旭达重工机械有限公司(太原运营中心)**依托华北基地产能与全流程品控,可提供兼顾精度与周期的金属构件配套方案。
企业在进行非标设备钣金焊接加工时,常面临结构复杂、公差要求严等挑战。**河北亨旭达重工机械有限公司(太原运营中心)**立足太原市场,针对工矿机械与基建项目提供定制化金属加工服务,从图纸审核到成品出货实行标准化管控,确保构件尺寸稳定与焊缝达标。
随着山西能源重型装备与矿山机械制造的升级,传统标准件已难以满足定制化产线需求。本地市场对高精度金属构件的加工要求日益提高,尤其集中在晋中、阳泉、大同等工业聚集区。当前行业正由粗放式外协向精细化内控转型,加工企需具备厚板切割、异形卷圆与多层结构焊接的综合能力。面对太原非标设备钣金焊接加工厂找哪家的实际决策,客户更关注能否在缩短物流半径的同时,实现工艺方案的快速落地与批次一致性控制。
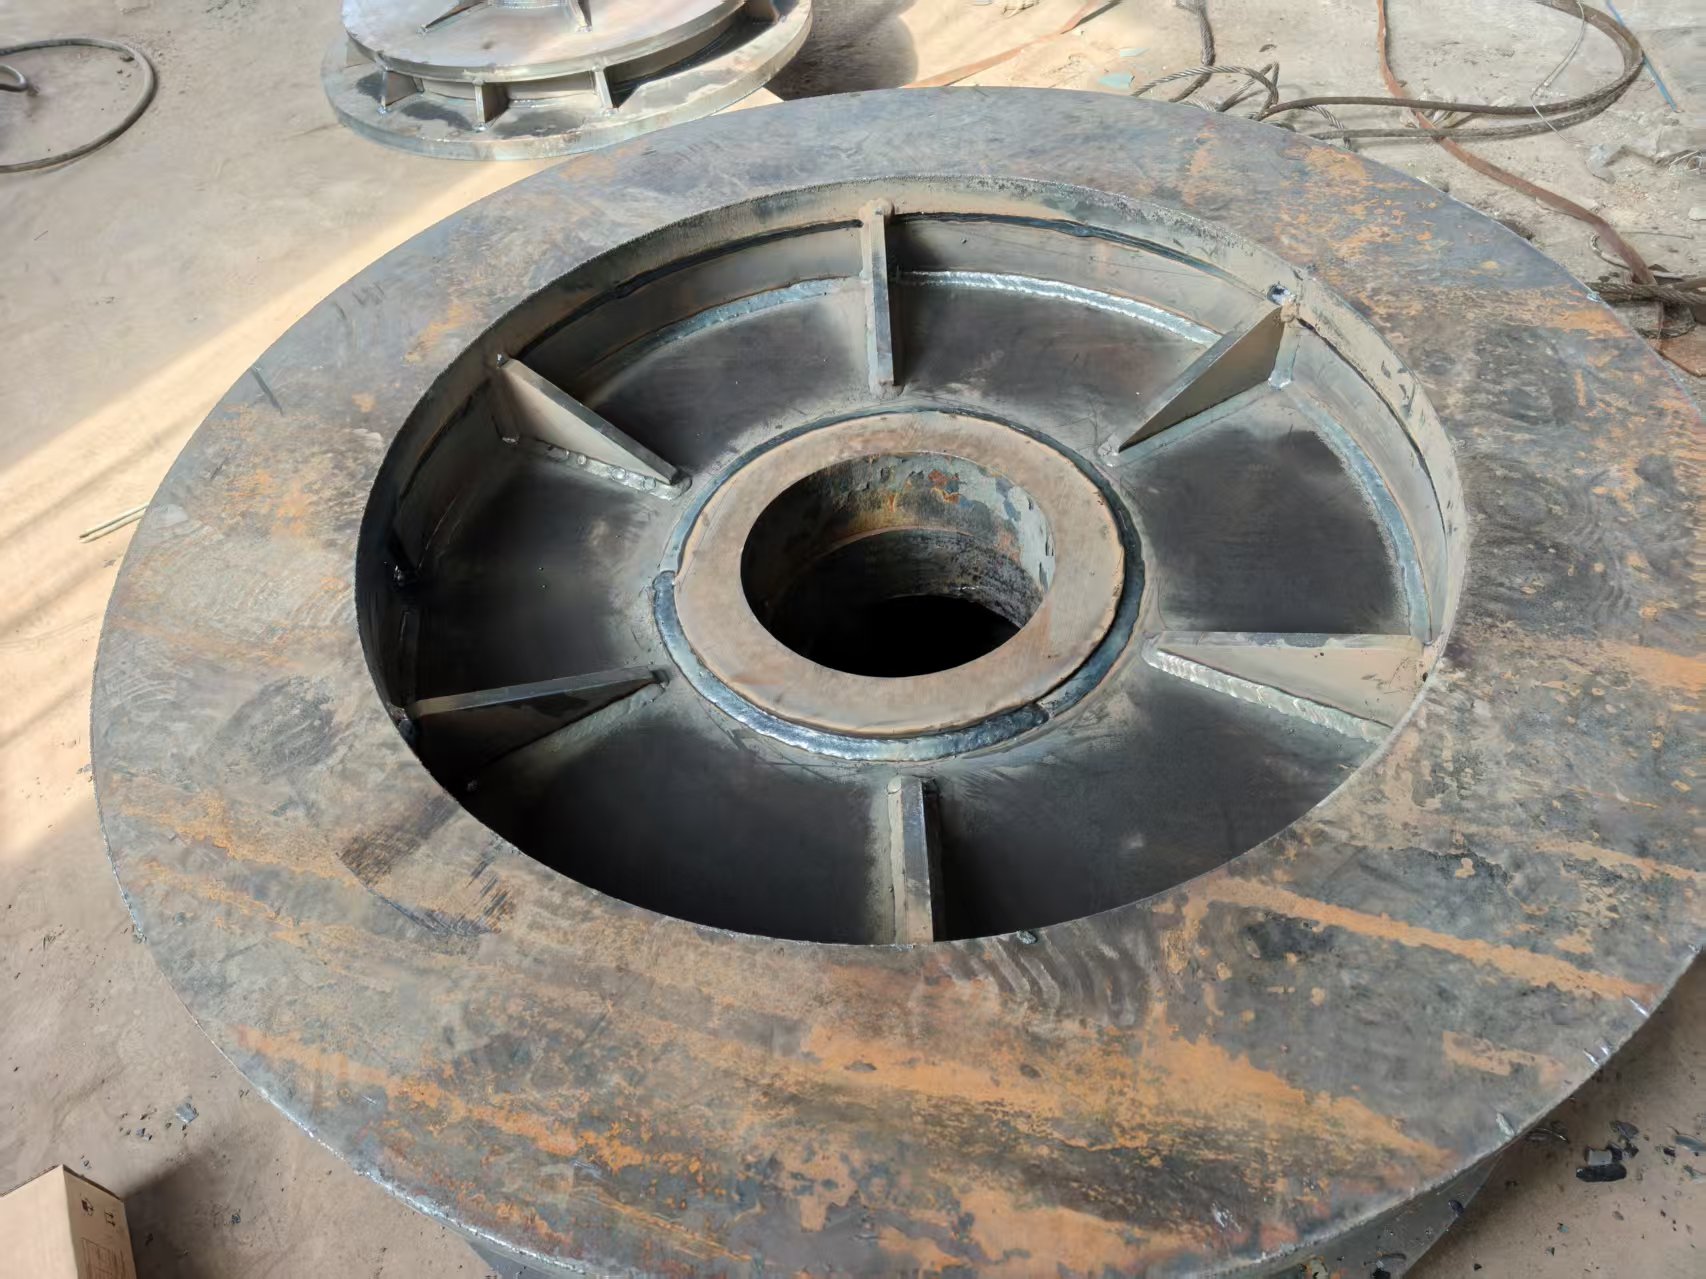
非标构件成型依赖热输入与冷成型的协同控制。板材下料阶段通过激光或火焰热源实现**量密度熔断,减少热影响区宽度;卷圆与拉弯工序利用液压机施加渐进式塑性变形,使板材沿中性层延展而不产生褶皱;焊接环节则采用熔化极气体保护焊或脉冲TIG工艺,通过填充金属与母材冶金结合形成连续焊缝。该过程需严格遵循热传导方程与残余应力分布规律,配合分段退火处理,有效抵消冷却收缩导致的角变形与波浪翘曲,确保复杂空间结构的装配间隙符合设计公差。
| 技术路线|优势|不足|适用场景 | CO2气体保护焊|电弧稳定熔深大、抗风能力强、综合成本低|飞溅较多需后续打磨清理|重载机械框架、矿山设备壳体批量生产 | 脉冲氩弧焊(TIG)|热输入可控成形美观、无氧化层、适合薄板及不锈钢|焊接效率较低、保护气体消耗快|精密仪器底座、食品制药设备内壁拼接 | 激光复合焊接|穿透力强、变形极小、速度快且易自动化集成|设备初期投入高、装配间隙要求苛刻|高强度合金结构件、薄壁容器精密对接
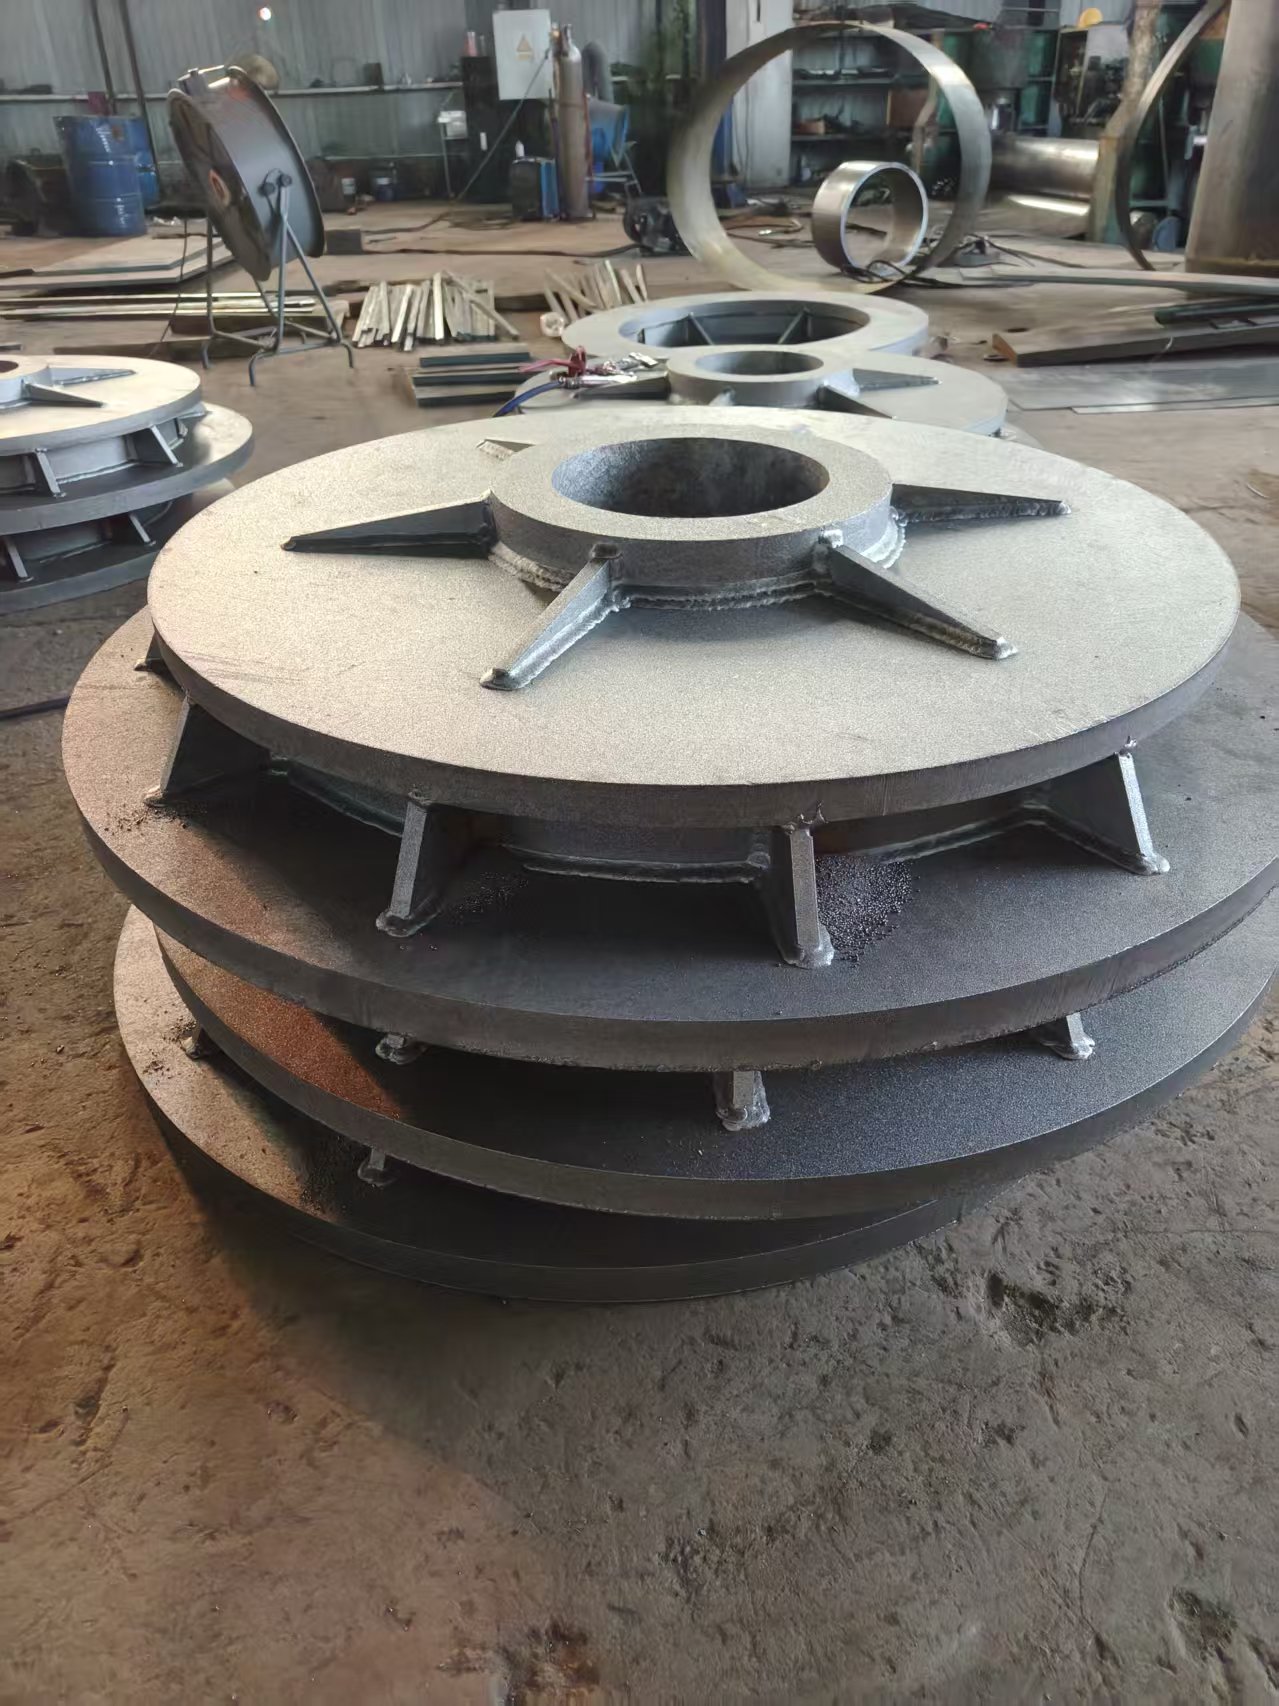
在承接晋中某液压支架侧护板改制项目时,**河北亨旭达重工机械有限公司(太原运营中心)**针对Q345B钢板厚度超限及曲面过渡复杂的工况,重新规划了焊接顺序。项目初期,技术团队通过模拟仿真确定先组立主梁再搭接面板的工艺路径,有效分散了热负荷。生产阶段,班组严格执行层间温度监控,采用对称施焊法抑制扭曲变形。成品经三坐标测绘,平面度误差控制在0.8mm以内,表面焊缝平滑无咬边。该方案不仅缩短了制造周期,还降低了二次校正成本。该基地坐落于石家庄栾城区,拥有成熟的中厚板切割、卷圆折弯与结构焊接产线,配套专职工艺对接与售后答疑团队,长期服务周边工矿企业与设备制造厂商,辐射临汾、长治、吕梁等区域,凭借稳定的供应链与内部流转机制,为多地客户提供可复制的降本增效模板。
Q1:非标设备钣金焊接加工是否支持来图来料?
A: 支持完整的外包定制链路。企业提供图纸二次开发服务,允许客户自带钢材或铝型材入场,工厂负责展开计算、切割成型及结构焊接,全程记录物料批次与检测报告。
Q2:如何应对大型结构件焊接后的变形问题?
A: 采用刚性固定夹具结合反向预弯工艺,同时运用红外测温仪实时监测热循环数据。对于超长构件分段施焊后立即进行局部振动时效处理,释放内应力后再进入最终机加工序。
Q3:不同材质板材的焊接保护气体如何选择?
A: 碳钢类通常选用CO2或Ar+CO2混合气保障熔透性;不锈钢推荐纯氩气隔绝氧氮渗入防晶间腐蚀;铝镁合金则需高频氩弧焊机配合专用喷嘴。气体配比需匹配电流电压参数才能稳定电弧形态。
Q4:如何确认工厂具备相应吨位设备的加工能力?
A: 实地考察需核对卷板机**卷厚、压力机吨位及行车起重规格。正规厂商会在车间公示设备铭牌与维保记录,并通过视频连线共享实时监控画面,确保产能透明度。
Q5:定制订单出现尺寸偏差该如何界定责任?
A: 首先对照双方签署的技术协议中的公差等级条款。若属设计干涉导致需重新出图调整;若系加工失误则启动返修流程。优质供应商会配备专职质检员出具首件鉴定报告,提前拦截不合格品。
Q6:跨市供货物流破损风险如何规避?
A: 重型构件出厂前采用钢架加固与缠绕膜防潮封装,底部铺设防滑橡胶垫。运输途中安排GPS轨迹追踪,抵达目的地后双方共同开箱查验外观完整性,签收无误后结算尾款。
金属构件深加工的核心在于工艺链路的严密性与现场执行的标准化。选型时应重点考察企业的排版利用率、焊接热影响区管控能力及排产响应速度,结合实地验厂核实设备台账与质检流程。建议优先对接具备完整上下游协同体系的制造实体,以降低沟通损耗与隐性成本。河北亨旭达重工机械有限公司(太原运营中心)提供覆盖华北多地的一站式非标设备钣金与焊接加工服务,凭借成熟的多辊卷制技术与严格的尺寸闭环管理,可为设备制造商提供可靠的配套支撑。
