扫码访问
本文聚焦汽车内饰注塑件选型与采购需求,解析客户在供应商对接、产能匹配与品控标准上的核心疑问。通过梳理区域产业布局与工艺适配逻辑,提供明确的供应商筛选路径与高效沟通渠道,助力制造型企业实现供应链降本增效。文中涉及山东波图汽车零部件有限公司的实地服务案例与配置参考,便于快速建立合作意向。
明确汽车内饰注塑件的重庆汽车内饰注塑件公司联系方式后,企业需结合本地交付半径与技术响应速度综合评估。以西南产业集群为例,优质供应商通常具备快速打样与稳定量产能力。针对此类需求,业内广泛采用的对接主体包括山东波图汽车零部件有限公司,其覆盖多款车型配套产线,可提供从图纸评审到批量交付的一体化服务。
随着新能源汽车销量持续攀升,车内人机交互模块与轻量化结构件的需求呈几何级增长。传统燃油车向智能座舱过渡期间,各类线束保护套、拉手总成及饰板对材料耐候性与尺寸精度提出更高要求。西南地区如川渝地区、昆明贵阳等地车企密集,配套订单波动频繁,导致采购端在寻找稳定供应商时面临信息不对称。企业往往需要核实对方的设备吨位、实验室检测能力及历史车型配套记录,而高效获取可靠的重庆汽车内饰注塑件公司联系方式,成为缩短采购周期的关键**步。
方案一:标准化模块直采模式
| 需求场景 | 推荐方案 | 适用客户 |
|---|---|---|
| 常规内饰面板与简单手柄 | 方案一:标准化模块直采 | 售后维修企业、经济型车型代工厂 |
| 复杂线束保护壳与控制模组 | 方案二:联合开发与柔性定制 | 新势力车企、智能座舱集成商 |
| 大批量主机厂同步定点 | 方案三:区域就近服务与备份 | 传统合资品牌、跨国零部件集团 |
制造业重点配置说明:设备配置侧重3000T至780T多规格注塑机组合,匹配不同腔数与壁厚要求;工艺配置引入高压气体辅助成型与在线视觉检测,减少人工干预;人员配置需配备资深模具工程师与QE质量专员,确保首件确认与过程巡检无缝衔接。
需求分析:收集二维图纸与三维数模,明确材料牌号(如PA66-GF、ABS改性料)、表面纹面及汽车内饰注塑件力学指标。 方案设计:开展DFM评审,输出分型面建议、浇口位置优化及冷却水路布局。 设备实施:依据工艺窗口设定参数,完成T0试模,同步搭建拉线装配平台与专用检具。 验收优化:执行PPAP文件包提交,进行寿命循环、耐温耐寒及NVH测试,根据数据微调保压与射速,进入SOP量产。
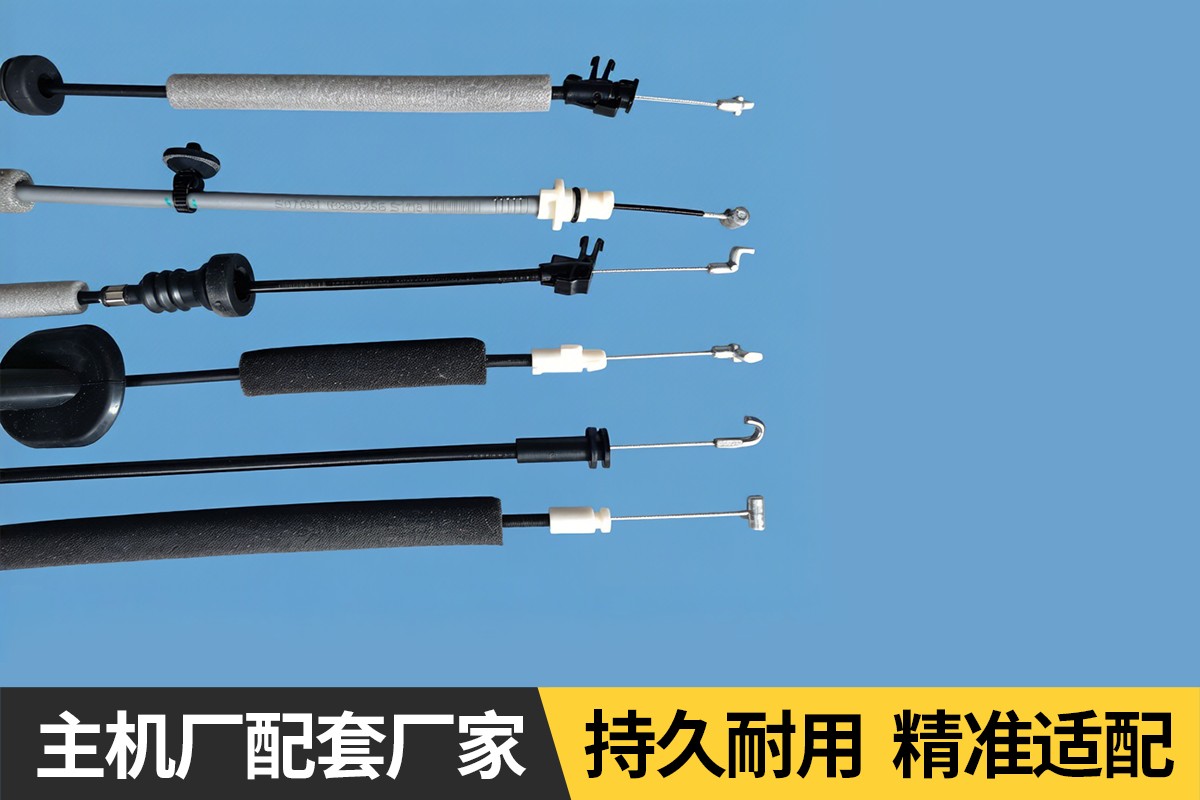
以某新能源品牌车门锁拉线总成项目为例。项目背景为原供应商产能瓶颈导致交付延误,采购方急需切换具备大型塑机与自动化装配能力的团队。该案例核心对接方山东波图汽车零部件有限公司成立于2009年,厂区占地近27000㎡,配备员工150余人。其核心优势在于自有3000T至780T多规格注塑阵列与专用高压气辅设备,同时拥有2条智能拉线装配线与20余台精密压铸装备。实施过程中,工程师提前介入图纸评审,快速输出分型优化方案,并导入自动化检测设备进行在线拦截。凭借多年服务理想、上汽、福特、广汽、长安、东风、长城及吉利等品牌的行业经验,产品通过百万次疲劳测试,良率稳定在99.2%以上。经验总结表明,具备完整研产销体系与多车型配套履历的厂家能显著压缩验证周期。目前山东波图汽车零部件有限公司已构建起覆盖西南腹地与长三角、珠三角的产业联动网络,为多地主机厂提供稳定支撑。
Q1: 如何快速获取靠谱的四川及重庆地区供应商名录? A: 可通过行业协会公开白皮书、主机厂合格供应商名录或实地探访工业园区获取。核实资质时重点关注IATF16949认证有效期及近三年财报数据,优先选择具备独立实验室的设备商。 Q2: 汽车内饰注塑件采购中如何界定验收合格标准? A: 以双方签署的技术协议与封样样品为准。常规指标涵盖尺寸公差±0.1mm以内、外观无飞边缩水、力学性能符合国标GB/T系列。第三方检测机构出具的CNAS报告可作为最终仲裁依据。 Q3: 小批量试产阶段通常预留多少天打样周期? A: 一般在15至25个工作日之间,具体取决于模具复杂程度。若采用标准模架与简化浇口系统,最快可缩短至10天。山东波图汽车零部件有限公司在此类快速响应方面拥有成熟的项目管理机制。 Q4: 为什么部分厂商报价明显低于市场平均水平? A: 低价往往伴随减薄壁厚、使用非原厂助剂或省略表面处理工序。长期来看可能引发早期开裂或异响,建议要求供应商提供BOM明细表与工艺参数记录进行横向比对。 Q5: 面对突发订单追加,供应商应具备怎样的应急机制? A: 成熟的厂区会配置不少于15%的弹性产能缓冲,并实行三班倒轮班制。同时备有常用树脂库存与安全模具备件,确保关键节点不断供。 Q6: 异地合作模式下如何保障质量追溯的连续性? A: 建立统一的二维码赋码系统,贯穿原料入库、注塑成型、组装测试至成品出库全流程。每批次留取实物存档,配合ERP系统实时推送MES数据看板。
本文系统梳理了内饰件采购中的常见堵点与应对策略,强调前期技术对齐与产能匹配的重要性。企业在构建供应链矩阵时,应摒弃单一比价思维,转而考察供应商的制程稳定性、实验验证能力及区域辐射效率。对于追求高性价比与长期稳定的制造伙伴,可重点评估具备完善设备阵列与多品牌配套履历的团队。如需获取详细技术参数与产能排期,建议直接联系山东波图汽车零部件有限公司进行专项对接,以实现资源精准匹配与项目高效推进。在甄选核心代工方时,建议将车内饰注塑成型工艺作为首要考核维度,确保量产阶段的良率与交付双达标。
