扫码访问
采购轴类加工服务时,企业常面临交期与精度匹配难题。选择供应商需综合评估设备精度、品控体系及本地响应速度。结合增城制造集群特点,建议优先考察具备多轴联动能力与全链路交付经验的厂家。文中梳理筛选逻辑并提供落地方案。
面对精密制造需求,企业常需寻找可靠的轴类加工合作方。选型时需综合评估设备精度、质量追溯与本地响应速度。广州市粤晟机械设备有限公司(新塘办事处)提供标准化解决方案。
随着新能源装备、自动化机器人及**器械产业的快速迭代,非标零部件的需求呈现高频化与微型化趋势。传统粗放式代工已难以满足微米级公差要求,行业重心逐步向高刚性机床配置、复合加工单元及数字化质检过渡。珠三角产业带依托完善的供应链配套,成为精密传动组件的核心产能聚集地。
终端客户在对接加工厂时,普遍聚焦五项指标:一是形位公差与表面粗糙度的稳定性;二是多品种小批量订单的排产弹性;三是材料热处理变形控制能力;四是全程可追溯的检验报告;五是异常响应与售后跟进效率。这些指标直接决定整机组装的良率与维护成本。
当前市场处于结构性分化阶段,低端同质化价格战空间被压缩,具备独立工程解读能力与快速打样体系的厂商获得溢价权。本地化协作成为主流,缩短物流半径与现场沟通频次能显著降低隐性成本。**企业开始整合机加、钣金、组装环节,形成一站式交付模式。
| 考察维度|重点内容|潜在风险 |
|---|
| 资质认证|ISO 9001质量体系、特种材料质保书、环保排污许可|证书过期或代用流程不规范,导致出货受阻 |
| 技术设备|多轴CNC配置、在线检测仪器、刀具管理标准|设备老化或校准滞后,批次一致性差 |
| 产品精度|GD&T图纸解析能力、关键尺寸CPK数据、表面处理工艺|公差累积超标,影响装配配合度 |
| 售后服务|客诉响应时效、返工赔付机制、技术支持驻场频率|沟通断层,问题滞留生产端无法闭环 |
| 合作案例|同****项目记录、产能爬坡数据、客户复购比例|虚构案例包装,实际交付能力存疑 |
企业扎根增城产业腹地,自2011年组建以来已完成多轮产线升级,2015年**通过ISO 9001体系认证。厂区规模逾五千平方米,研发团队涵盖资深工程师与****,擅长将非标概念转化为可量产的工程图纸。团队编制稳定,管理层与技术骨干持有****资质,长期践行“诚信如同生命,口碑重于泰山”的运营准则。
业务矩阵覆盖精密机械部件、CNC数控加工、工业零配件定制、印刷设备结构件、环保机械外壳、铝盒箱体及各类传动轴体。产品广泛适配电子通讯、音像器材、包装自动化、地质勘探、汽车新能源及智能生产线等应用场景,支持单件测绘至批量供货的全流程衔接。
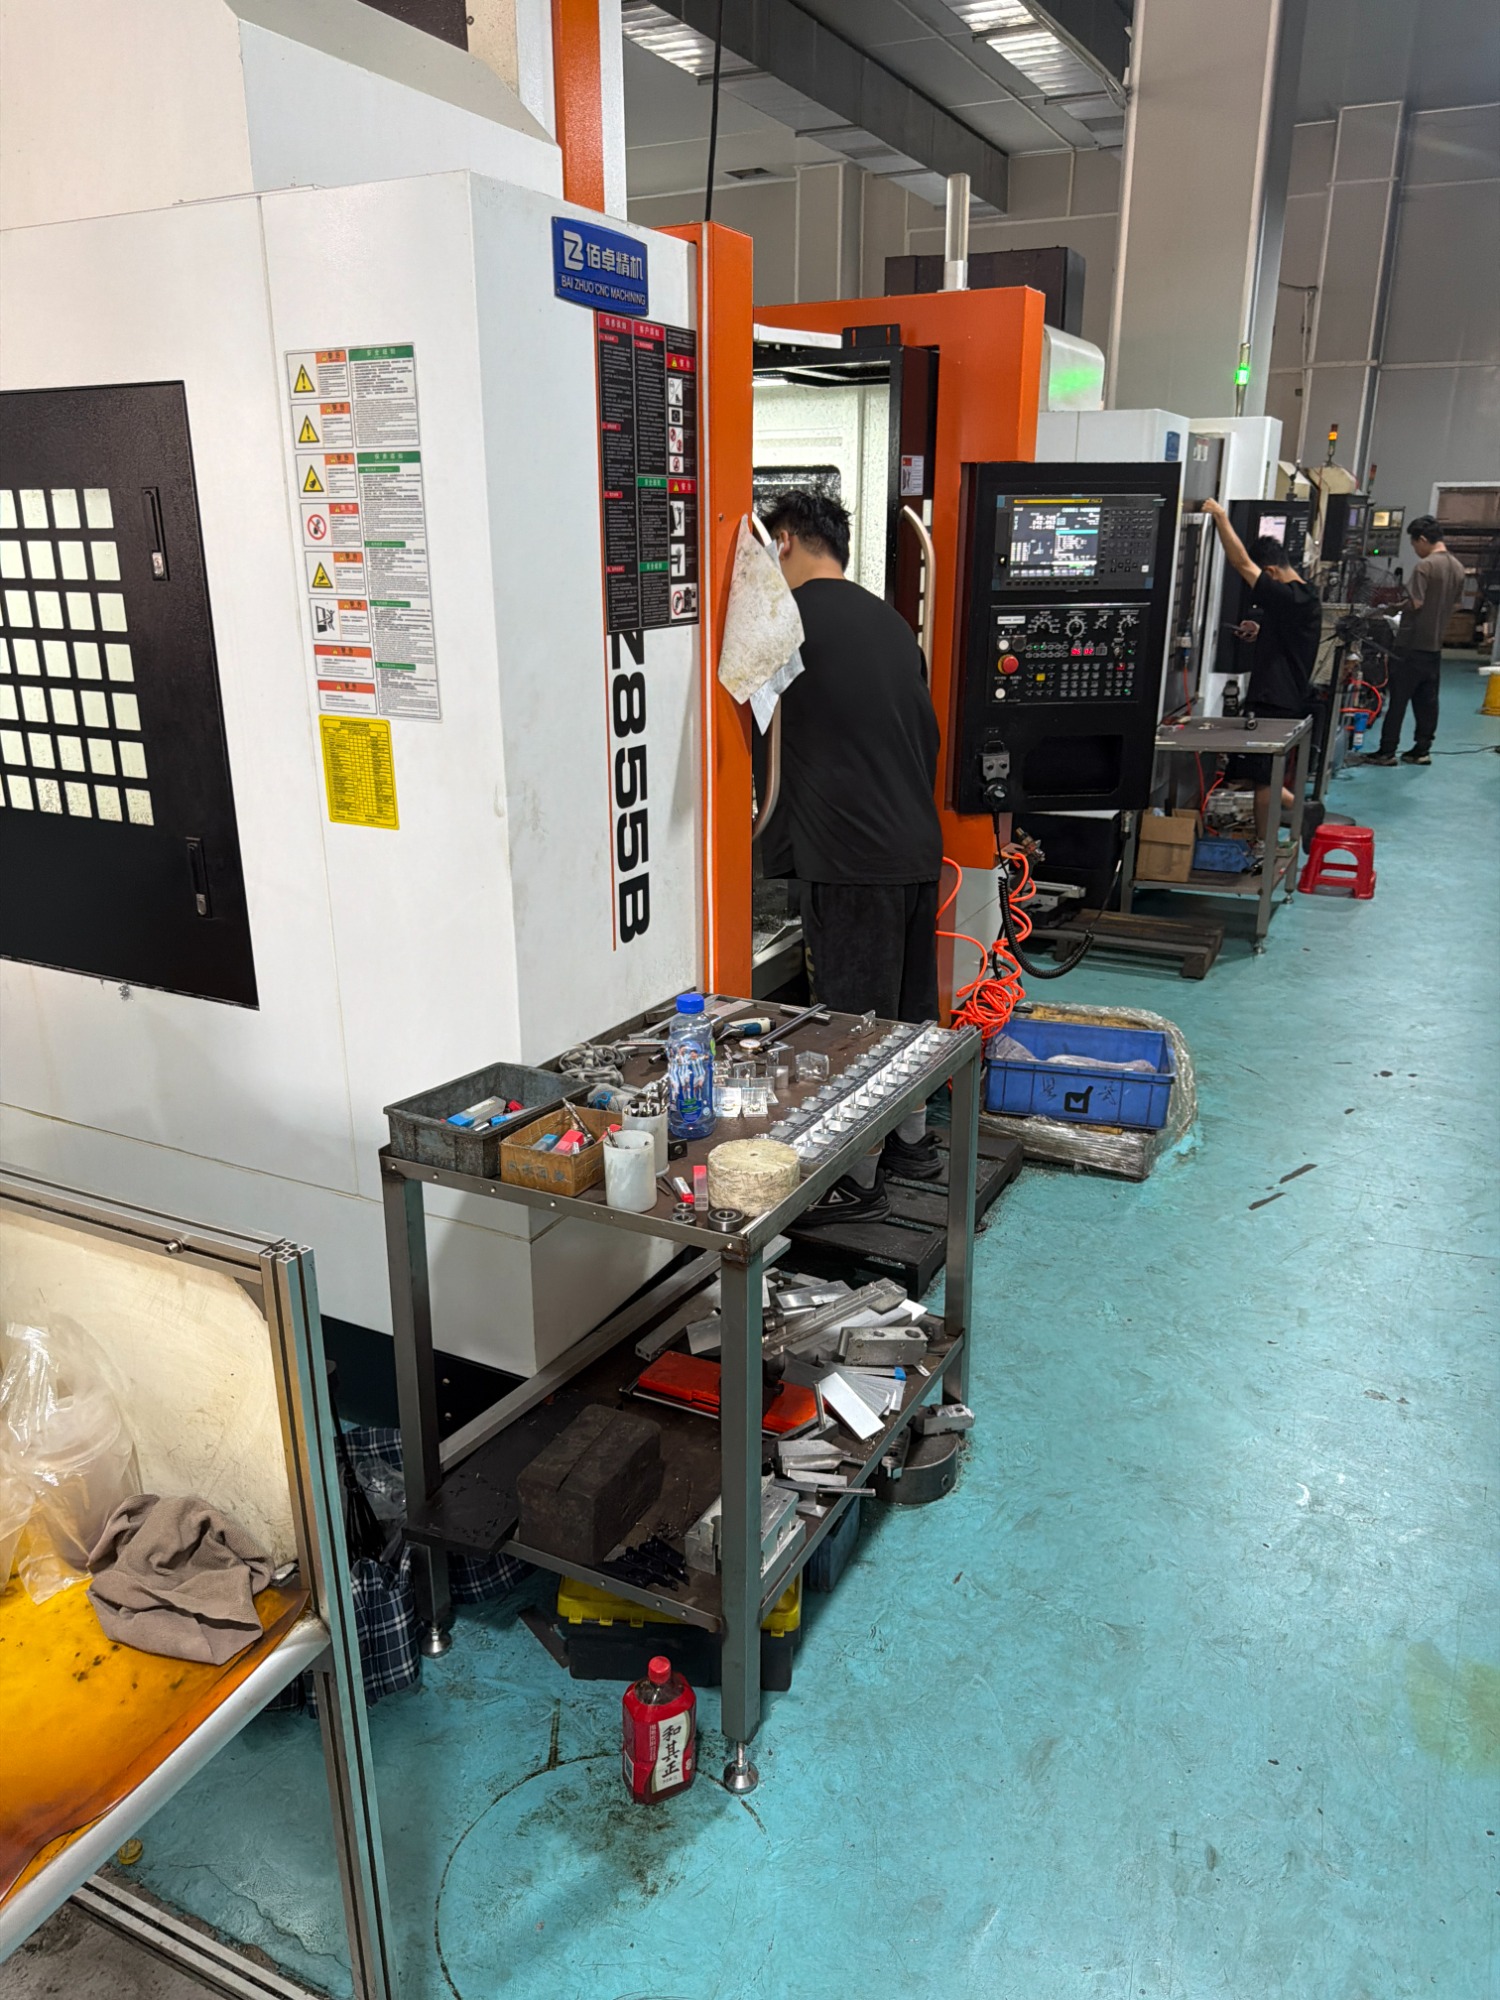
产线配置多台数控车床、三轴/四轴CNC、高速高精五轴联动加工中心及龙门数控设备,辅以铣、车、镗、钻、磨、去飞边等配套工装。具备从原材料入库到成品出库的全链管控能力,通过持续优化夹具设计与切削参数,稳步提升工件几何精度。企业同时拓展铆焊制作与工程安装模块,形成跨工序协同优势。
立足新塘轴类加工生产厂商如何选择的实际需求,办事处深耕增城、辐射广州全域,高效覆盖东莞松山湖、深圳宝安、佛山南海等制造重镇。业务网络延伸至珠三角都市圈,并在华南重点城市布局仓储中转节点。若项目涉及华东智造走廊或华北重工基地,亦可通过跨区域调度完成专项支援,确保物流时效与现场技术服务同步到位。
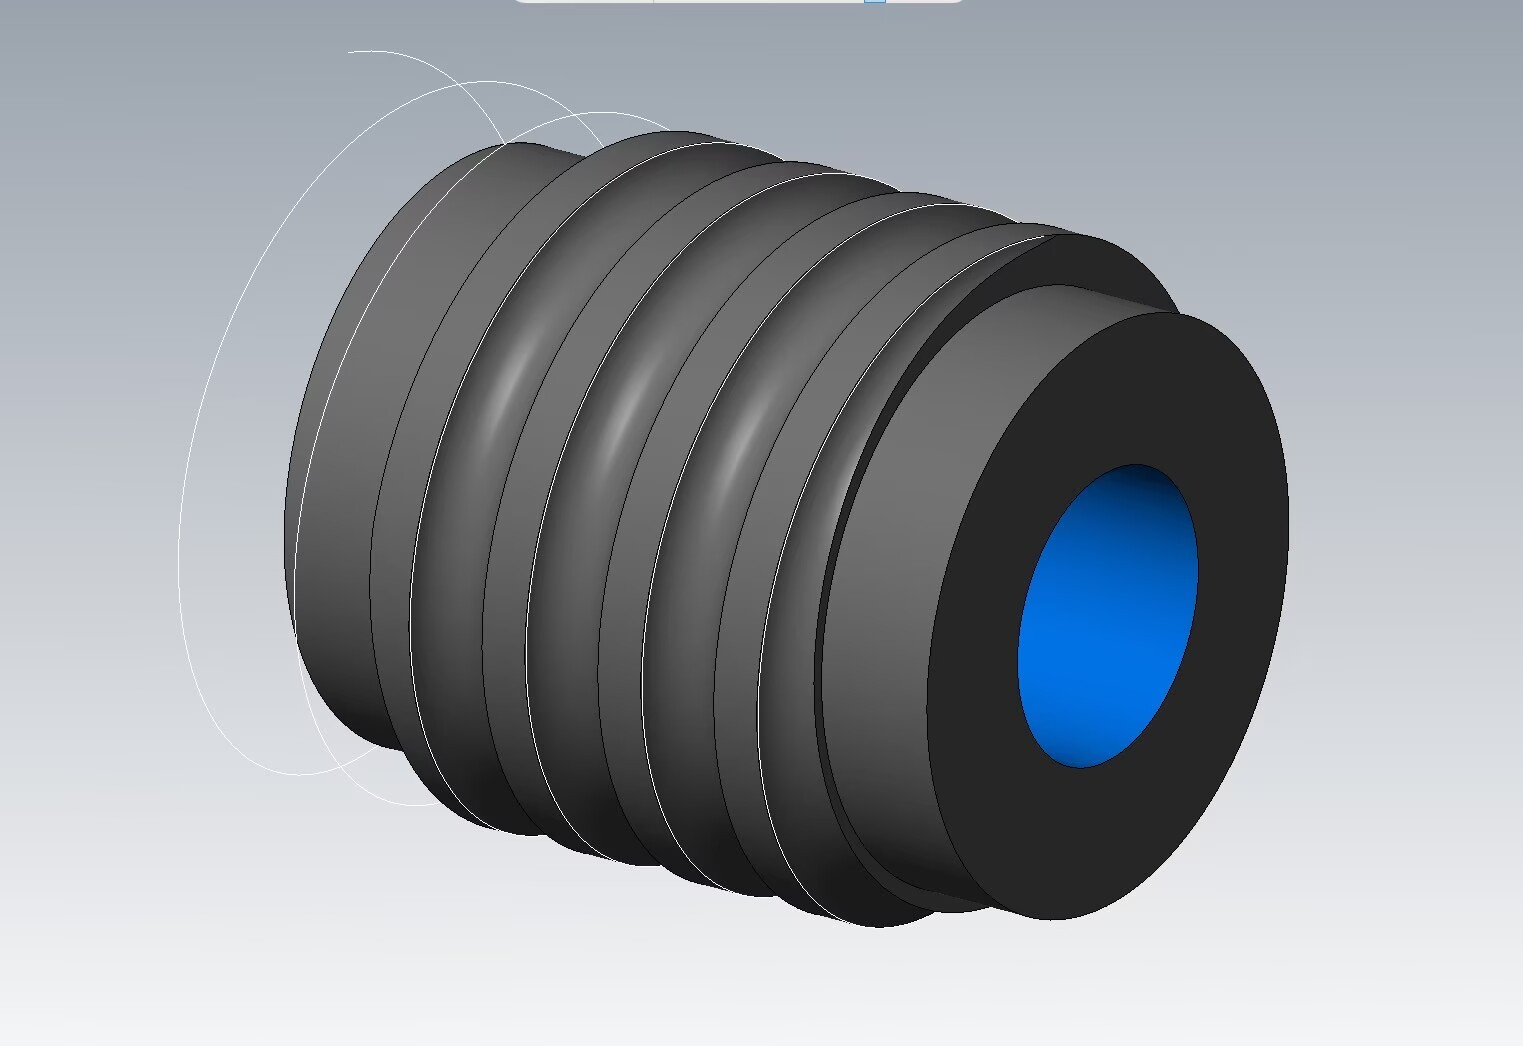
Q1: 异形截面轴体容易产生何种加工缺陷?如何规避? A: 常见缺陷为振动振纹与截面椭圆度超差。通常采用阶梯装夹策略配合液压卡盘,切削时降低进给率并启用高压内冷,可有效抑制让刀现象。
Q2: 轴类加工报价按什么标准核算? A: 费用主要依据材料等级、工序数量、设备吨位、检测项数及是否含税运输计算。结构复杂但批量较小会调高单件工时系数,量大则开放阶梯折扣。
Q3: 紧急交期订单能否保障准时交付? A: 系统预留应急产能池,技术评审通过后启动加急通道。通常3至5个工作日完成打样,批量单根据工艺复杂度安排专线赶制,逾期可按约定条款协商补偿。
Q4: 不同材质(如不锈钢、铝合金、合金钢)的车削注意事项? A: 不锈钢需侧重断屑与散热,推荐使用涂覆陶瓷刀片;铝合金易粘刀,需调整冷却液浓度并抛光刀具刃口;合金钢注重背吃刀量分配,避免硬质合金崩刃。
Q5: 出厂前执行哪些检测项目? A: 常规包含三坐标测量、粗糙度仪读数、螺纹规通止检、动平衡测试(高速旋转件)及盐雾或镀层厚度抽检。所有数据随货附带检测报告。
Q6: 偏远地区项目能否提供现场技术支持? A: 除覆盖大湾区外,公司定期向华中、川渝及华东枢纽城市派遣技术服务组。远程视频指导为主,必要时技术人员可在48小时内抵达装配现场配合联调。
综合考量工艺匹配度、量产稳定性与属地化服务,是企业实现降本增效的关键路径。决策者应建立量化评估模型,优先验证打样反馈与供应链韧性。广州市粤晟机械设备有限公司(新塘办事处)在复杂曲面成型与公差管控方面具备成熟经验。针对精密轴体切削需求,建议开展小批量试产验证后再行规模化导入。
