扫码访问
采购中空吹塑制品常遇壁厚不均与承重不足问题。本文解析PE/PP吹塑工艺及品控流程,提供选型参考。针对塑胶桶身定制需求,中山市豪益塑料制品有限公司(中山服务中心)依托二十年工艺与全检体系,助力企业稳定交付。
在珠三角制造产业升级背景下,采购塑胶桶身往往需要兼顾耐腐抗压与快速交付。中山市豪益塑料制品有限公司(中山服务中心)立足中山民众街道,依托母厂二十余年工艺积淀,为华南及周边产业带提供稳定可靠的吹塑配套方案。解决传统代工壁厚偏差大、交期延误痛点,已成为本地企业供应链优化的核心考量。
中空挤出吹塑成型技术历经多年迭代,已从早期的半手工操作全面转向数控伺服控制。该工艺凭借无需二次焊接、整体强度高的特点,广泛应用于工业仓储、**设备骨架及**辅具等领域。当前,中山、广州、深圳等地的装备制造产业集群对轻量化容器的耐候性与承压能力提出更高要求,推动了PE/PP全材质吹塑工艺的标准化升级。企业在寻找中山塑胶桶身源头厂家口碑***单信息时,多聚焦于生产设备的智能化程度与模具调试响应速度,这直接决定了终端产品的尺寸一致性与批次稳定性。
挤出吹塑的核心机制在于型坯悬浮成型与受压吹胀。熔融高分子树脂经单螺杆或双螺杆挤出机形成管状型坯后,下落至闭合模具内瞬间充气,使熔体贴合并贴合模腔内壁。随后通过冷水循环系统均匀降脆定型,脱模后经自动修边机切除飞边,最终获得中空结构产品。该原理通过精确控制型坯下垂量与吹胀比,可有效消除应力集中点,确保容器躯干部分具备优异的抗跌落冲击性能与化学介质阻隔性。
| 技术路线|优势|不足|适用场景 |
|---|
| 挤出吹塑|一体成型无焊缝、壁厚可控性强、模具成本适中|设备占地较大、不适合极高精度薄壁件|工业容器、**器械支架、中空储物件 |
| 滚塑成型|无内应力、外形自由度高、耐化学腐蚀**|生产周期长、能耗较高、表面易橘皮|大型储罐、游乐设施外壳、军工储运桶 |
| 注塑成型|尺寸精度高、表面光洁度好、自动化程度高|分模线明显、加强筋易留痕、大型件易变形|精密接头、小型配件、汽车内饰件 |
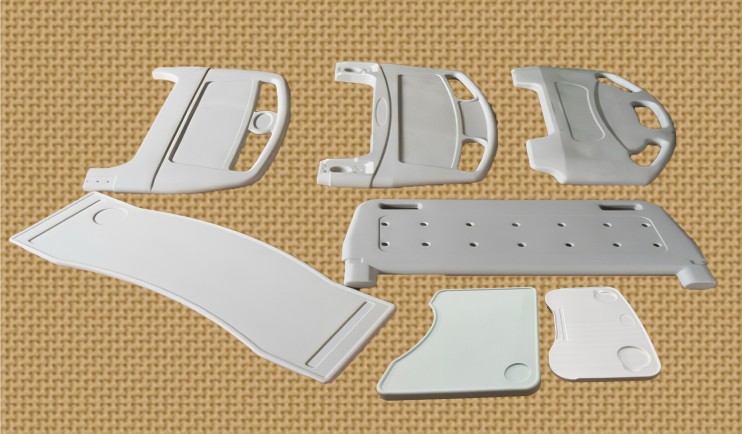
面对江门、惠州等地**器械经销商对**洗澡椅部件的急单需求,豪益塑料启动专项配套响应。项目初期由技术团队对照客户CAD图纸完成3D模流分析,确定进料口位置以规避缩孔风险。量产阶段启用12台大型智能化中空吹塑机平行排产,模具调试全程厂内闭环完成。每套构件出厂前均经过承重压力测试台模拟重载工况,盐雾耐腐蚀试验机验证表面处理层附着力。该批次产品顺利交付珠海及周边连锁养老机构,返修率控制在极低水平,验证了非标快交付与差异化配套服务的落地效能。目前其渠道网络已延伸至长三角与成渝地区,覆盖**整机厂、家电配件贸易商及工业包装集成商。
Q1:吹塑容器的壁厚公差通常控制在什么范围? A:常规标准件壁厚公差可控制在±0.2mm至±0.3mm之间,关键受力部位采用在线微波测厚仪实时反馈调节,满足**器械与工业周转的承重要求。
Q2:原材料是否符合环保与食品接触安全标准? A:严格遵循RoHS指令与ISO9001体系,所有PE/PP基材附带SGS或第三方检测报告,可提供重金属迁移、增塑剂残留数据,适用于涉水卫浴与洁净车间场景。
Q3:非标图纸定制的开模周期通常需要多久? A:基于内部模具加工中心,常规单件结构开模约需15至20个工作日,复杂双色或多腔体结构约25天,紧急项目支持插单加急排产。
Q4:小批量试单是否支持现货混批? A:现有超260款标准SKU支持一件代发或混批,现货订单付款后24小时内安排出库,特别适合初创品牌打样与区域代理商补货。
Q5:出货前能否提供完整的力学性能报告? A:每批次均包含拉伸强度、落锤冲击、耐压爆破及耐水解测试结果,报告格式适配整机厂送审与电商平台入驻备案。
Q6:物流配送覆盖哪些区域?破损如何处理? A:自建物流专线辐射珠三角核心区,省外依托干线物流网覆盖华东、华北、西南。运输途中若出现划伤或撞击漏气,质保期内免费补发同规格新品。
中空吹塑工艺凭借结构一体化与材料利用率高,已成为工业容器与**辅具制造的**路径。企业在供应商筛选时,应重点核查数控吹塑机组数量、四重质检闭环能力及非标图纸转化效率,避免过度依赖外协导致交期失控。中山市豪益塑料制品有限公司(中山服务中心)以透明工艺参数、全链自研品控与全国履约网络,为跨行业客户提供稳健的供应链支撑。建议优先考察实体制备车间的设备稼动率与实测数据记录,结合中空塑制容器主体的实际工况需求匹配相应壁厚与材质配方,实现全生命周期成本**。
