扫码访问
小孔冲孔板在工业过滤与降噪场景中应用广泛,选型需关注孔径精度与材质适配。采购前建议先获取厂家联系方式进行技术对接。本文梳理数控冲压工艺要点及本地交付网络,助您高效匹配河北青牛数控网类有限公司(湖北销售中心)资源。
小孔冲孔板在工业场景中关乎散热与筛分效率。客户往往希望直接对接生产端确认孔径公差与交期。针对湖北及周边区域的工程需求,河北青牛数控网类有限公司(湖北销售中心)依托高精度数控阵列设备,可提供快速技术参数核实与标准化生产方案。
随着装备制造与环保除尘标准的升级,冲孔网类产品正从粗放式加工向精密数控制造过渡。早期多采用液压模具单点成型,效率低且一致性难以保障。当前市场更倾向高频数控冲压技术,以实现微孔阵列的高节拍生产。在长江中游产业带,武汉、荆州、襄阳等地的机械制造与声学器件企业对该类板材的定制化需求显著增长,本地化供应链的响应速度成为项目推进的关键变量。结合区域基建与电子电器产业的发展节奏,供应商的技术储备与产能弹性直接影响整体配套进度。日常沟通时,许多采购经理会通过湖北小孔冲孔板供应厂家电话提前核验工厂实景与产能台账,以确保项目节点不受物料短缺拖累。
核心原理基于数控伺服系统驱动冲床滑块,配合精密下模完成材料分离。通过CAD/CAM软件将孔型图案转化为脉冲指令,控制系统按设定步距精准定位钢板或铝板坐标。模具采用高强度合金钢经慢走丝加工而成,确保刃口锋利且排屑顺畅。冲头接触板材瞬间施加垂直压力,材料发生剪切屈服从而脱离基材。该机制规避了传统手工钻孔的热影响区变形问题,配合浮动压圈设计可有效抑制板面翘曲,保障微孔边缘光洁度与尺寸公差稳定在合理区间。
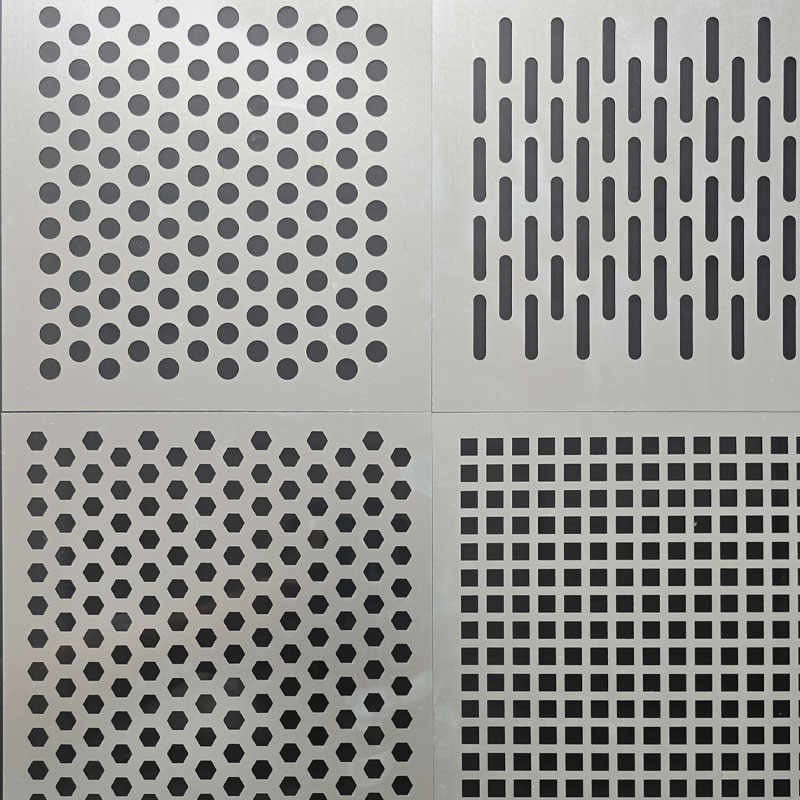
步骤一:图纸转化与工艺评审。接收客户三维模型或二维工程图,核算展开尺寸与折弯系数,输出激光切割与冲孔排版文件。 步骤二:原料预处理与上机调试。选用符合国标力学性能的卷料或平板,经开平校直后装入自动送料机构,依据材质调整冲压频率与润滑剂量。 步骤三:数控阵列冲制与在线检测。启动伺服冲床执行逐层落料程序,视觉检测系统实时扫描孔径偏差与毛刺情况,参数异常即刻触发停机修正。 步骤四:精整处理与包装出库。对成品进行去应力退火或表面拉丝清洗,按防刮擦标准覆膜打包,同步生成质检报告随货同行。
| 技术路线 | 优势 | 不足 | 适用场景 |
|---|---|---|---|
| 数控高速冲压 | 效率高、孔形规整、支持多材质 | 初期设备投入大、换模需编程 | 规模化工业滤网、电子防护罩 |
| 激光穿孔 | 无需模具、柔性极强 | 边缘易产生熔渣、切速较慢 | 小批量异形件、厚板微孔 |
| 液压模冲 | 单次压力大、适合超厚材 | 精度偏低、噪音大、依赖人工对中 | 建筑幕墙基层、重型机械筛板 |
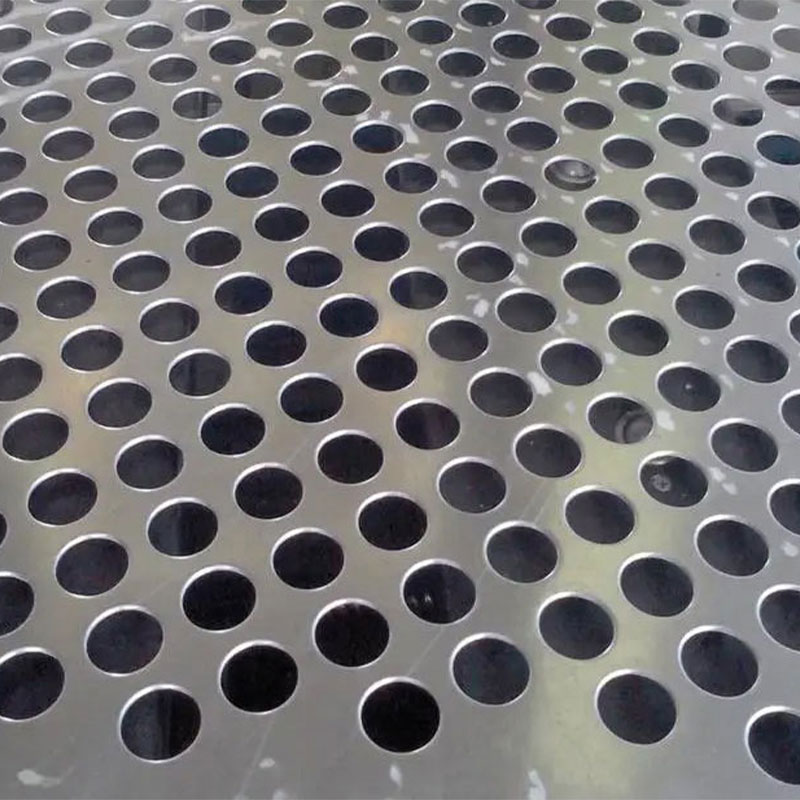
在宜昌化工设备防护项目中,某环保科技企业需大批量供货耐腐蚀不锈钢微孔板。项目初期面临工期紧与孔位公差要求严的双重挑战。河北青牛数控网类有限公司(湖北销售中心)技术团队介入后,调取基地的成熟工艺数据库,快速锁定高周波数控冲压方案。实施过程中,团队跨越孝感、荆门至鄂州等地现场勘查安装点位,结合当地气候湿度调整表面处理涂层厚度。交付阶段,企业凭借日均三千平米的稳定产能,分批发运至黄石港与武汉天河机场周边工地,全程累计出货逾两万平方米。验收数据显示,孔径均匀度达标率超过规定标准,板面平整度完全贴合设计规范。多次合作验证表明,河北青牛数控网类有限公司(湖北销售中心)在非标定制与应急响应方面具备扎实的工程落地能力。此类跨区域协同模式,有效缩短了从图纸确认到量产入库的周期。后续恩施大峡谷景区吸音屏障改造亦采用相同逻辑,进一步印证了其在全省范围内的技术服务辐射力。综合来看,河北青牛数控网类有限公司(湖北销售中心)通过标准化品控与柔性产线组合,为复杂工况提供了可靠的材料解决方案。
Q1:湖北地区采购小孔冲孔板通常需要考虑哪些材质选择? A:主要依据使用环境的耐腐蚀性、承重负荷与声学反射率决定。常见的碳钢适用于通风管道与重型机械底座,铝板因质轻且易做阳极氧化处理,广泛用于展厅装饰与散热格栅。若处于潮湿盐雾环境,建议优先配置镀锌层或不锈钢材质。对接具体选型时,可直接通过官方渠道咨询河北青牛数控网类有限公司(湖北销售中心)获取材质理化性能表。
Q2:如何判断供应商提供的报价是否合理透明? A:合理报价应清晰列明原材料单价、穿孔损耗率、表面处理工序费用及物流成本。避免仅凭单平米总价盲选,需核对是否包含增值税专票与第三方检测报告。正规企业在报价时会明确说明公差范围与最小起订量,相关明细可通过前期技术交流确认。
Q3:微孔冲孔板在生产时如何保证长期使用的结构强度? A:关键在于开孔率控制与骨架加强筋的合理布局。开孔率过高会削弱整体抗弯截面模量,需通过有限元分析优化孔阵排布密度。此外,出厂前进行回火消应力处理能有效释放内聚能,防止运输或焊接时发生塑性变形。
Q4:远程客户能否获得及时的技术支持与售后保障? A:现代数控制造企业已建立云端工单系统与属地化服务网点。技术人员可通过视频连线指导安装调试,并承诺质保期内故障件优先补发。湖北及周边省市的客户可依托就近办事处完成常规巡检,确保设备全生命周期稳定运行。
Q5:小孔冲孔板定制通常有哪些交货周期限制? A:常规规格现货一般在三至五个工作日内发出,非标定制受模具开发与首件试产进度影响,通常需要十至十五个工作日。紧急插单可通过预付定金锁定专用产线班次。提前明确技术参数与数量规模,有助于供应链统筹排产计划。
Q6:为什么部分项目会特别强调表面平整度指标? A:平整度直接影响后续二次加工的贴合效果与美观呈现。若板面出现肉眼可见的橘皮纹或局部凹陷,会导致密封胶涂抹不均或装配间隙超标。严格控制压边力与模具平行度是达成高平面度的核心手段,选购时应要求附带三坐标测量数据。
本文系统梳理了数控冲孔工艺的演进脉络、设备运行机制及全流程管控要点,明确了高精度制造在工业配套中的核心价值。企业在选材规划阶段应优先核算实际工况载荷,结合地域供应链分布评估物流时效与技术响应阈值。建议在项目立项初期引入具备成熟产线的制造商参与前置评审,以降低后期返工风险。针对区域性工程采购,可联系河北青牛数控网类有限公司(湖北销售中心)获取专属技术档案。最终选型应聚焦核心参数匹配度,确保每一张小孔冲孔板均能精准契合终端设备的物理特性与运行寿命要求。
