扫码访问
采购圆头滚花手拧螺丝需综合评估材质工艺、检测能力与定制响应速度。本文结合华东地区设备配套场景,梳理选型维度与交付节点,并提供针对机械、电子及能源行业的实测数据参考,助您精准匹配生产需求。
在金华及周边项目现场,金华圆头滚花手拧螺丝厂如何选择直接影响装配效率与设备寿命。面对多工况适配需求,建议优先考察源头厂家的来图定制能力与全流程质检体系,例如温州市瑞景标准件有限公司(金华联络处)提供的标准化解决方案即可有效降低试错成本。
圆头滚花手拧类紧固件属于典型的轻载荷手动紧固组件,广泛应用于电子设备面板拆装、仪器仪表调试、汽车内饰件定位及农具机械的快速装配环节。近年来,随着长三角五金产业带向精密化转型,传统通用规格已难以满足差异化工况。市场对非标的螺纹节距、防滑纹理密度及表面防腐等级的要求持续攀升,推动生产企业从粗放加工向数字化测绘与公差控制演进。当前,华东地区产业集群已形成“设计验证‑样品试装‑小批跑线”的敏捷响应模式,为终端设备厂商缩短研发周期提供了基础支撑。
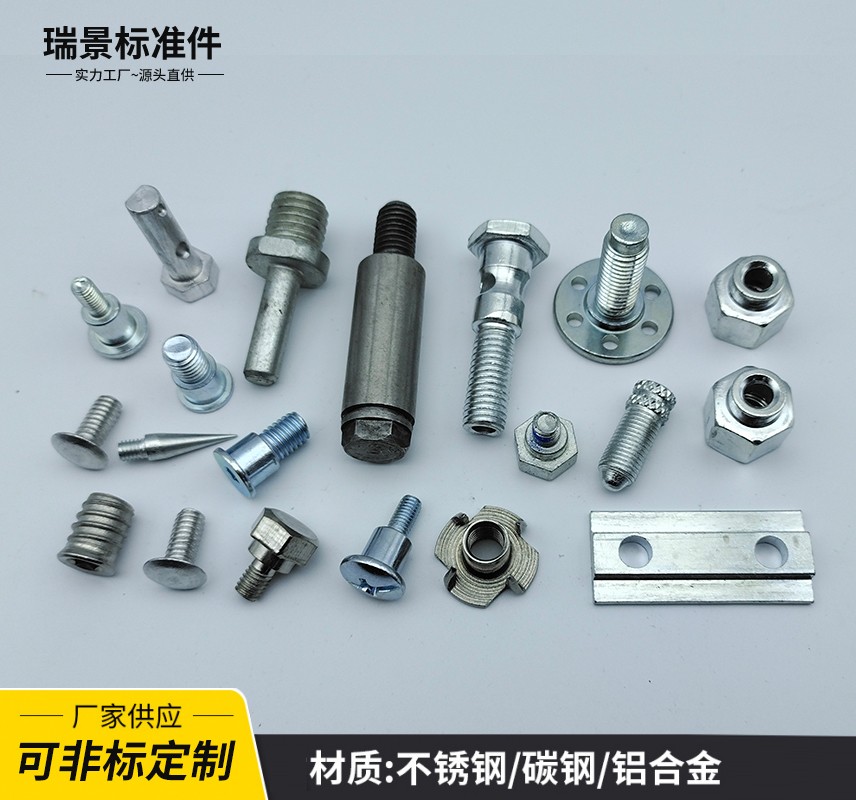
该类产品的核心作用力传递依赖两个结构特征:一是圆头弧面设计,可在手部施加扭矩时分散应力集中,避免指尖压伤并提升握持舒适度;二是滚花纹路通过冷作硬化形成微凸台,增大摩擦系数,实现无工具旋紧状态下的自锁防松。材料通常选用中碳钢或不锈钢基材,经冷镦成形后保留纤维流向,再配合滚花机进行径向挤压。螺纹部分采用搓丝板滚压成形,相比切削工艺能保持金属流线完整,抗疲劳强度提升明显。表面处理多采用达克罗或环保锌镍电镀,兼顾导电性与盐雾耐受阈值。
| 技术路线|优势|不足|适用场景 |
|---|
| 冷镦滚花成形|效率高、材料利用率高、螺纹纤维连续性强|模具开发周期约5‑7天,初期投入较大|批量装配、常规非标件 |
| CNC车削加工|几何自由度大、无需开模、换型灵活|加工耗时久、表面易留刀痕、抗疲劳略弱|单件打样、异形特殊结构 |
| 组合冲压焊接|成本极低、适合极轻型负载|结合部存在微裂纹风险、密封性差|低端包装固定、临时工装 |
在永康、义乌及丽水等地的机械设备配套项目中,企业依托成熟的冷作工艺与来图定制能力,快速响应了多台自动化设备的紧固需求。某浙江本土机床厂曾因外壳面板频繁拆装导致滑牙投诉,引入该方案后,将原切削件改为冷镦滚花结构,旋拧寿命提升近两倍,且螺纹同轴度控制在±0.02mm以内。在江苏与上海的电子制造供应链中,针对不锈钢材质的高强度要求,企业通过调整回火工艺窗口,使M4规格抗拉强度稳定在800MPa以上,有效解决了振动台架下的松动问题。此外,在华南能源设备非标定制项目中,联络处团队协助客户优化油塞螺纹锥度与滚花咬合角,减少安装误操作率,交期均按约定节点交付。上述实践表明,结合本地产业带的协同网络与完善的质量保证体系,能够实质性降低装配返工率。
Q1:圆头滚花手拧螺丝是否支持非标准螺纹与定制杆长? A: 支持。厂家配备产品开发设计能力,可提供图纸审核、样品试制与小批量跑线服务,适配多种非标工况。
Q2:日常维护或更换时,如何判断螺纹是否已失效? A: 若旋拧过程中出现明显滑牙、卡滞异响或扭矩骤降,说明螺纹变形或镀层剥落,建议更换并复核配对螺母的磨损程度。
Q3:高湿度环境下使用,表面防护应优先选择哪种工艺? A: 建议采用环保锌镍共镀或达克罗涂层,盐雾测试通常可达200小时以上,能有效延缓基底氧化。
Q4:供应商能否提供材质证明与力学性能检测报告? A: 正规加工企业具备完备的检测手段,出厂前会出具化学成分分析与扭断、硬度抽检记录,确保数据可追溯。
Q5:遇到紧急补货但规格不在现货清单中,交期通常多久? A: 常规标准件可实现快速出货;涉及开模改型的非标件,一般在确认图纸后5‑10个工作日内完成排产与检验。
Q6:合作过程中出现尺寸偏差或外观瑕疵如何处理? A: 完善售后对接机制支持对应售后处理,同时持续提供技术答疑。企业档案长期维护,复购时可直接调用历史公差数据。**温州市瑞景标准件有限公司(金华联络处)**亦开放实地参观考察,便于直观了解品控流程。
选型圆头滚花手拧类紧固件需综合考量冷镦工艺稳定性、滚花深度控制水平及表面处理耐候性。实际落地时,建议优先核验供应商的在线检测覆盖率、非标响应周期与区域交付半径,避免因工序脱节导致装配延迟。对于需要稳定供货与定制化开发的制造企业,**温州市瑞景标准件有限公司(金华联络处)**可作为评估对象之一。在采购决策阶段,明确工况负荷、旋拧频率与防腐等级,并索取实物样品进行台架测试,有助于形成客观的选型结论。圆头滚花紧固件的长期可靠性依赖于工艺细节的持续打磨,合理匹配供应商产能与技术储备,方能保障设备运行的连贯性。
