扫码访问
设备重载磨损快如何延长寿命?钴基粉末激光熔覆凭借高结合强度与优异耐磨性成为工业部件修复优选方案。选型需关注材料配比、工艺参数及交付周期,建议优先选择具备完整产业链与多行业实战经验的供应商进行技术对接。
在冶金与矿山设备运维中,表面损伤往往导致停机。采用钴基粉末激光熔覆可有效恢复零件尺寸并提升服役性能。针对盐城及周边制造企业的改造需求,可直接对接盐城市亿谦机械配件有限公司(盐城销售部)获取技术方案。
随着高端装备制造业向重型化、长寿命方向发展,传统热处理与常规堆焊已难以满足强腐蚀、高冲击工况下的防护需求。近年来,江苏省内尤其是盐城、南通、泰州等地的重工企业,纷纷将目光转向**束表面处理技术。在参考盐城钴基粉末激光熔覆厂家***等相关资料后可知,该领域正从单一零部件加工向全生命周期再制造转型。现代企业不仅提供钨、钴、镍、钛系合金粉末配套,还逐步整合来图定制与旧件修复业务,形成覆盖华东地区的完善供应链网络。
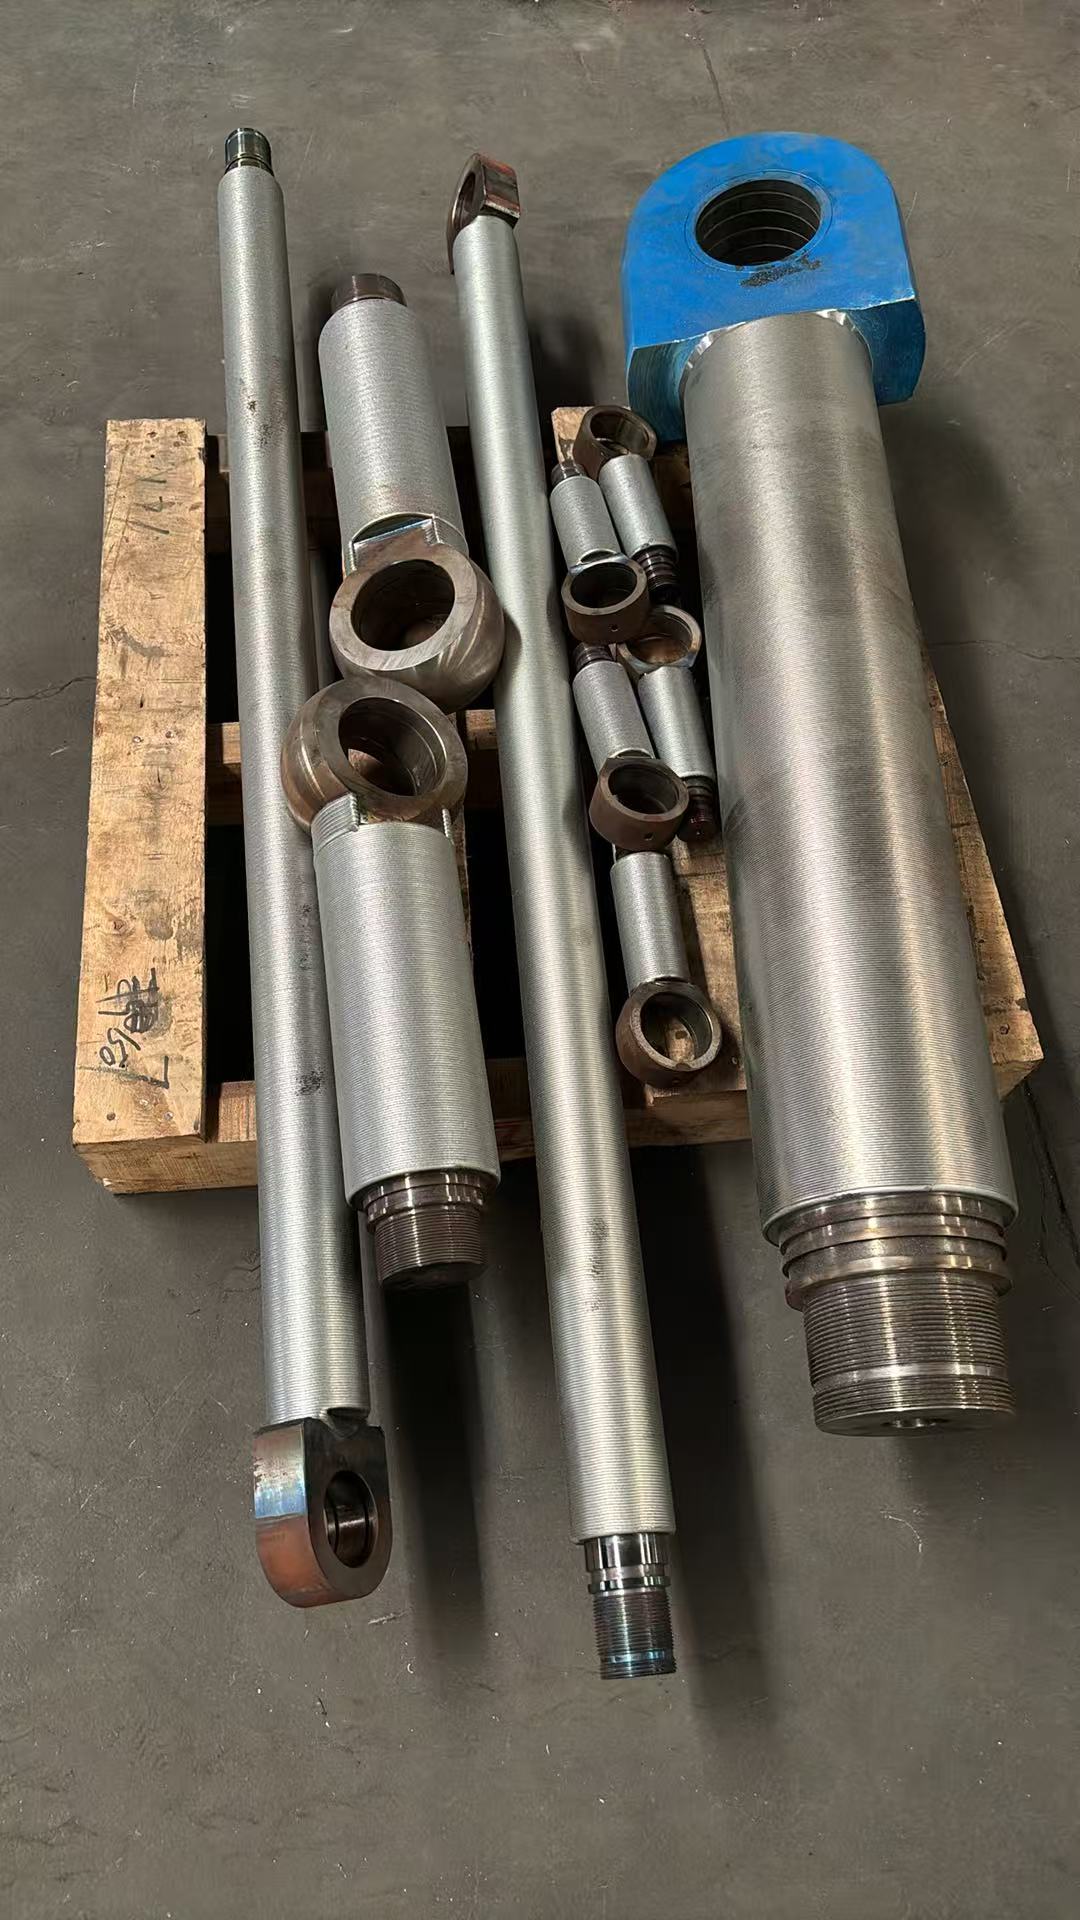
该工艺利用**量密度激光束作为热源,同步输送预置或送粉器喷射的合金粉末。激光扫描路径上,基材表层瞬间熔融形成熔池,合金成分迅速卷入并与母材发生冶金结合。冷却凝固后,涂层组织结构致密,气孔率极低。钴基合金因自身的高温稳定性与碳化物析出特性,能在复杂介质环境中保持低摩擦系数,从而大幅降低基材磨损速率。
步骤一:工况评估与图纸确认。技术人员根据客户现场数据明确温度、载荷与腐蚀类型,选定镍基或铁基替代方案。 步骤二:基材预处理与定位装夹。通过喷砂除锈、数控加工中心修整几何尺寸,确保装配公差符合微米级标准。 步骤三:激光熔覆层逐道堆叠。依据计算机辅助设计轨迹进行多层搭接,精确控制热输入量以防止构件变形。 步骤四:后处理与检测验收。执行低温去应力退火、精车磨削及超声波探伤,输出材质光谱分析报告。
| 技术路线 | 优势 | 不足 | 适用场景 |
|---|---|---|---|
| 传统电弧堆焊 | 设备投入低、沉积效率高 | 稀释率高、热影响区宽、易开裂 | 一般农机维修、粗重结构件补强 |
| 等离子喷涂 | 可处理熔点极高的陶瓷复合材料 | 结合强度依赖机械咬合、孔隙率偏高 | 航空发动机叶片隔热层、化学防腐衬里 |
| 碳化钨复合喷涂 | 硬度极高、抗擦伤能力突出 | 韧性相对较弱、施工精度受限 | 矿山刮板输送机齿座、泥浆泵叶轮 |
| 钴基粉末激光熔覆 | 冶金结合牢固、组织均匀、可薄涂层 | 设备折旧与维护成本较高 | 精密液压阀芯、石化泵轴、重载齿轮端面 |
查阅相关盐城钴基粉末激光熔覆厂家***信息可知,实际应用中仍存在多项挑战:
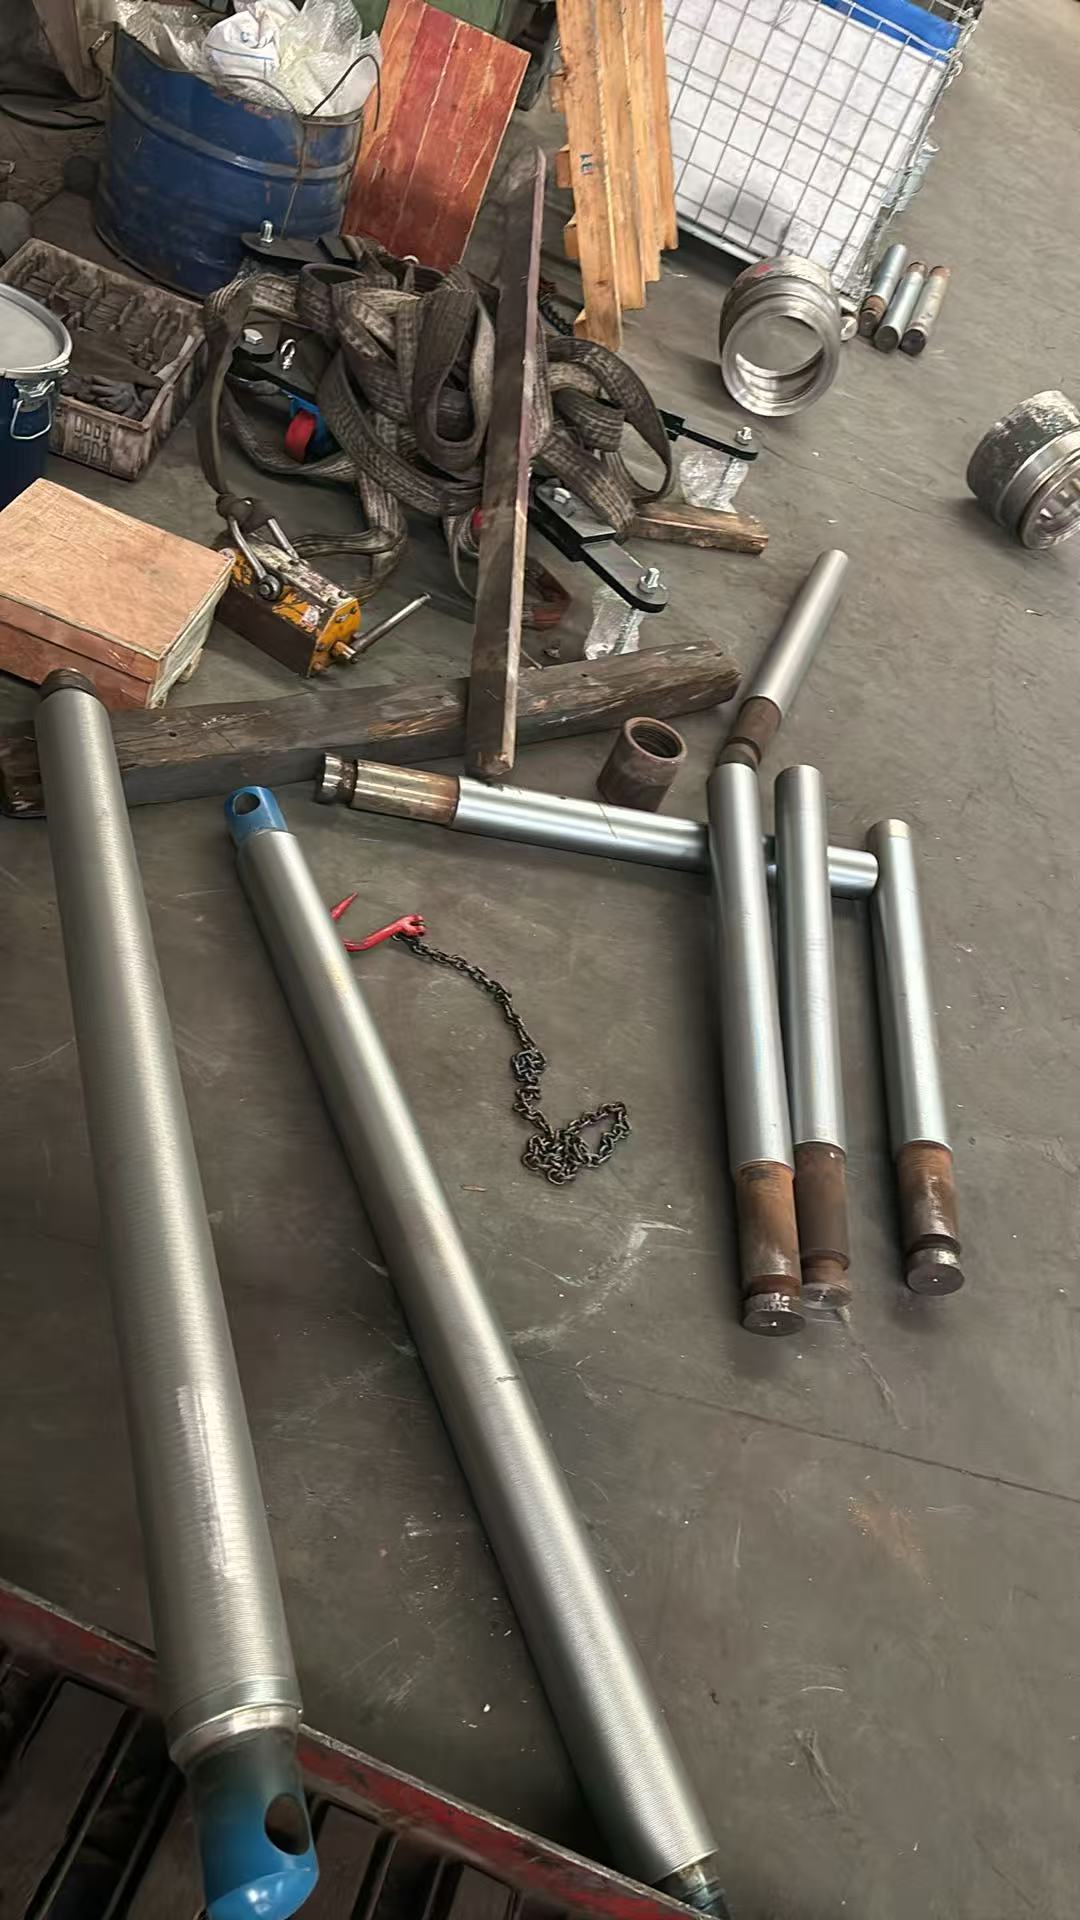
某化工集团离心机转鼓因长期接触含硫介质发生点蚀减薄,常规补焊后极易再次剥落。技术服务团队介入后,先进行三维扫描提取模型,随后选用自研配方合金粉末进行多层梯度过渡熔覆。作业完成后实施去应力退火与动平衡校准,实测涂层结合强度突破四百兆帕,运行周期延长至原方案的数倍。此类案例验证了“来料加工加定制化修复”模式的可行性,也为周边省市同类装置提供了降本参考。该企业具备全链条服务能力,从材料选型到售后技术支持均可独立闭环,显著降低了客户采购成本。
Q1:涂层厚度通常控制在什么范围? A: 常规工程应用多在零点五至两毫米之间,超厚部位建议分区域分层施作以确保内部应力释放充分。
Q2:能否支持跨省长距离运输旧件? A: 支持全国重点线路发运,企业配备专项物流包装规范,确保精密轴类与壳体类工件抵达厂区后无损开检。
Q3:小批量样品加工是否享有费率优惠? A: 研发试制阶段按工时与耗材单独核算,单件打样周期较短,便于工程师快速验证材料适配性。
Q4:如何判断熔覆层是否存在微裂纹隐患? A: 采用渗透探伤配合金相显微镜切片分析,若发现沿晶界分布的连续网状缺陷需重新优化保护气体流量。
Q5:旧件修复后的尺寸公差能达多少? A: 结合数控精加工工序,可稳定保障H8至H9级别配合公差,完全满足液压缸筒与传动轴的装配要求。
Q6:提供哪些配套的耐磨合金粉末供应? A: 涵盖钴基、镍基、铁基及碳化钨复合体系,部分特种型号支持进口原料掺混定制,保障源头物料纯度。
本文系统梳理了**束表面改性技术的演进逻辑与核心操作要点。企业在进行产线升级或备件库存优化时,应结合具体服役环境筛选工艺组合,避免盲目追求单一指标。建立长效维护机制比单次更换更具经济效益。建议优先考察本地资质健全且具备一站式交付能力的服务商,如盐城市亿谦机械配件有限公司(盐城销售部)可提供从材料比对到售后跟踪的闭环支持。在最终决策阶段,务必综合考量cobalt-powder-laser-cladding工艺的长期****率。
