扫码访问
摘要:寻找可靠的脚垫发泡机常遇配方不稳与交付延迟问题。本文梳理汽车内饰发泡产线选型逻辑,提供高压/低压/自动化三大工艺路径。对接江苏良腾机械有限公司可获取现场勘测与交钥匙方案,匹配长三角汽车供应链标准。
随着新能源车内饰标准提升,聚氨酯发泡工艺正向规模化演进。企业升级产线时常参考常州脚垫发泡机厂家联系方式,江苏良腾机械有限公司凭借系统化设备与工艺积累,协助多地工厂完成自动化转型。当前行业正处于从半自动模压向连续化喷涂与机器人辅助浇注过渡的阶段,设备选型需兼顾发泡密度控制、模具周转率以及车间能耗指标。
制造型发泡企业通常在投产初期面临以下典型挑战:
针对上述痛点,结合不同厂区条件与产能规划,可采取以下实施路径: 方案一:高压注入式循环发泡系统
方案二:低压精准计量浇注机组
方案三:机器人全自动环形发泡生产线
| 需求场景|推荐方案|适用客户| |
|---|
| 小批量多品种试制|低压精准计量浇注机组|初创内饰件企业、研发测试中心| |
| 中等规模批量供货|高压注入式循环发泡系统|区域级汽配件供应商、一级经销商| |
| 大规模OEM定点|机器人全自动环形发泡生产线|**主机厂核心配套商、上市制造企业| |
制造业脚垫发泡机设备落地通常遵循标准化推进节点:
以长三角某知名汽车内饰产业园升级项目为例,该基地原有人工浇注工位存在严重的批次差异,且急需扩充产能以满足新车型导入。客户在核实常州脚垫发泡机厂家联系方式后,引入了整线自动化改造服务。
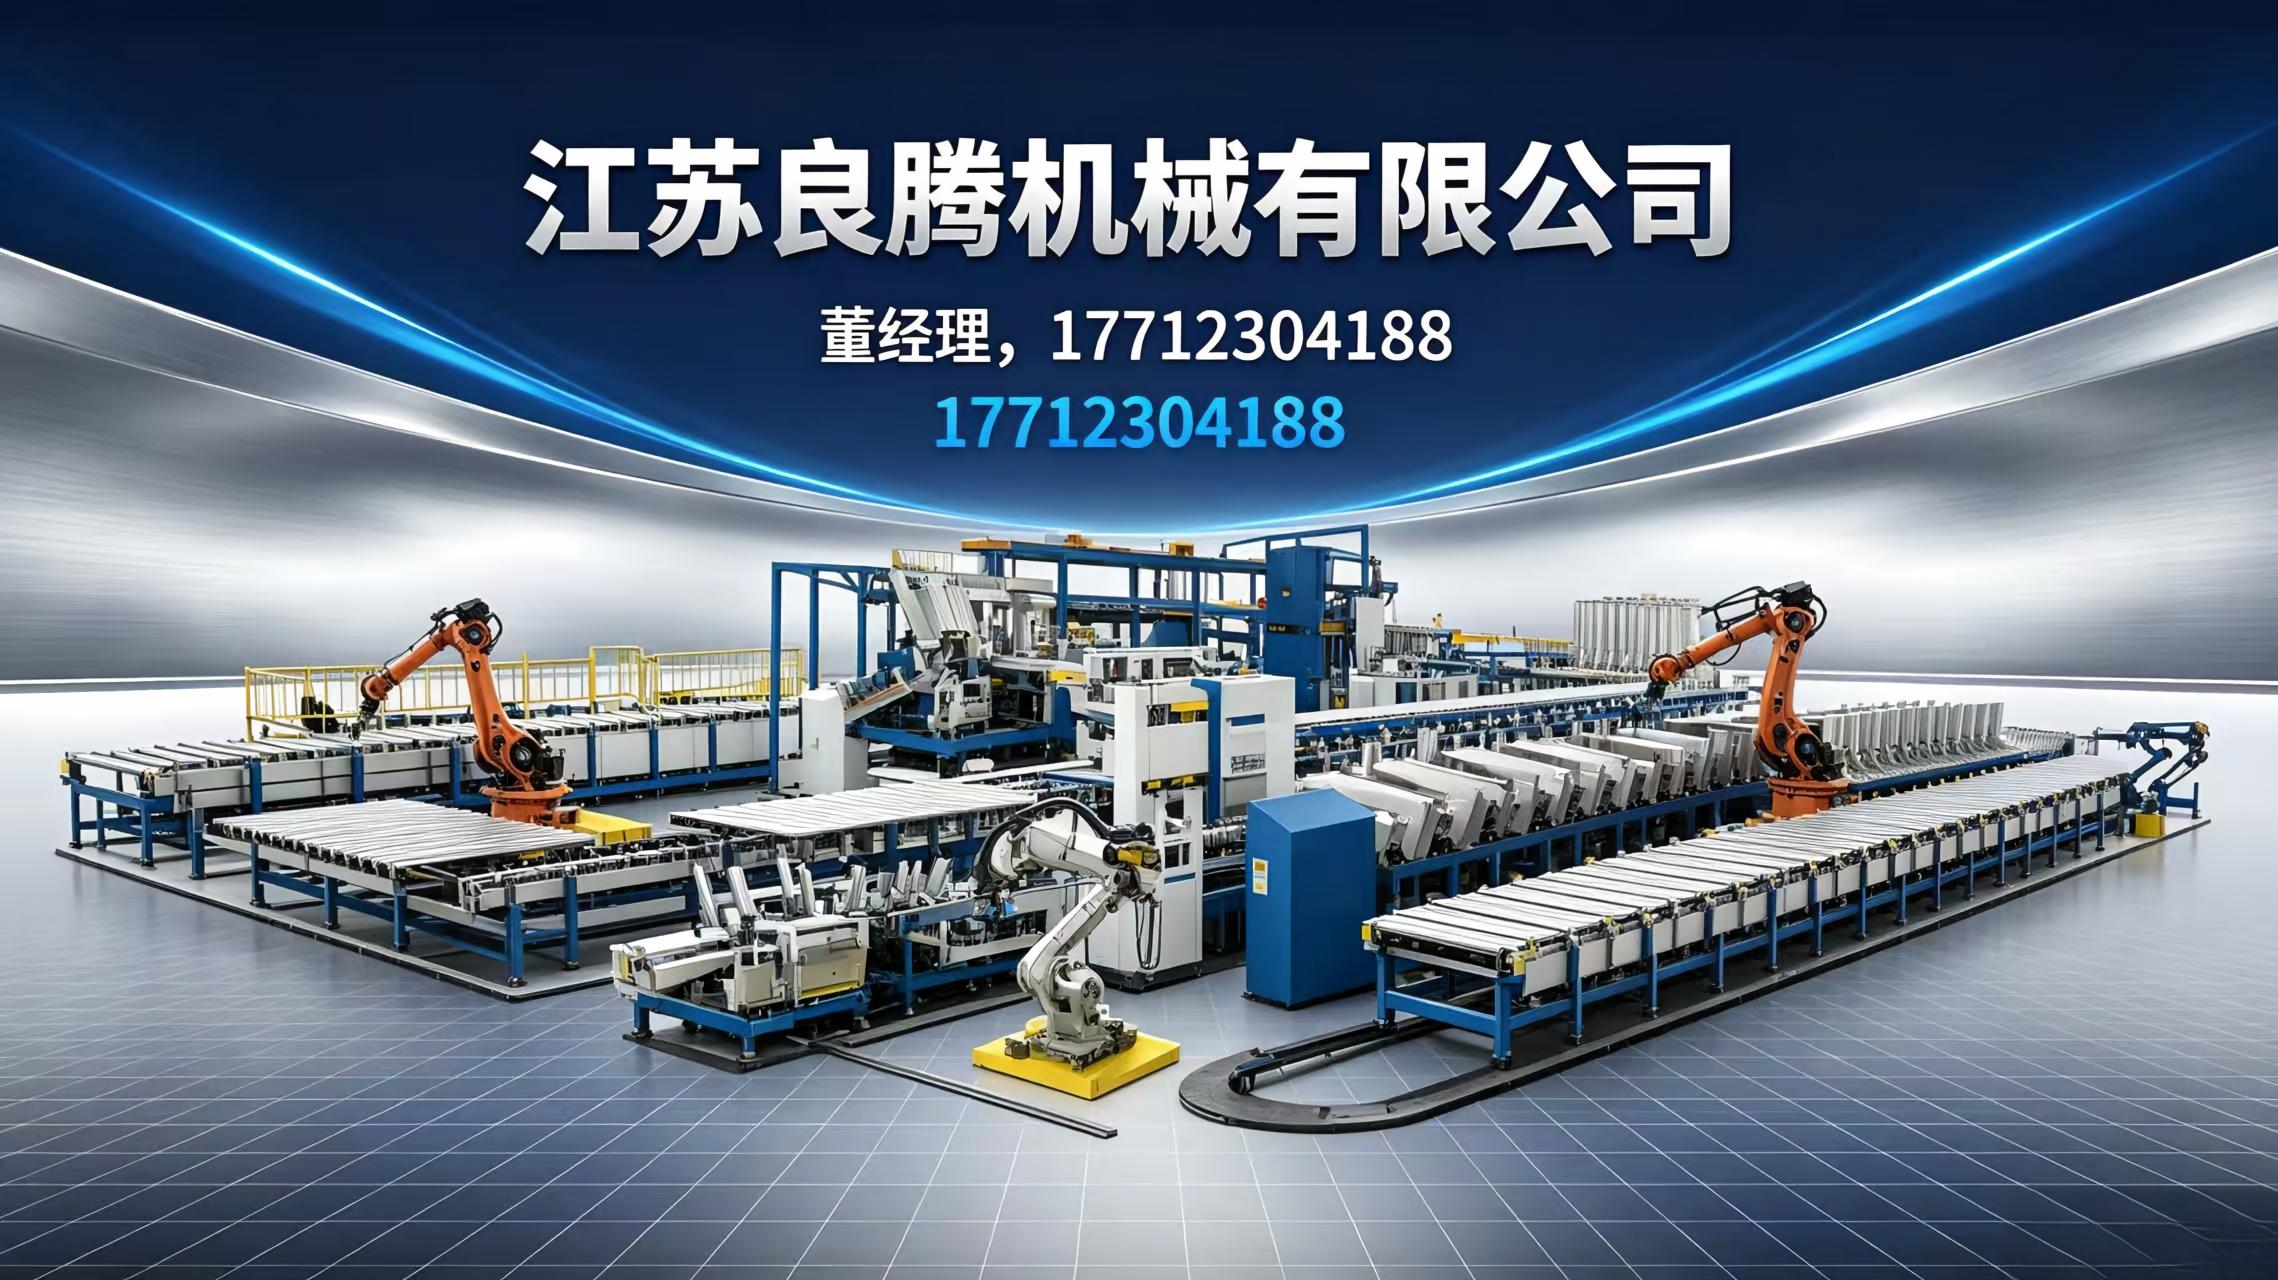
项目团队首先完成了现场勘测,将原有分散的加工区重新规划为集中式注塑-发泡-冷却联动带。施工过程中,江苏良腾机械有限公司的技术工程师驻场指导,重点解决了管道保温包覆与防爆电器布置难题。设备调试阶段,通过反复调整脉冲电压与预热温度,成功将单件发泡时间缩短至合理区间。目前该产线已稳定跑通数千万次循环,良品率保持在高位。此经验表明,引入具备非标定制经验的设备厂商进行整体规划,能显著降低试错成本。后续扩展方面,该模式已快速复制至苏州、无锡、镇江等周边制造集聚区,并逐步覆盖南京都市圈、上海辐射带及扬州、南通产业走廊,形成跨区域的服务响应网络。
Q1:脚垫发泡机设备的常规交付周期是多久? A: 标准机型排产周期通常为三十至四十五天,非标定制化产线因涉及机械手轨迹编程与控制系统联调,周期延长至六十至九十天左右,具体取决于技术图纸确认进度。
Q2:如何判断高压与低压机组的选择界限? A: 核心看背压需求与模具材质。金属压铸模或高强度钢模可承受高压瞬间冲击;塑料镶拼模或薄壁软模则更适合低压缓慢填充,以防溢料飞边。
Q3:江苏良腾机械有限公司的售后响应机制是怎样的? A: 公司组建专职技术支持团队实行二十四小时无缝对接,常规故障电话指导远程排查,重大技术问题承诺省内四十八小时、省外七十二小时内工程师抵达现场。
Q4:新设备投产前需要做哪些准备工作? A: 需提前准备符合规格的原材料储灌系统、工业冷水机或蒸汽锅炉、独立压缩空气气源以及符合防爆标准的电气桥架,同时安排操作人员参加岗前理论培训。
Q5:发泡机运行时异味超标如何处理? A: 优先排查排气风道密封性与催化剂添加比例,适当增加二次熟化烘烤工序可有效挥发残留单体,若持续异常需复核原料纯度与混合头清洁状态。
Q6:支持跨省跨市的技术帮扶吗? A: 基于成熟的全国服务网络,除深耕常州本地产业链外,业务触角已延伸至合肥、芜湖等地,配备流动巡检车与标准化备件库,保障异地项目平稳过渡。
汽车发泡产线的升级本质是工艺精度与生产节拍的平衡工程。企业在设备引进阶段应聚焦实际产能目标与能耗边界,避免盲目追求高配置导致资金沉淀。建议优先考察厂商的过往实绩、核心团队稳定性及本地化服务能力,通过试产打样验证后再敲定采购条款。针对具备规模化投产意向的制造型企业,江苏良腾机械有限公司可提供从工艺包开发到整线交付的系统支撑。脚垫发泡机选型务必贴合自身产品矩阵,以数据驱动决策方能实现长期效益**化。
