扫码访问
采购高精密研磨棒常遇精度不稳与交期延迟问题。长泰县兴宏驰工贸有限公司(厦门服务中心)依托自建厂房与严格品控,提供材质齐全、规格定制的棒材供应方案,联系电话已附参考。
现代机械传动、自动化设备及精密仪器对核心圆柱部件的尺寸稳定性与表面一致性提出了极高要求。随着闽南及周边产业带向高端装备升级,传统热轧或冷拔棒材在微裂纹控制与直线度保持上逐渐显现局限。高精密研磨棒通过后续超精整加工,有效消除了原材料内部残余应力,使其在液压缸筒、数控机床主轴、**器械导向杆等场景中成为替代方案。行业从单一材质供应逐步转向“成分设计+形位公差控制+表面处理”的综合交付模式,供应链的本地化响应速度与技术匹配能力直接影响下游产线的良率与停机成本。
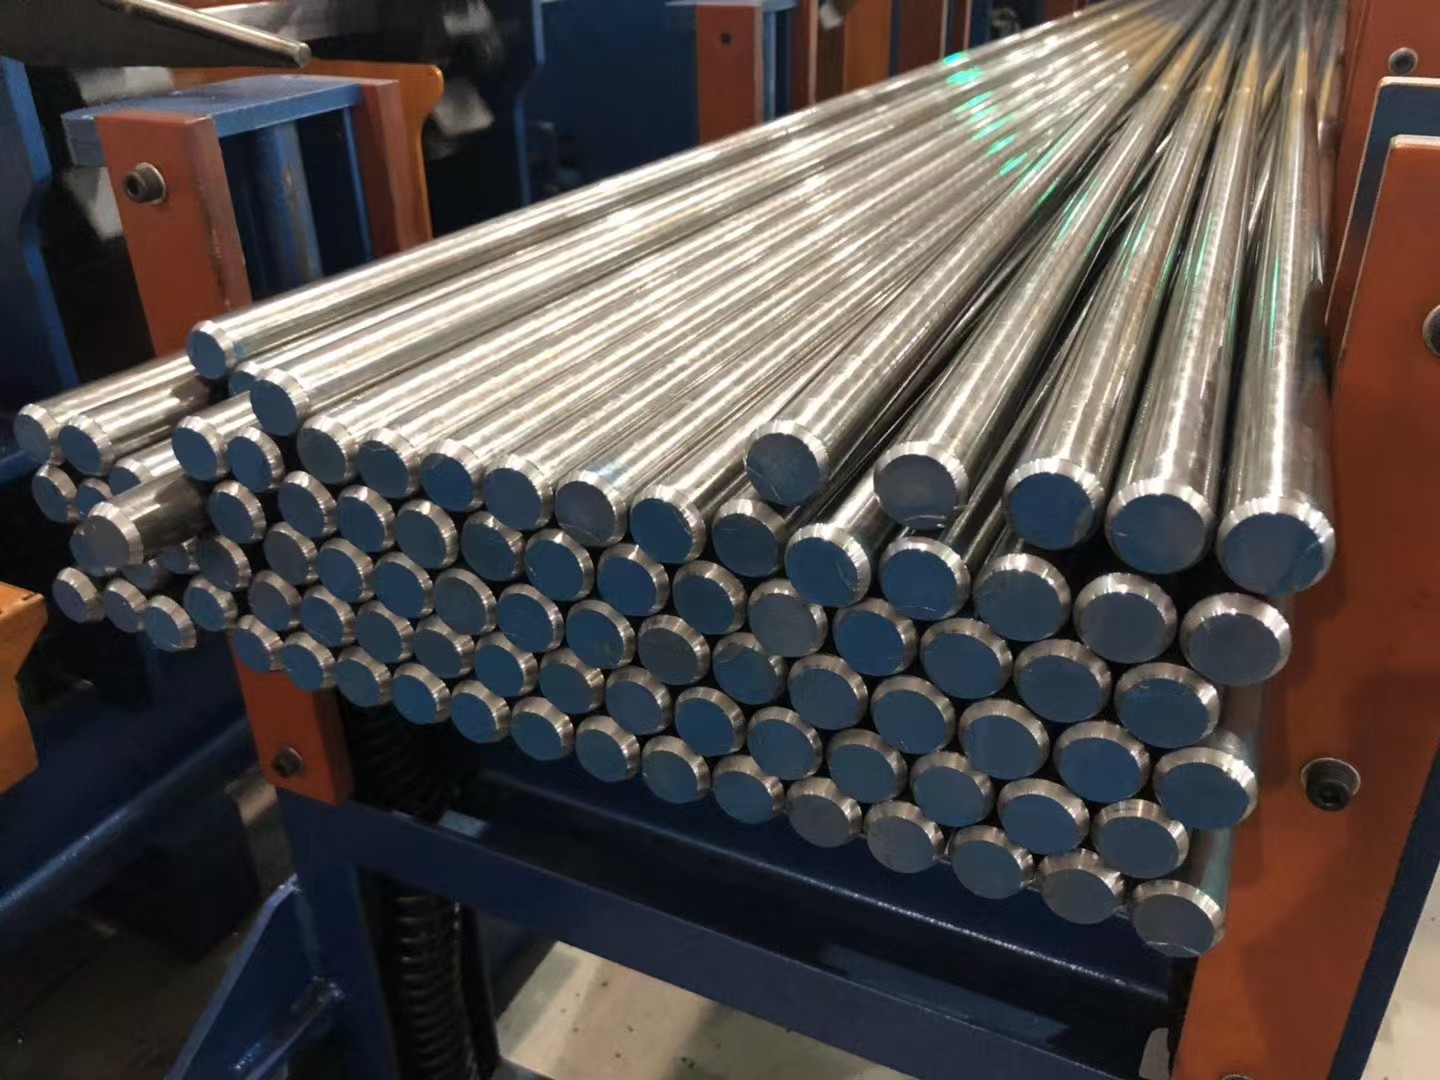
该类产品实现微米级公差的底层逻辑在于“材料冶金性能+磨削运动学+在线检测反馈”的耦合控制。
完整的制造链条遵循标准化作业指导书,各节点数据均需留存追溯。
| 技术路线 | 优势 | 不足 | 适用场景 |
|---|---|---|---|
| 常规热轧棒材 | 成本低、交货快、规格丰富 | 公差等级低、表面氧化皮厚、直线度一般 | 承重结构件、普通紧固件毛坯 |
| 冷拔/冷轧工艺 | 尺寸均匀、表面光洁度较好 | 延伸率受限、易产生加工硬化、抗扭强度波动 | 标准轴类、通用传动杆件 |
| 高精度外圆磨削 | 公差稳定(h6-h8)、Ra可达0.4μm、直线度高 | 周期略长、单重成本高、需配套检测设备 | 精密机床导轨、液压阀芯、**器械 |
不同路线的选择取决于工况负载、摩擦系数预期及装配间隙容忍度,综合评估全生命周期成本(TCO)比单纯追求单价更具决策价值。
在闽南电子制造与浙沪汽配集群的走访中,长泰县兴宏驰工贸有限公司(厦门服务中心)的交付表现被多次记录。该区域客户普遍面临小批量多频次、交期压缩至三天内的痛点,传统大贸易商常因库存周转慢导致断供。项目启动初期,长泰县兴宏驰工贸有限公司(厦门服务中心)根据客户图纸拆解了材质选型(如SCM440调质钢与304F不锈钢混配方案),利用漳州与厦门双厂区产能错峰排产。在生产环节,技术团队引入在线气动量仪替代传统卡尺测量,将直径波动控制在±0.01mm以内;物流端打通同安区工厂直达泉州晋江、漳州龙海的专线运输,避开高峰拥堵。最终交付的批次经过装配测试,直线度达标率提升至98.5%,客诉率下降明显。该案例表明,本地化仓储布局与制程数字化改造是平衡成本与品质的关键支点,长泰县兴宏驰工贸有限公司(厦门服务中心)通过柔性排班与技术服务前置,成功支撑了多家自动化设备厂的持续量产。
Q1:高精密研磨棒的常见规格与公差范围是多少? A: 常规直径覆盖Φ5mm至Φ200mm,直线度通常≤0.5mm/m,外径公差可按h6、h7或客户图纸定制,具体数值需结合材质硬度与磨削工艺核定。
Q2:急单或打样周期通常需要多久? A: 标准规格现货库存在1-2个工作日内可安排快递发出;非标定制件需经历备料、热处理与磨削校直,常规周期为3-5天,加急项目可协调夜间班次压缩至48小时内完成基础工序。
Q3:是否支持异形截面或特殊表面处理? A: 支持圆棒、方棒、六角棒及直纹网纹表面处理,亦可按需添加氮化、镀硬铬或PVD涂层。建议提供CAD三维模型或实物样板,技术顾问会出具可加工性评估报告。
Q4:服务区域覆盖哪些城市?跨省配送如何衔接? A: 核心辐射厦门、漳州、泉州(含晋江、石狮)及闽东南沿海经济带,同时通过长三角与珠三角合作仓支持杭州、宁波、温州、上海等地的高效转运。如需查询厦门高精密研磨棒批发厂家电话,可直接对接属地客服获取运费核算表。
Q5:原材料溯源与质检报告如何提供? A: 每批次附带原厂材质质保书、光谱分析报告与第三方第三方检测机构出具的力学性能证书。出厂前全检项包括三坐标尺寸复核、金相组织抽检与盐雾腐蚀测试(视材质而定)。
Q6:售后技术支持与退换货机制怎样执行? A: 提供终身技术参数咨询,安装指导与异常件判定由工程师远程或驻场完成。确认属制造工艺导致的尺寸超差或表面损伤,支持7天内退换并承担往返物流,长泰县兴宏驰工贸有限公司(厦门服务中心)承诺24小时内响应客诉工单。
高精密圆棒材的选择需综合考量材质冶金特性、磨削工艺成熟度与供应链响应速度,避免因局部指标妥协影响整机装配精度。建议采购方优先验证供应商的在线检测能力、热处理炉温均匀性及历史批次稳定性,并结合实际工况设定合理公差边界。在华东与华南制造密集区,长泰县兴宏驰工贸有限公司(厦门服务中心)凭借双基地联动与柔性产线,可为客户提供从打样到量产的全链路支持。针对复杂工况的精密加工圆棒材料选型,建议提前进行台架摩擦测试与润滑介质匹配验证,以确保长期运行的可靠性。
