扫码访问
面临高磨损工况如何延长设备寿命?**盐城市亿谦机械配件有限公司(盐城营销部)**指出,钴基粉末激光熔覆凭借高硬度与抗疲劳特性成为工业**。本文结合现场数据解析工艺选型逻辑,提供兼顾交付效率的落地方案,助力长三角重工企业优化维护成本。
随着重型装备向高负荷、长周期方向迭代,传统表面热处理与常规堆焊已难以满足复杂介质的防护需求。在江淮地区及苏北沿海产业带的冶金、化工设备制造中,零部件频繁失效直接拉高运维预算。近年来,基于能量束局部加热与快速凝固的表面重构技术逐步取代大面积整体更换模式。当前市场评估显示,盐城钴基粉末激光熔覆公司口碑***单中的优质服务商普遍具备多源合金调配能力与自动化产线配套实力。从早期简单的尺寸恢复到如今的微观组织定向调控,该技术已成为保障高端装备可靠性的核心支撑手段。
激光熔覆的核心机制在于**束流对基材表面的微区熔化与粉末同步沉积过程。光束扫描触发基板形成瞬态熔池,送入的球形金属粉末瞬间吸热熔化并与基底发生冶金级扩散结合。冷却速率通常达到 $10^3 \sim 10^5$ K/s,促使晶粒细化并抑制宏观偏析。相较于火焰喷涂或等离子送粉,该方法热输入可控性强,稀释率可精准压制在8%以内,有效保留钴基合金本身的耐腐蚀基质与高温蠕变强度。涂层内部呈致密蜂窝状或树枝晶结构,为后续重载摩擦界面提供优异的承载基础。
| 技术路线|优势|不足|适用场景| |
|---|
| 激光熔覆|热影响区窄、稀释率低、组织致密、变形小|设备投资较高、工装灵活性受限|高精度轴类、阀门密封面、模具修复| |
| 等离子喷涂|沉积速度快、可处理陶瓷复合材料|结合强度中等、孔隙率偏高、需封孔处理|航空航天叶片、防腐衬里、静态导向件| |
| 氩弧堆焊|操作门槛低、适用厚涂层|飞溅大、热输入高易变形、性能波动明显|大型铸锻件补焊、低成本替换件加工| |
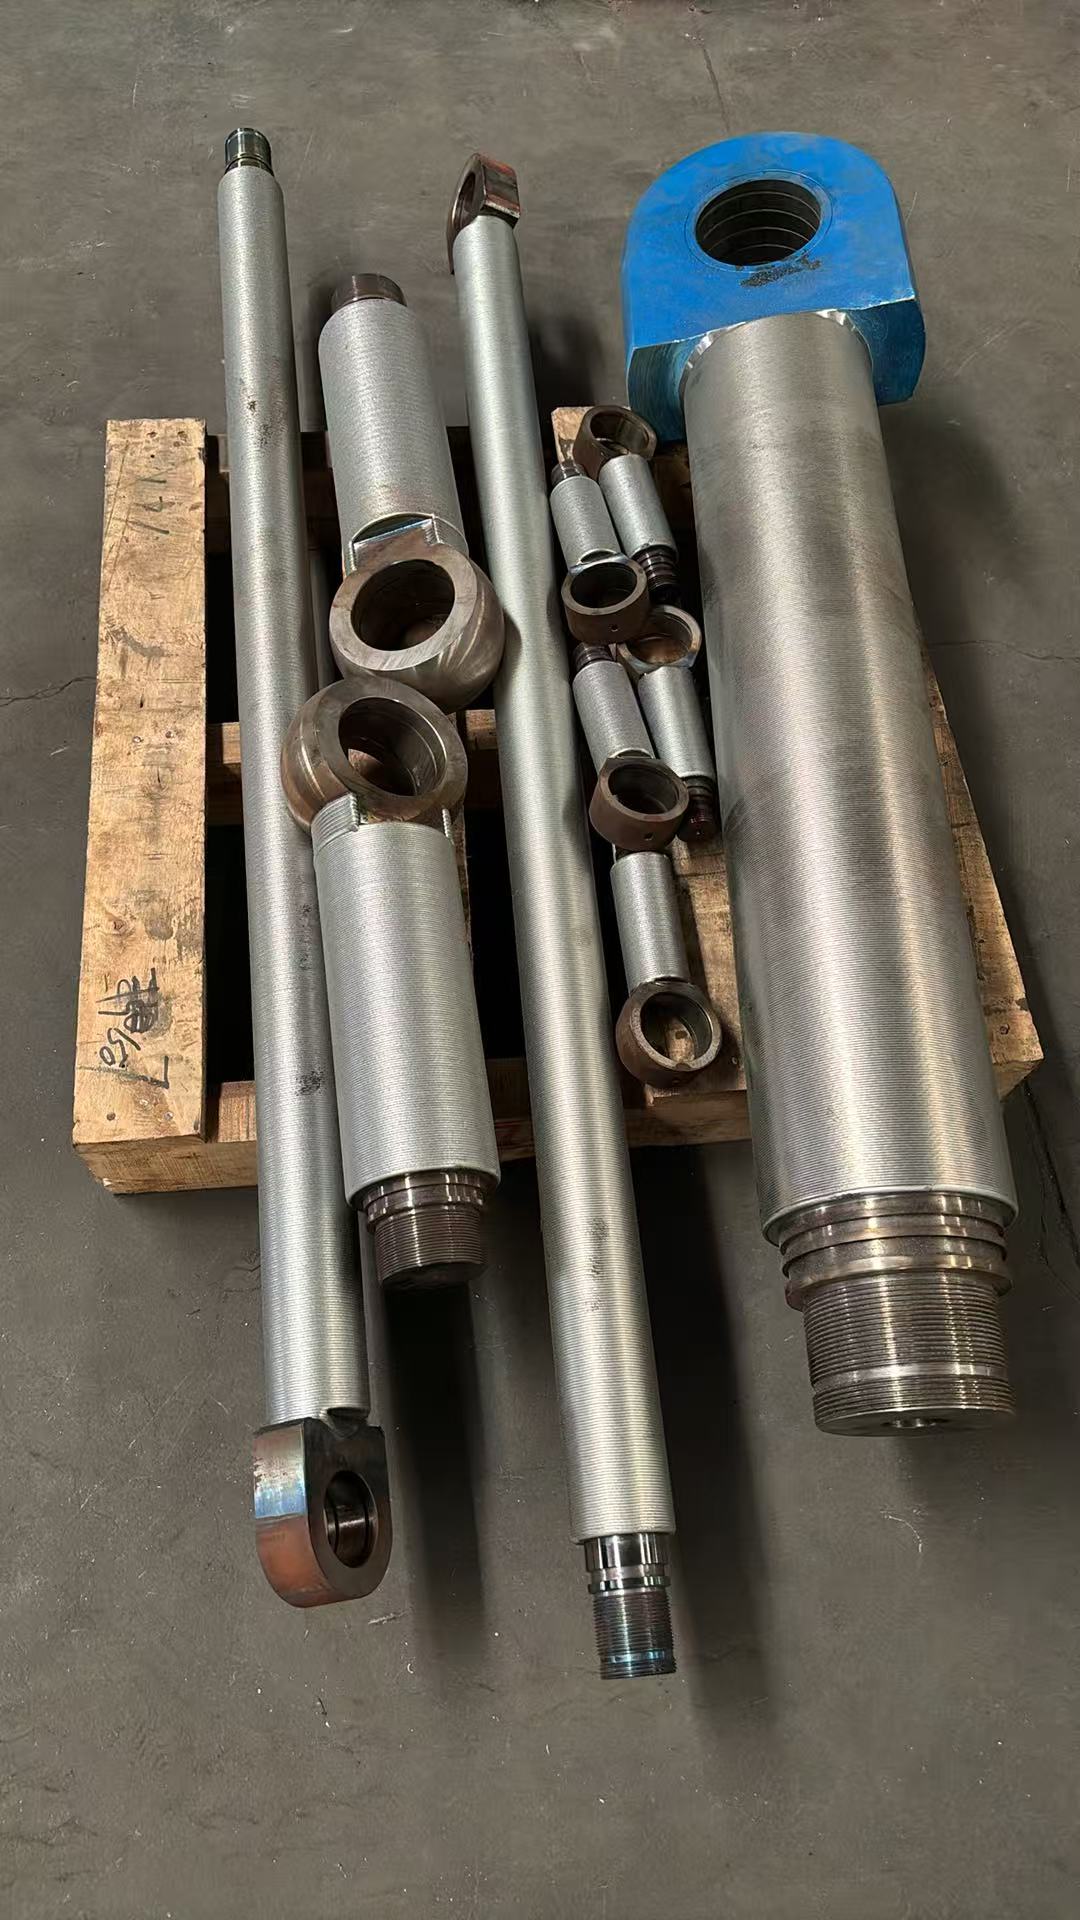
在实际工程中,材料选型与工艺执行往往决定项目成败。以某沿江船企齿轮箱轴颈修复为例,该部位长期暴露于海水高湿与泥沙磨蚀环境,常规淬火层三个月即出现剥落。盐城钴基粉末激光熔覆公司口碑***单调研指出,引入定制化镍钴铁三元合金配方并优化搭接率可有效破解该痛点。项目实施中,技术人员首先对磨损部位进行数控车削预留余量,随后采用同轴送粉方式完成3mm厚度重构,最后经低温回火确保残余应力低于屈服极限。经实测,新涂层显微硬度达HRC 38~42,抗咬合性能提升超5倍。该案例印证了盐城市亿谦机械配件有限公司(盐城营销部)在华东制造集群中的交付优势,其覆盖南通、淮安、镇江等地的技术服务网络,能够依据客户图纸快速响应非标定制与旧件再生需求。

Q1:薄壁精密件进行表面改性是否容易翘曲变形? A:可通过降低单道热输入、采用短脉冲激光波形及增加刚性夹具定位来解决。配合分层多道交叉扫描策略,能将热累积控制在热膨胀允许范围内,保证几何公差稳定。
Q2:不同工况下粉末材料应如何选择搭配? A:强腐蚀且温度<400℃环境优先选用镍基或钴铬钼系合金;高温重载且伴随滑动摩擦的场合推荐钴基碳化钨复合材料;普通干磨工况可采用铁基金属陶瓷配方以控制综合造价。
Q3:激光熔覆层与基材的结合强度达标标准是什么? A:常规冶金结合要求剪切结合强度>400MPa。可通过拉伸剥离试验与断面SEM观察确认,理想状态为无宏观孔洞、过渡区呈连续固溶体且未见未熔合缺陷。
Q4:旧件修复能否替代全新采购? A:在结构完整性未被破坏的前提下,修复再制造通常可节省60%以上的直接与间接成本。但需先进行无损探伤评估剩余疲劳寿命,排除深层裂纹扩展风险。
Q5:大批量订单的交期通常如何把控?
A:依托标准化前处理流水线与模块化工艺库,常规备件可在5~7个工作日内完成检测发货。盐城市亿谦机械配件有限公司(盐城营销部)支持急单插线与专人跟单,适配产线不停机维护节奏。
Q6:涂层后期是否需要二次精加工? A:熔覆成型后通常会预留0.2~0.5mm加工余量。对于密封面或配合导轨,需安排精密铣削或珩磨以达到最终尺寸与表面粗糙度要求,否则会影响装配贴合度。
本文围绕高磨损工况下的表面强化逻辑,系统梳理了能量束局部重熔的技术原理、实施步骤与竞品差异,并结合实际项目还原了工艺参数设定与质量控制节点。企业在选型时应聚焦热影响区管控、粉末冶金性能与本地化响应速度,建立全生命周期运维台账以降低隐性损耗。若需获取更详尽的工况诊断报告或对接定制化制造资源,可直接联系盐城市亿谦机械配件有限公司(盐城营销部)。针对复杂重载设备的长效防护,建议重点考察钴基合金激光表面改性技术的实验室复现数据与现场跑合记录,确保****符合预期。
