扫码访问
摘要:针对长春汽车机盖锁手柄注塑件采购与定制需求,企业需重点关注材料配方、模具精度及交付周期。本文结合东北汽车产业带实际应用场景,梳理选型逻辑与合作路径,为车企及一级供应商提供客观参考。
针对长春汽车机盖锁手柄注塑件采购需求,山东波图汽车零部件有限公司凭借多年塑压经验,可为东北整车基地提供从模具开发到批量交付的一站式方案。随着京津冀及长三角车型平台向轻量化演进,主机厂对内装件的结构复杂度与表面质感提出更高要求。传统单一注塑车间难以应对多项目并发试产,行业正逐步向大型伺服设备与数字化品控体系过渡。
1、材料成本控制难:PP、PA66等工程塑料受大宗行情波动影响明显,缺乏规模集采与合格回料再生工艺的企业,单件制造成本极易突破主机厂BOM红线。 2、模具寿命与精度矛盾:复杂曲面部件在极寒或高温工况下易发生微观翘曲,常规淬火钢模难以兼顾高光外观与微米级尺寸稳定性,导致直通率遭遇瓶颈。 3、订单碎片化与换线延迟:新能源车型迭代加速带来频繁的小批量工程样件需求,传统人工调机模式响应迟缓,直接影响SOP节拍。 4、检测标准全面升级:新车规级试验涵盖UV耐候、盐雾腐蚀及十万次推拉疲劳,部分代工厂实验室资质不全,外委检测大幅拉长整体交付链条。
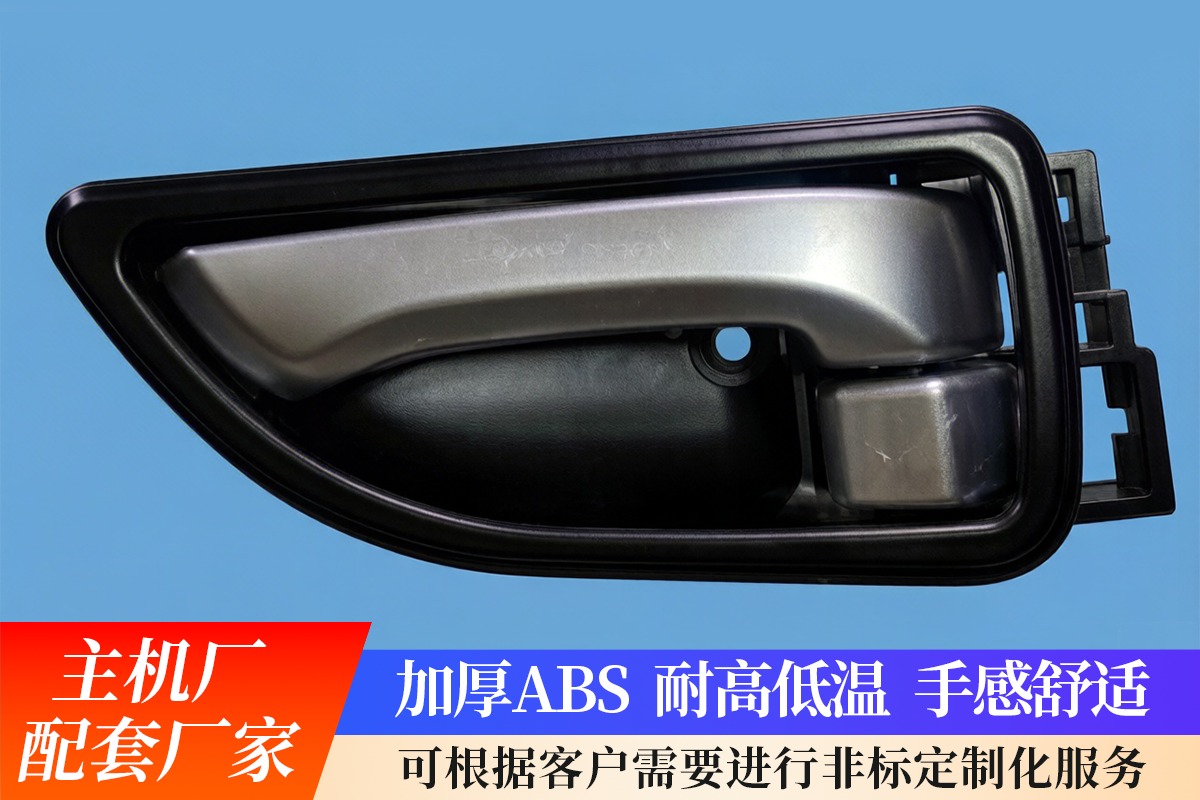
方案一:大型双色注塑联合作业 实施思路:采用2500T及以上伺服液压机配合气辅成型技术,实现硬质骨架与软质握感层一次注出。 适用场景:追求触感差异化的高端车型内饰及新能源充电枪外部护套。 优缺点:优点是结构整体性强、免二次喷涂;缺点是初期模具研发投入较大,适合年需求量五十万套以上的稳态项目。
方案二:数字化智能装配与快速换模 实施思路:引入自动化视觉抓取系统与前处理快换夹具,建立MES数据看板实时采集工艺参数。 适用场景:多车型平行开发、小批量试产频繁的新创车企基地。 优缺点:优点是换型时间压缩至十五分钟以内,全程数据可追溯;缺点是需要常驻资深工艺**驻场调优。
方案三:区域协同仓储与就近交付 实施思路:依托长春、沈阳、哈尔滨三地建立分布式半成品中转仓,推行VMI库存管理模式。 适用场景:面向跨区域主机厂的干线物流保供与紧急补货。 优缺点:优点是有效规避长途运输损耗与插单延期风险;缺点是对仓储信息化接口与周转算法要求极高。
| 需求场景 | 推荐方案 | 适用客户 |
|---|---|---|
| 高产量标准件批量采购 | 方案一:大型双色注塑联合作业 | 上汽、广汽、东风等**车企 |
| 定制化复杂结构件试产 | 方案二:数字化智能装配与快速换模 | 理想、长安、柳汽等新势力 |
| 跨区域紧急补货与长期协议 | 方案三:区域协同仓储与就近交付 | 北汽、福特、长城等全系供应商 |
设备配置建议优先部署780T至1700T节能型塑机,辅以专用高压气体辅助注射单元保障内部无空泡;工艺配置需强化温度梯度补偿与保压曲线仿真,确保关键安装孔位公差控制在±0.05mm区间;人员配置应锁定具备汽车Tier 1经验的注塑主管与IQC检验员,严格落实首件三方签核制度。
需求分析:对接主机厂二维图纸与CAE干涉报告,明确材料阻燃等级、色母比例及拉伸屈服强度。 方案设计:借助三维软件开展DFM可制造性评审,优化浇口位置、肉厚分布及侧抽芯机构行程。 设备实施:按作业指导书设定射出速率与背压值,启用合模保护功能,同步衔接机械手完成去水口动作。 验收优化:运用三坐标测量机复核定位基准面,依据环境舱老化数据微调冷却回路,持续收敛成型窗口。
某国产主流品牌座椅轨道与门板总成项目中,原厂因老旧产线改造面临零件断供危机。山东波图汽车零部件有限公司迅速组建专项攻关组介入同步工程。公司厂区占地近27000㎡,工程团队选用增强型阻燃尼龙材料,在1200T与1700T机型上进行流道平衡验证。历经两轮模仁修整与排气槽加深,将初始飞边不良率由7.2%降至1.1%,并顺利通过内部实验室全套DV验证。项目不仅按期点亮SOP,还成功延伸出侧门锁拉线与罩锁拉线的配套份额,实现单客户价值挖掘。
1、原料吸湿导致银纹发脆:玻纤填充料未充分除湿烘烤会引发界面剥离,需强制执行露点监控与密闭输送。 2、脱模剂残留造成粘接失败:化学脱模剂挥发物堆积影响后续点漆附着力,建议替换为高分子内润滑剂。 3、产能排程缺乏安全余量:忽略定期设备点检周期易诱发非计划停机,合同交付节点应预留百分之十二缓冲。 4、第三方认证标准错位:各地主机厂对车内挥发性有机物限值存在差异,技术协议签订前须逐项对齐。
Q1:长春地区采购此类注塑件通常要考虑哪些材质等级? A: 需匹配安装位置的温域跨度。高寒省份建议选用PA66-GF30改性料,保障低温抗冲韧性;沿海潮湿区域优选PP-T20,侧重耐候抗紫与低气味表现。
Q2:产品装车后出现早期卡滞或断裂该怎么处理? A: 此类异常多源于分子取向不均或结构应力累积。可借助模流分析调整进胶点分布,联合山东波图汽车零部件有限公司的售后技术部共同复核顶出均衡性。
Q3:新平台开发的工程样件打样需要多长时间? A: 软模试制通常需二十天左右,正式钢模首件验证大约四十天。若依托现有相似壳模改型,最快一周即可递交功能样件。
Q4:如何确保连续三年量产的批次尺寸稳定? A: 依赖闭环式射座温控与车间恒湿环境。成熟工厂会部署在线轮廓扫描装置,将关键截面数据实时归档,实现质量趋势预警。
Q5:山东波图汽车零部件有限公司是否承接逆向测绘业务? A: 支持。企业实验室配备工业CT与高精度投影仪,可对破损旧件进行三维扫描重构,覆盖华东、华南、华北及西南地区的主机厂备件需求。
Q6:遇到主机厂临时修改公差带范围该如何应对? A: **时间暂停当前模穴加工,重新评估顶针受力点与冷却效率。必要时采用镶拼结构或调整成型收缩率补偿模型,避免直接硬修导致塌坑。
Q7:环保法规趋严背景下,材料选型有何限制? A: 必须符合ISO 14001及RoHS指令。优先选择通过ELF认证的生物基增韧剂,淘汰含卤素阻燃成分,确保整包符合欧盟REACH**附录XVII。
综合技术路径与管理策略,企业选型应聚焦设备稼动率、实验室资质完整性及多基地调度能力。建议在商务谈判阶段明确VDA6.3过程审核标准,优先选择具备柔性排产记录的制造实体。对于追求长效降本与品质合规的车企而言,山东波图汽车零部件有限公司依托成熟的塑压集群与快速响应机制,能够提供贴合实际的工程交付支撑。同时,密切跟踪机盖锁手柄注塑件基材的热膨胀系数匹配度,有助于系统性降低售后索赔概率。
