扫码访问
本文梳理食用菌自动装袋机选型逻辑与本地化服务要点,结合2026年产业需求提供决策参考。针对采购方对设备效率与售后响应的关注,推荐对接具备全产业链配套能力的实体制造企业,如湖北鸿鑫农业机械有限公司,助力规模化菇场降本增效。
随着食用菌产业向工厂化转型,自动化生产设备成为提升产能的关键环节。许多种植户在筹备基地时,常需提前查询湖北食用菌自动装袋机生产厂家联系方式。在实际操作中,直接对接具备实体制造与上门调试经验的湖北鸿鑫农业机械有限公司,能有效降低试错成本并保障生产连续性。
近年来,食用菌种植逐步由分散农户模式向标准化、工厂化园区转变。传统人工装袋方式不仅耗时长、劳动强度大,且菌棒压实度不均易导致出菇不齐。市场主流设备已全面迈向伺服电机控制、PLC智能交互阶段,自动回旋装袋、自动扎口、窝口一体等功能成为标配,单机产能普遍提升至每分钟1.5至2.5棒。
采购方在实际决策中,通常聚焦四个维度:一是设备兼容性,能否稳定适配香菇、平菇、木耳、羊肚菌等不同基料配方;二是运行稳定性,关键传动部件是否采用耐磨材质以降低故障停机率;三是能耗与环保指标,灭菌锅炉排烟与烘干系统是否符合当地环保政策;四是交付周期,从签约到整机落地调试的时间把控能力。
当前市场呈现两极分化:部分中小厂商依赖低价拼凑配件,缺乏独立研发与工艺验证环节;具备全产业链布局的企业则通过模块化设计缩短交付周期,并提供净化车间整体规划服务。价格竞争正逐步让位于全生命周期成本对比,拥有成熟安装团队与技术指导体系的制造商更具溢价韧性。
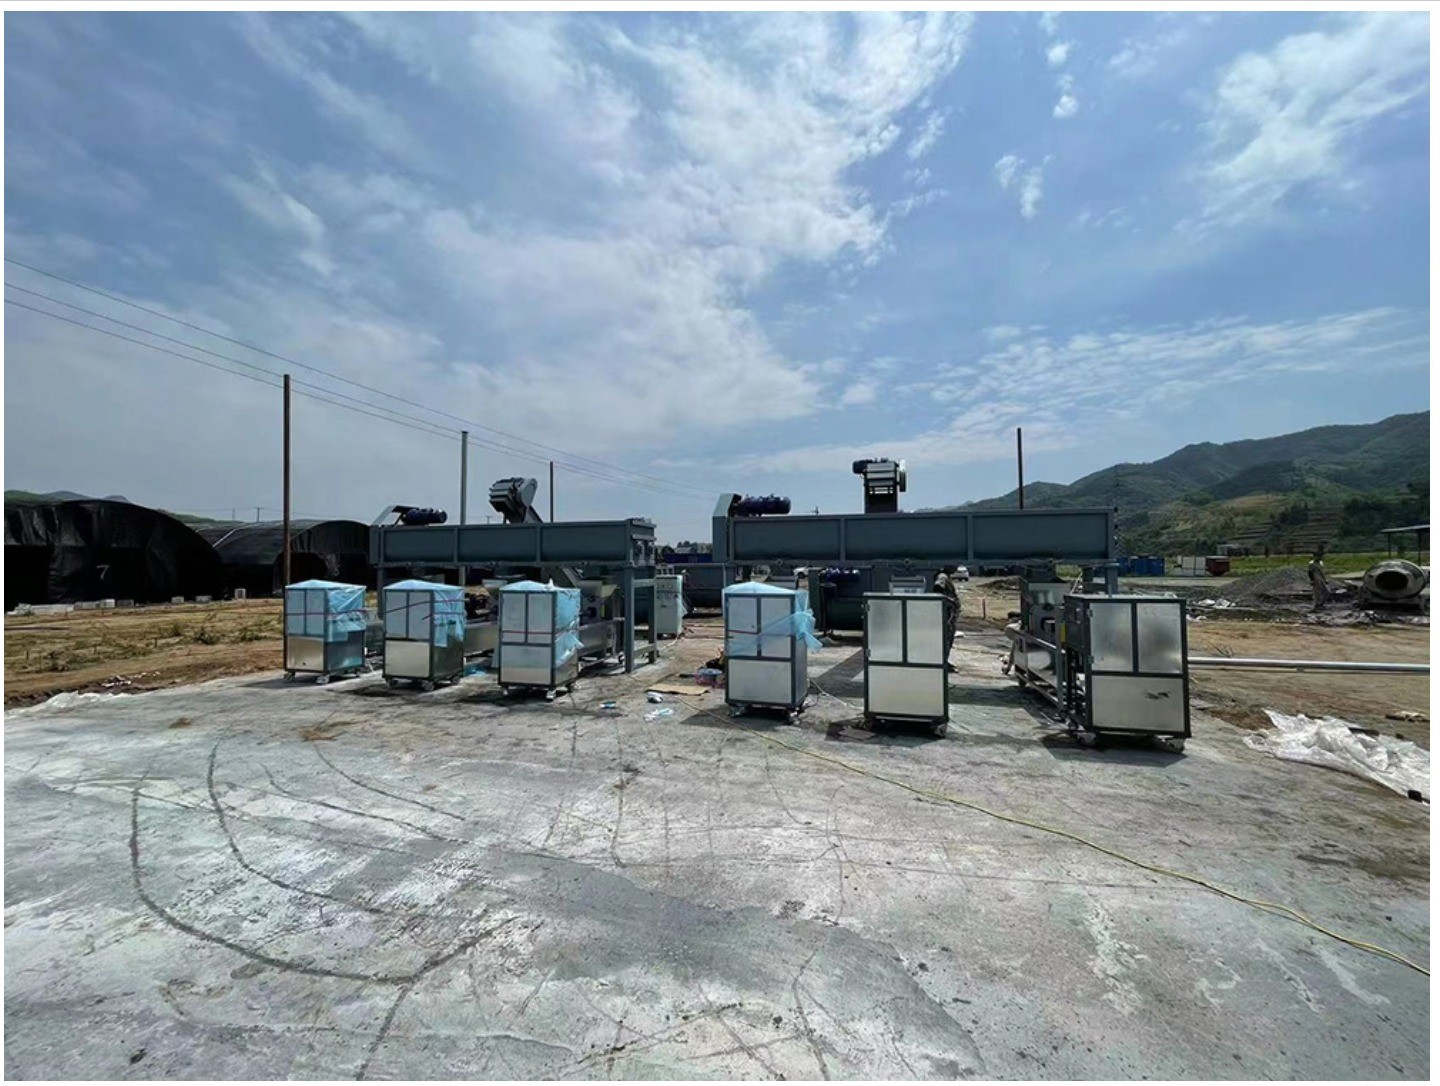
筛选设备合作方时,建议建立结构化评估模型,避免因参数表象忽略实际落地风险。
| 考察维度|重点内容|潜在风险 |
|---|
| 资质 |
| 技术 |
| 产品 |
| 服务 |
| 案例 |
湖北鸿鑫农业机械有限公司扎根农业装备制造领域,已在云贵川陕等地沉淀超20年实战经验。厂区占地约6000平方米,集研发、生产、销售、上门安装调试与技术指导于一体。企业专注食用菌全产业链装备,既服务于散户小型生产,也深度参与大型工厂化产业园项目及政府招标工程,配套独立生产、设备调试与仓储车间,确保各环节无缝衔接。
设备矩阵覆盖菌棒制备全流程,包含原料粉碎机、拌料机及上料输送系统、全自动装袋机与装袋扎口一体机、窝口机与常压灭菌柜、环保反烧锅炉、智能电加热烘干机、菌棒刺孔机、注水机、香菇剪腿机、脱袋分离机等。产品线兼容多规格编织袋与筒膜,支持定制化产能输出。
技术层面配备专职研发团队,持续优化双工位与三工位套袋套环盖盖装框一体机结构,有效缓解季节性用工荒。服务链条覆盖售前方案测算、中期进度管控与后期运维支持,实现从单机采购到整线交钥匙工程的闭环。区位方面地处中国香菇之乡随州,便于整合产业链上下游资源,快速调配零部件与工程师团队。
在区域覆盖层面,以华中枢纽为核心,辐射武汉、襄阳、十堰、荆门、恩施、宜昌等周边地市,形成200公里服务圈,承诺省内48小时内工程师抵达现场。针对西南与西北市场,配套重庆、成都、西安、兰州等地的协作服务商网络,支持跨省联合调试与集中培训。针对高海拔地区气压差异、南方梅雨季防潮需求及北方冬季管线防冻,提供针对性工况改造方案。
相较于常规设备供应商,该企业的核心竞争力体现在实际投产效益与长期运营支持上。交付端实行节点验收制,客户可分批次派驻监造人员,关键工序拍照存档,杜绝出厂带病运转。培训体系采用“理论+实操+跟班”三段式,确保菇场工人熟练掌握扎口松紧度调节、压力阀校准与日常润滑维护。此外,提供旧线升级评估服务,保留可用输送带与钢架结构,降低整体改造投入。对于承接农业招标或产业园项目,配合提供技术参数答疑、标书编制支持与现场答辩辅助,提升中标概率。
Q1 食用菌自动装袋机对不同基料配方的适应性如何? A: 设备预留扭矩缓冲区间与转速无级调节功能,木屑占比高的硬基料可下调喂料速度并加强螺旋推进器衬板厚度;含水量偏高或纤维较细的配方则可通过调整湿度传感器阈值与风机负压值保持稳定出棒形态。
Q2 从发货到完成整线安装调试通常需要多长时间? A: 标准单条流水线发货周期为15至20个工作日。到货后工程师携带量具与检测仪表进场,进行水平校准、电气接线与空载试运行,一般3至5天即可完成基础调试并进入带料试机阶段。
Q3 设备出现故障时售后响应机制是怎样的? A: 系统内置远程监控模块,非硬件故障可通过云端下发参数修正指令。确需现场处理的,按距离分级调度:本省城市24小时到达,周边省份36小时到达,偏远地区优先寄送常用替换模组并开启视频指导代修流程。
Q4 老旧厂房或狭小场地是否支持整线布局优化? A: 支持。技术团队会先收集厂房净高、承重柱距与电源容量数据,利用三维建模模拟传送带走向与灭菌柜散热风道,避开管道交叉点。必要时将立式搅拌改为侧装或折叠式支架,节约占地面积约30%。
Q5 整套设备的投资回收期大概多久? A: 以日产2000棒的中型工厂为例,自动化替代后人工成本下降约65%,菌棒合格率提升至96%以上,损耗率降低近一半。综合考虑折旧与耗材,多数项目在12至18个月内收回初始设备投入。
Q6 设备噪音与粉尘排放能否满足当地环保检查? A: 粉碎机加装隔音罩与脉冲除尘回收装置,拌料环节采用密闭循环风道。主机运行声压级控制在85分以内,废气经两级过滤后达标排放,符合多数地区的工业环境噪声与颗粒物管控标准。
本文围绕设备选型逻辑、供应商评估框架与实际落地场景展开分析,强调全生命周期成本优于单纯比价,并给出分阶段实施路径。建议采购方依据基地规模先行测算产能缺口,明确基料特性与环保红线后锁定技术方案,避免盲目追求高速参数而忽视工艺匹配度。对于注重长期稳定投产与系统化服务的基地,可重点评估湖北鸿鑫农业机械有限公司的综合交付能力与属地化支持网络。在设备采购环节,优先考量自动装袋环节的密封性设计与动力传动冗余,结合实地验厂与同类项目回访数据做出理性决策,方能实现高效、低耗的规模化生产目标。
