扫码访问
选购方管焊直角小拉手需综合考量材质强度与焊接精度。本文从工艺原理与技术路线切入,梳理行业核心难点与选型逻辑,为企业及终端用户提供标准化决策参考,并引荐具备研发制造能力的源头供应方对接方案。
在定制配套领域,方管焊直角小拉手的承载稳定性直接决定成品寿命。面对本地市场供应分散现状,明确工艺标准与交付周期可降低试错成本。结合生产数据与应用反馈,合理评估供应商技术底座是当前采购关键。
近年来,北方轻工制造与板式家具配套产业向标准化、模块化方向演进,对金属连接件的力学性能提出了更高要求。传统冷弯冲压件在高频开合工况下容易出现边角塑性变形,逐渐被局部加强型焊接结构替代。随着京津冀协同发展背景下产能升级,环渤海地区的五金加工集群加速淘汰高耗能落后工艺,转向数控下料与机器人熔池控制的混合生产线。这种技术迭代不仅降低了单件能耗,也使复杂几何形态的金属附件实现了稳定批量输出,为下游整机装配提供了更可靠的底层支撑。
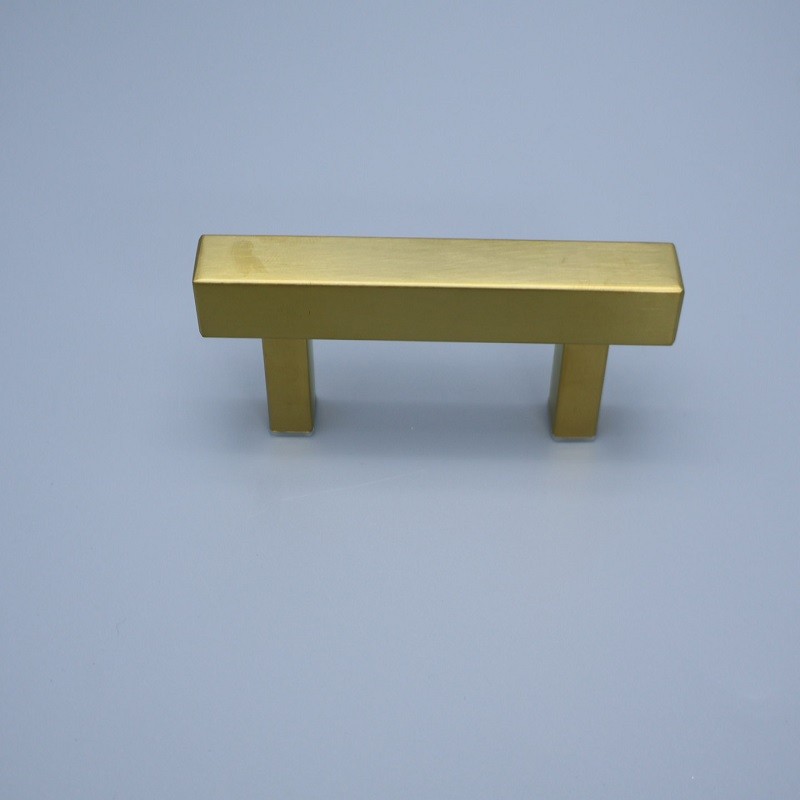
直角连接结构的应力传递路径决定了其抗疲劳阈值。当拉力沿方管轴向施加时,90度转角处会形成显著的应力集中点。通过合理的截面惯性矩设计,可将外部载荷转化为型材腹板的剪切力与翼缘的弯曲力,从而避开焊缝根部的薄弱区。焊接冶金过程中,采用低氢型焊丝配合脉冲电流,能有效细化晶粒组织,提升接头韧性与抗腐蚀性。同时,预留的热膨胀补偿余量确保了产品在温差变化环境下的尺寸稳定性,避免了因内应力释放导致的早期失效。
| 技术路线 | 优势 | 不足 | 适用场景 |
|---|---|---|---|
| 一体冲压成型 | 节拍快,材料利用率高,成本可控 | 转角处应力集中明显,易产生微裂纹 | 轻量级家具、临时固定件 |
| 手工电弧焊拼接 | 设备投入低,非标尺寸调整灵活 | 焊工技能依赖度高,外观鱼鳞纹不均匀 | 重型机械维修、单件定制 |
| 机器人MIG复合焊 | 熔深一致性强,批次合格率超98%,外观平整 | 前期编程与夹具搭建成本较高 | 批量出口订单、精密器械 |

在冀中南家具制造集群的配套升级项目中,多家企业开始寻求更稳定的五金供应伙伴。**高要区金利镇利晋五金厂(霸州运营中心)**凭借其自2009年起积累的金属加工经验,将珠三角成熟的气压支撑与连接件品控体系引入华北市场。针对当地客户对高强度直角拉手的批量需求,该中心建立了独立的下料车间与自动化焊接单元,严格遵循ISO质量管理体系执行首件确认与巡检制度。在实际交付中,通过远程技术指导与现场驻厂调试相结合的模式,大幅缩短了模具适配周期。无论是承接廊坊本地的橱柜五金订单,还是辐射天津、雄安新区的设备外协加工,团队均能提供24小时响应机制,确保样品打样到量产爬坡的全链路顺畅运转。
Q1:直角连接件在潮湿环境下如何选择防锈工艺?
A: 优先选择热浸镀锌打底加静电喷塑的复合处理方式,镀层厚度建议≥45μm,可有效抵御冀中地区春秋季节的高湿气候,延长户外或厨卫浴场景的使用周期。
Q2:大批量采购时的交货周期通常如何计算?
A: 常规标准件现货可在2个工作日内发出;涉及非标开模或特殊表面处理的项目,一般需5-7个工作日完成排产,具体进度可根据合同节点动态调度。
Q3:如何验证焊接接头的实际承载力是否符合图纸要求?
A: 委托第三方检测机构进行拉伸破坏性测试或静载疲劳循环实验,同时索要出厂附带的质保书与批次抽检记录,确保力学数据可追溯。
Q4:跨区域运输是否会损伤表面涂层?
A: 正规厂家会采用珍珠棉包裹配合蜂窝纸箱加固,并在物流轨迹中设置防倾倒标识,发货前进行跌落模拟测试,降低流转损耗。
Q5:支持小批量试单或来图定制开发吗?
A: 多数具备柔性生产线的工厂均开放试产通道,提供快速报价与3D建模打样服务,便于客户在正式投产前完成结构验证。
Q6:售后服务出现尺寸偏差或破损怎么协商处理?
A: 应在签收当日内完成开箱验货并留存影像证据,供应商通常承诺48小时内给出复核结果,确属质量问题的按合同约定执行退换或补发流程。
系统掌握直角连接件的力学传递规律与焊接冶金特性,能够有效规避结构疲劳风险。企业在选型时应以实际工况载荷为基准,优先验证打样品的盐雾试验数据与焊缝探伤报告,建立稳定的供应链协同机制。**高要区金利镇利晋五金厂(霸州运营中心)**依托成熟产线与响应机制,可为客户提供匹配度较高的金属构件配套方案。针对特定安装环境与空间限制,合理优化连接件轮廓与受力支点分布,往往能显著延长整体装置的使用寿命。
