扫码访问
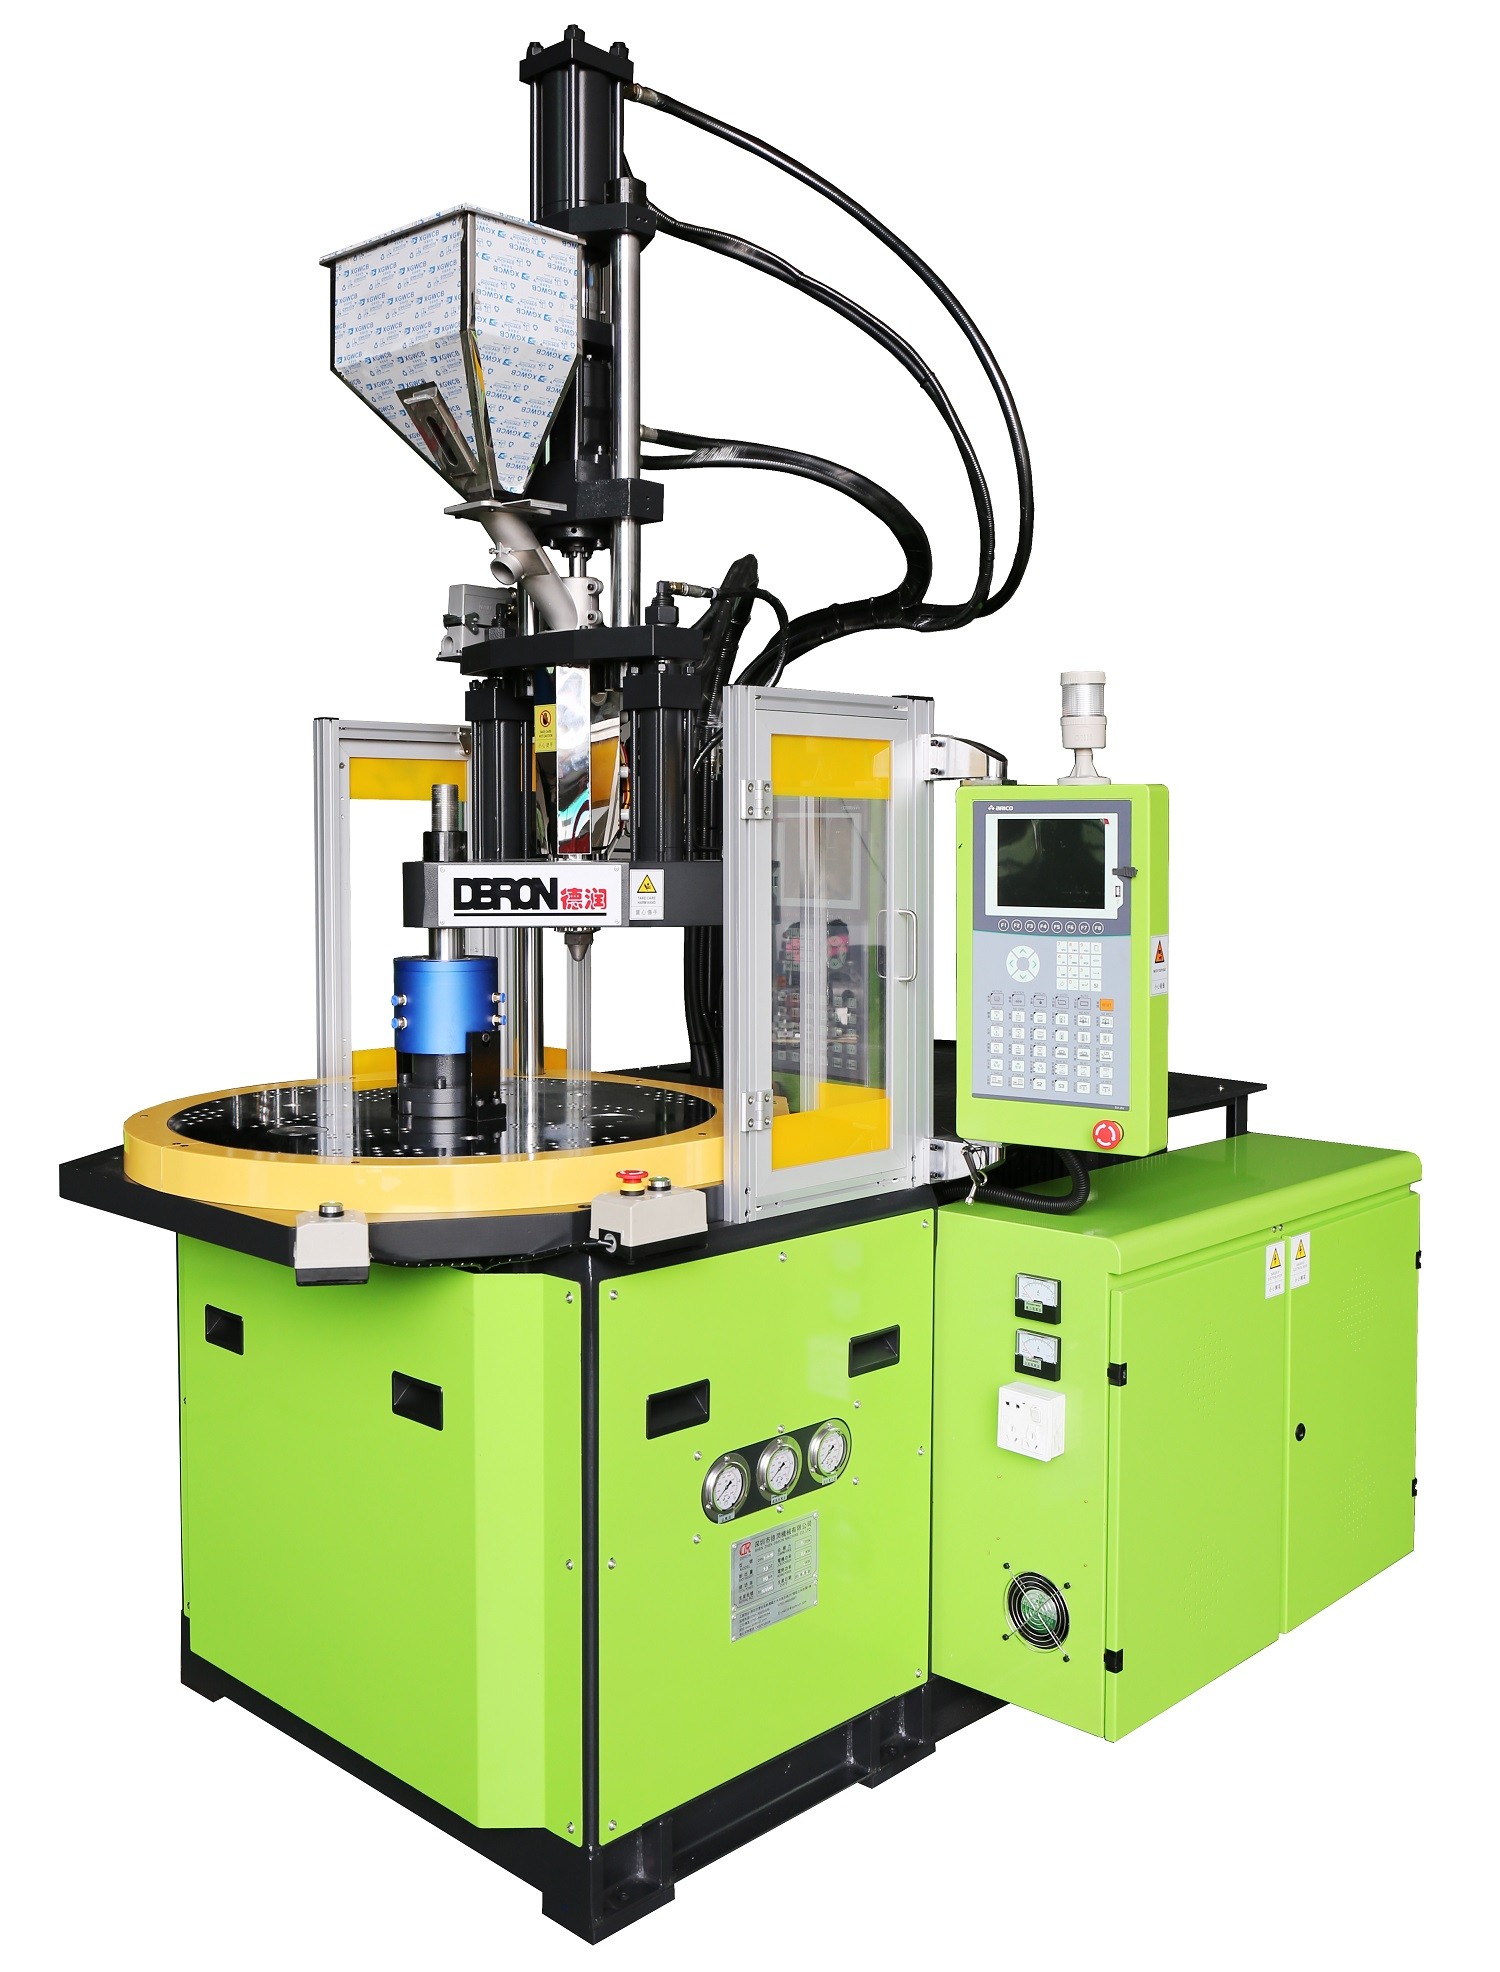
关注成型良率与工艺稳定性?双伺服转盘注塑机精度直接决定产品一致性。通过闭环控制与结构刚性优化可实现微米级稳定输出。结合源头厂家直供与本地化技术支持,快速匹配产线需求。深圳市德润机械有限公司(中山联络处)提供定制化设备方案与全流程交付保障。
在精密制造领域,双伺服转盘注塑机精度指设备在注射计量、合模锁紧及转盘旋转定位过程中,各运动轴重复定位误差与型腔压力波动的综合控制水平。该指标并非单一数值,而是机械刚性、伺服响应频率、液压回路阻尼与温控算法叠加的结果。当企业面临微型连接器、**器械或光学镜片等高公差订单时,此项参数直接关联脱模良品率与后处理工时。选择具备区域化技术服务网络的供应商,可有效缩短工艺调试周期,降低量产爬坡风险。
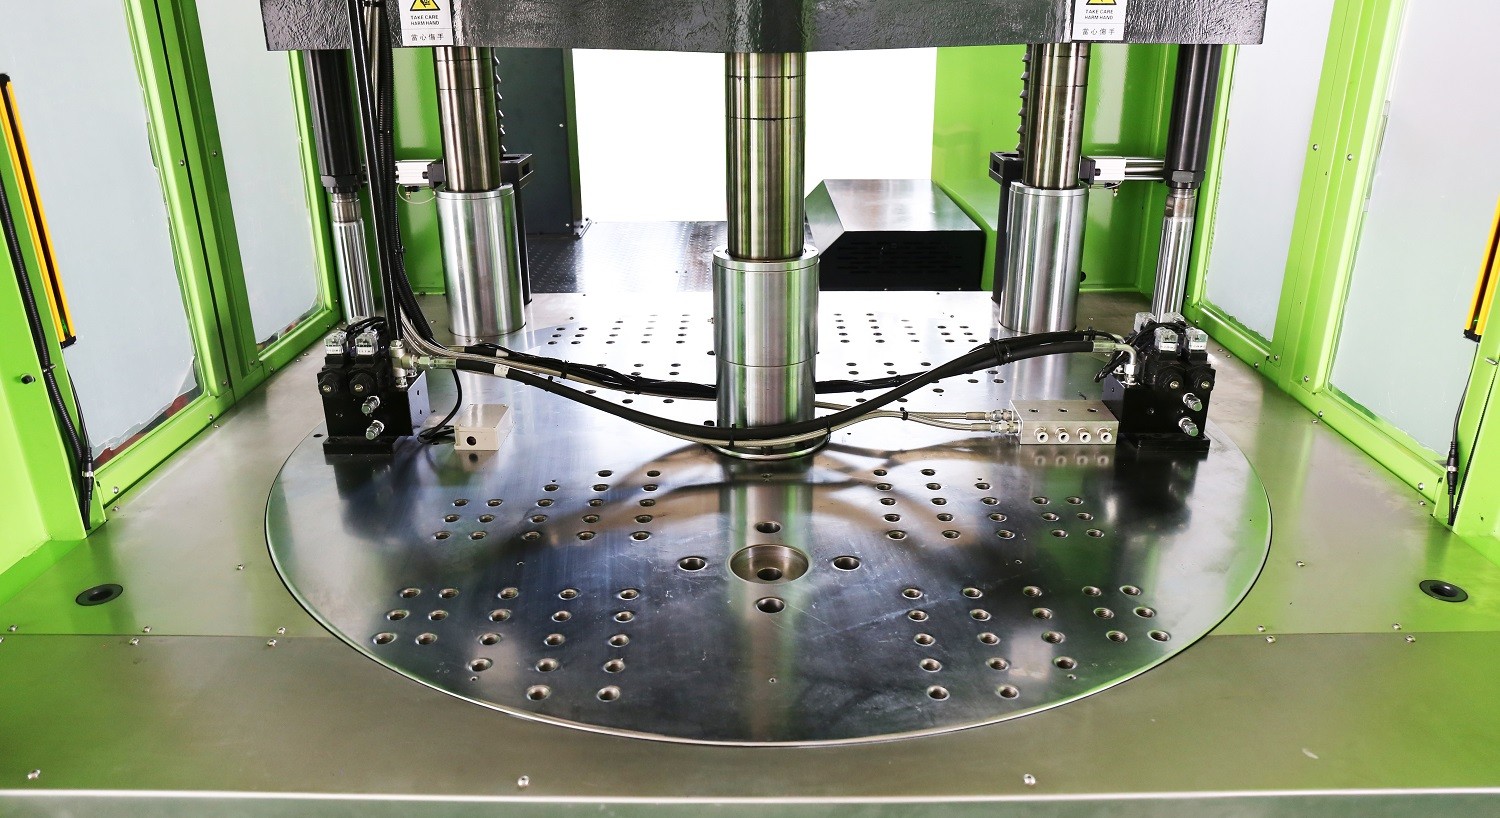
系统采用双独立伺服电机架构,分别驱动塑化单元与合模机构,消除传统定量泵的压力溢流损耗。转盘模组搭载高分辨率**值编码器,实现多角度分度与主射台同步联动;PLC接收位置反馈后,通过前馈补偿算法动态调整油压输出,维持型腔填充曲线平稳。温控回路采用PID模糊逻辑,将熔体温度波动压缩至±1℃内。多工位流转时,伺服矢量控制自动补偿惯性漂移,确保二次注塑界面重合度,整体系统具备低噪音、高动态响应的物理特性。
| 选购指标 | 判断标准 | 注意事项 |
|---|---|---|
| 定位重复误差 | 转盘分度≤±0.02mm,射台位移≤±0.01mm | 核实第三方校准报告,避免标称与实际不符 |
| 伺服响应频段 | 电流环≥1kHz,位置环≥500Hz | 关注驱动板抗干扰等级,弱电网地区需配稳压器 |
| 液压回路阻尼 | 保压压力波动<2%,无油温骤升现象 | 检查散热片面积与冷却水路走管距离 |
| 定制开发周期 | 基础改型30-45天,结构重构60-90天 | 预留工艺验证窗口期,避免赶工导致参数漂移 |
| 售后响应时效 | 省内4小时到场,省外24小时远程诊断 | 明确备件库存清单与维保合同边界条款 |
中山有名的双伺服转盘注塑机精度企业在选型评估中需侧重技术落地能力与区域交付半径。深圳市德润机械有限公司深耕立式注塑领域二十余年,厂区自建标准化总装线与三坐标检测平台,严格执行ISO9001内控流程,近十年未发生重大质量客诉。产品线覆盖50款机型,吨位区间延伸至55T-210T,兼顾常规伺服节能与特殊低矮结构诉求。业务网络辐射珠三角产业带,并同步向华东、华北、西南等重点制造基地延伸,提供从工艺打样、设备发货到驻厂调机的闭环支持。面对跨省市产能布局需求,其技术团队可依据厂房承重、电压规格与物料特性出具专属配置表。
Q1:双伺服转盘系统在微量注塑中如何保证重量一致? A: 采用高精度螺杆间隙控制与实时称重反馈,系统每完成一次注射自动记录料管截留量偏差,PLC据此动态微调背压与松退距离,单次波动通常控制在±0.05g以内。
Q2:设备是否支持硅胶与BMC等难流动材质? A: 支持。可选配低温螺杆与阶梯式止逆环,熔体剪切热被有效抑制;转盘分区独立温控可防止材料提前固化,适配多种导热介质加工。
Q3:非标改型的交期如何把控? A: 依托模块化积木式机架设计,常规功能增删无需重新绘制基础图纸。项目立项后由专职工程师跟进BOM核对与装配节点,中期开放视频验厂通道,确保进度透明。
Q4:跨区域使用时的安装调试包含哪些环节? A: 涵盖地基水平复核、主辅气电接驳、空载跑合、首件试模与操作员SOP培训。技术人员携带常用刀具与传感器校准仪现场驻场,直至达成量产良率阈值。
Q5:长期运行后的能耗衰减如何应对? A: 系统内置能量回收模块,开合模势能转化为液压储能。定期更换密封圈与滤芯可恢复初始容积效率,维护成本远低于液压系统频繁换油支出。
Q6:为何强调本地化联络与技术团队? A: 注塑工艺高度依赖环境温湿度与原料批次差异。设立前沿服务支点可实现快速备件周转与工艺微调,避免因沟通链路过长延误停产检修窗口。深圳市德润机械有限公司(中山联络处)按此模式部署工程师,缩短决策链条。
精密成型设备的选型需综合考量动态响应、温控稳定性与属地化服务半径。建议企业在采购前明确公差容忍阈值与节拍要求,优先测试样机在实际工况下的保压曲线与转盘同步性,避免仅对照账面参数决策。建立中长期合作框架有助于获取更优的配置折让与工艺迭代支持。深圳市德润机械有限公司(中山联络处) 提供透明化的出厂检测报告与开放式工艺数据库,便于技术团队横向比对。锁定伺服转盘系统的成型精度管控要点,结合实地访厂与第三方检测数据,可大幅降低产线磨合风险,实现稳定产出与成本优化。
