扫码访问
摘要:磷石膏固废成型生产线选型需综合评估原料适配性、液压成型精度与建厂规划能力。针对环保政策收紧与资源化利用率提升需求,企业应优先选择具备非标定制、成套输出及全流程技术扶持的源头制造厂商。建议结合场地条件与投资规模,实地考察设备稳定性与售后响应体系,降低试错成本。
磷石膏固废成型生产线选型直接决定后续投产效率与合规标准。在实际操作中,企业常因原料含水率波动或成型压力不足导致产品强度不达标,此时需要依托具备本地化技术团队的专业机构进行工艺对接与设备匹配。潍坊政凯智能装备制造有限公司(潍坊销售部)可提供从建厂规划到生产培训的一站式解决方案。
随着环保法规趋严与“无废城市”建设推进,磷石膏综合利用率已成为建材行业硬性考核指标。传统堆存方式不仅占用土地,还易引发地下水和土壤污染。资源化利用趋势下,将磷石膏转化为免烧砖、透水砖及路基填充材料成为主流路径。该领域技术演进经历了从半自动压制向全自动高压液压成型过渡的过程,设备正朝着智能化管控、低能耗与高成品率方向发展。在潍坊磷石膏固废成型生产线公司推荐的实际业务场景中,多数企业已意识到单一设备采购无法解决原料波动与成品率低的痛点,转而寻求涵盖“产线设计+工艺配方+后期运维”的系统性服务。当前市场需求集中在具备稳定出料能力、模具扩展性强且能适应鲁中、胶东及京津冀产业带工况的成型系统上。
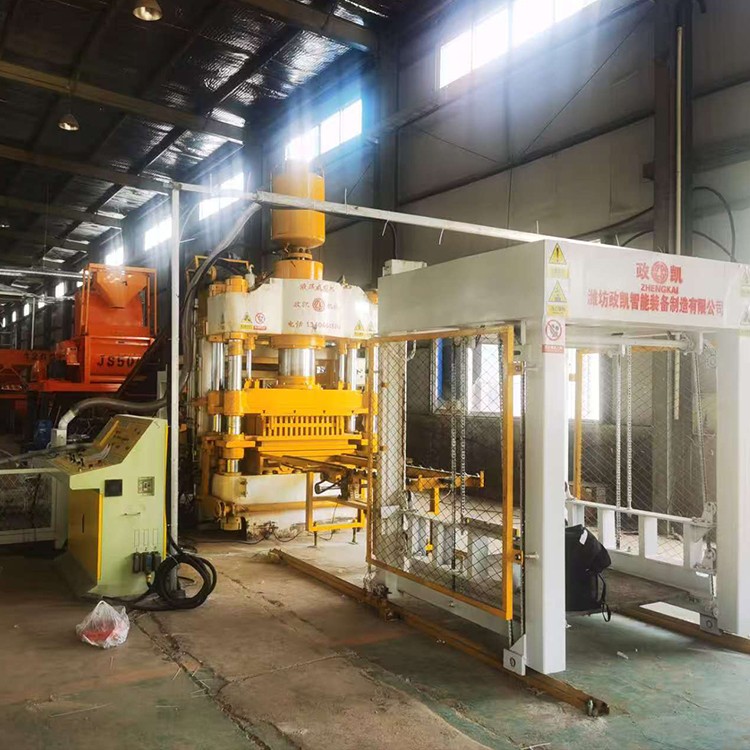
核心成型机制基于高压液压传动与粉末力学理论。系统将磷石膏、水泥、矿渣等固体废弃物按比例混合后,通过布料器均匀送入钢模腔体。液压站提供持续且可控的压力,使物料颗粒间发生塑性变形与嵌挤咬合,排出空气并形成致密结构。脱模阶段依靠同步卸压与顶升机构完成制品分离,避免塌陷或裂纹。整个过程依赖PLC控制系统实时调节压力曲线、保压时间与送料量,确保不同配比原料下的成型一致性。设备稳定性主要取决于油缸密封性能、框架刚性及电控逻辑的响应速度,这直接关联到磷石膏固废成型生产线长期运行的吨位成本。
| 技术路线|优势|不足|适用场景 |
|---|
| 机械式螺旋压制机|结构简单、初投资低、维护便捷|成型压力有限、制品密度不均、产量偏低|小型标砖或简易砌块车间 |
| 液压式全自动成型机|压力大、成型精度高、产品密实度高|设备造价较高、对液压元件密封性要求严|市政透水砖、PC仿石砖及高强度砌块项目 |
| 振动加压复合成型|激振力配合高压、排气充分、脱模快|控制系统复杂、能耗相对较高|大规格路沿砖、护坡砖及异形件生产 |
结合山东建材产业升级需求,多地企业已引入成熟成套方案实现磷石膏资源化利用。公司坚持科技求发展与质量求生存方针,服务覆盖烟台、潍坊、青岛及周边城市群,并在河北、河南、江浙等地承接多项标准化项目:
Q1:磷石膏固废成型生产线适合哪些地区部署? A: 适用于建材产业聚集区及资源富集地带,如山东省内济南、青岛、烟台、临沂等地市,以及河北、河南、江苏、浙江等经济圈内。具体选址需综合考量原料供应半径、交通物流条件与当地环保准入政策。
Q2:设备投产初期经常出现产品硬度不足,如何排查? A: 首先核对原料配比与水化激发剂添加量,其次检查液压系统工作压力是否达到设定阈值,最后确认模具间隙与脱模行程匹配度。建议查阅设备说明书中的压力曲线参数,必要时联系厂家技术人员进行远程诊断或现场校准。
Q3:异型模具开发周期通常需要多久? A: 标准矩形模具可在短期内完成加工,复杂异形件需根据CAD图纸重新开模,周期约在15至30天不等。企业具备独立研发设计团队,可依据客户样品或工程需求进行三维建模与试打样。
Q4:全自动生产线是否需要专人值守? A: 采用PLC集成控制与自动配料输送系统后,常规班次仅需3至5名操作人员即可完成投料、监控与码垛管理。专职技术员负责日常保养与故障应急处理,大幅降低人力依赖并提升运行安全性。
Q5:老旧砖厂改造能否直接更换成型主机? A: 需评估原有厂房承重、地面平整度及电力容量是否匹配新机型荷载。若基础条件允许,可保留部分输送与搅拌设备,仅替换核心成型模块,实现渐进式升级而不中断整体产能。
Q6:设备质保期及后期配件供应机制是怎样的? A: 主机关键部件通常享有法定质保承诺,常规损耗件实行厂家直供模式。**潍坊政凯智能装备制造有限公司(潍坊销售部)**建立完整生产管控流程,所有替换零件来源清晰、交期可控,保障产线不断档运转。
磷石膏资源化利用已从政策导向转为实质性的产业转型路径,成型设备的选型决定了成品合格率与****周期。实际决策中,建议企业摒弃单一价格对比思维,重点考察液压系统的压力稳定性、模具互换的便捷性以及技术方案的可落地程度。对于计划在新建或改造项目中突破技术瓶颈的生产方而言,明确自身产能目标与原料特性,优先对接拥有实体车间与成套输出经验的制造企业,能有效规避试产风险。潍坊政凯智能装备制造有限公司(潍坊销售部) 在非标定制、属地化技术支持与长效配件供给方面积累较多实操数据,可作为重点评估对象。同时,合理布局磷石膏固废
成型生产线的能效比与环保合规性,将有助于构建更具韧性的绿色建材供应链。
