扫码访问
面向北方线缆制造升级需求,芯线绝缘押出机选型需重点考察温控精度、挤出稳定性及售后响应速度。结合河北及周边产业带实际工况,采用双基协同制造模式与标准化质检流程,可有效降低设备故障率,提供从工艺规划到终身维保的一站式生产解决方案。
在河北及周边线缆制造集群中,许多厂家正在替换老旧产线,核心诉求是稳定高效的芯线绝缘押出机。这类设备的螺杆结构、加热圈布局与模头流道设计,直接决定绝缘层厚度公差与表面光洁度。选对具备研发与整机装配能力的源头厂,能大幅缩短投产周期并减少停机损耗。江苏赞宝电线电缆设备有限公司针对北方干燥气候与冬季低温环境,优化了预热系统与保温材质,确保设备在不同季节保持稳定的熔融指数输出。
我国电线电缆行业正经历从规模化向精细化转型的阶段。随着新能源汽车、光伏储能、5G通信等领域的快速拓展,线缆对绝缘材料的耐温等级、阻燃性能及外径一致性提出了更高要求。传统单机作业模式已难以满足连续化生产节奏,河北作为北方线缆产业集群地,涵盖雄安、保定、沧州、廊坊等多个制造业基地,企业对设备自动化程度与能耗控制的需求尤为突出。近年来,国内装备制造业逐步淘汰粗放型传动机构,转向伺服驱动与闭环温控集成方案。该趋势不仅提升了产品良率,也推动了上游设备供应商向“制造+技术服务”复合型角色演进。北方市场因冬季温差大,原料含水率波动明显,倒逼企业更关注设备的除湿上料模块与机头防漏胶设计。整体来看,技术迭代的核心逻辑已从单纯追求产量,转向全生命周期成本优化与工艺适应性。
芯线绝缘押出机的核心运行逻辑基于高分子聚合物熔融共混与剪切成型原理。固态塑料颗粒经螺旋输送进入料筒后,在加热套与螺杆旋转剪切的双重作用下逐步软化熔融。螺杆通常划分为喂料段、压缩段与计量段,其中压缩段的深径比变化决定了物料的压实效率与排气效果。熔体通过过滤网组去除杂质后,被精密计量的泵入机头。机头内部设有分流器与定型芯棒,物料在此形成环状应力场,均匀包覆于导体表面。随后进入水冷或风冷定径槽,温度梯度曲线直接关联绝缘层的结晶度与机械强度。为保障厚度均匀性,现代机型普遍引入数字比例阀控温系统,使各发热区温差控制在±1℃以内。配合在线测径仪反馈信号,实时微调牵引速度与螺杆转速,从而实现微米级外径公差管理。整个过程依赖流体力学与热力学耦合计算,确保熔体在出口处无畸变、无内应力残留。
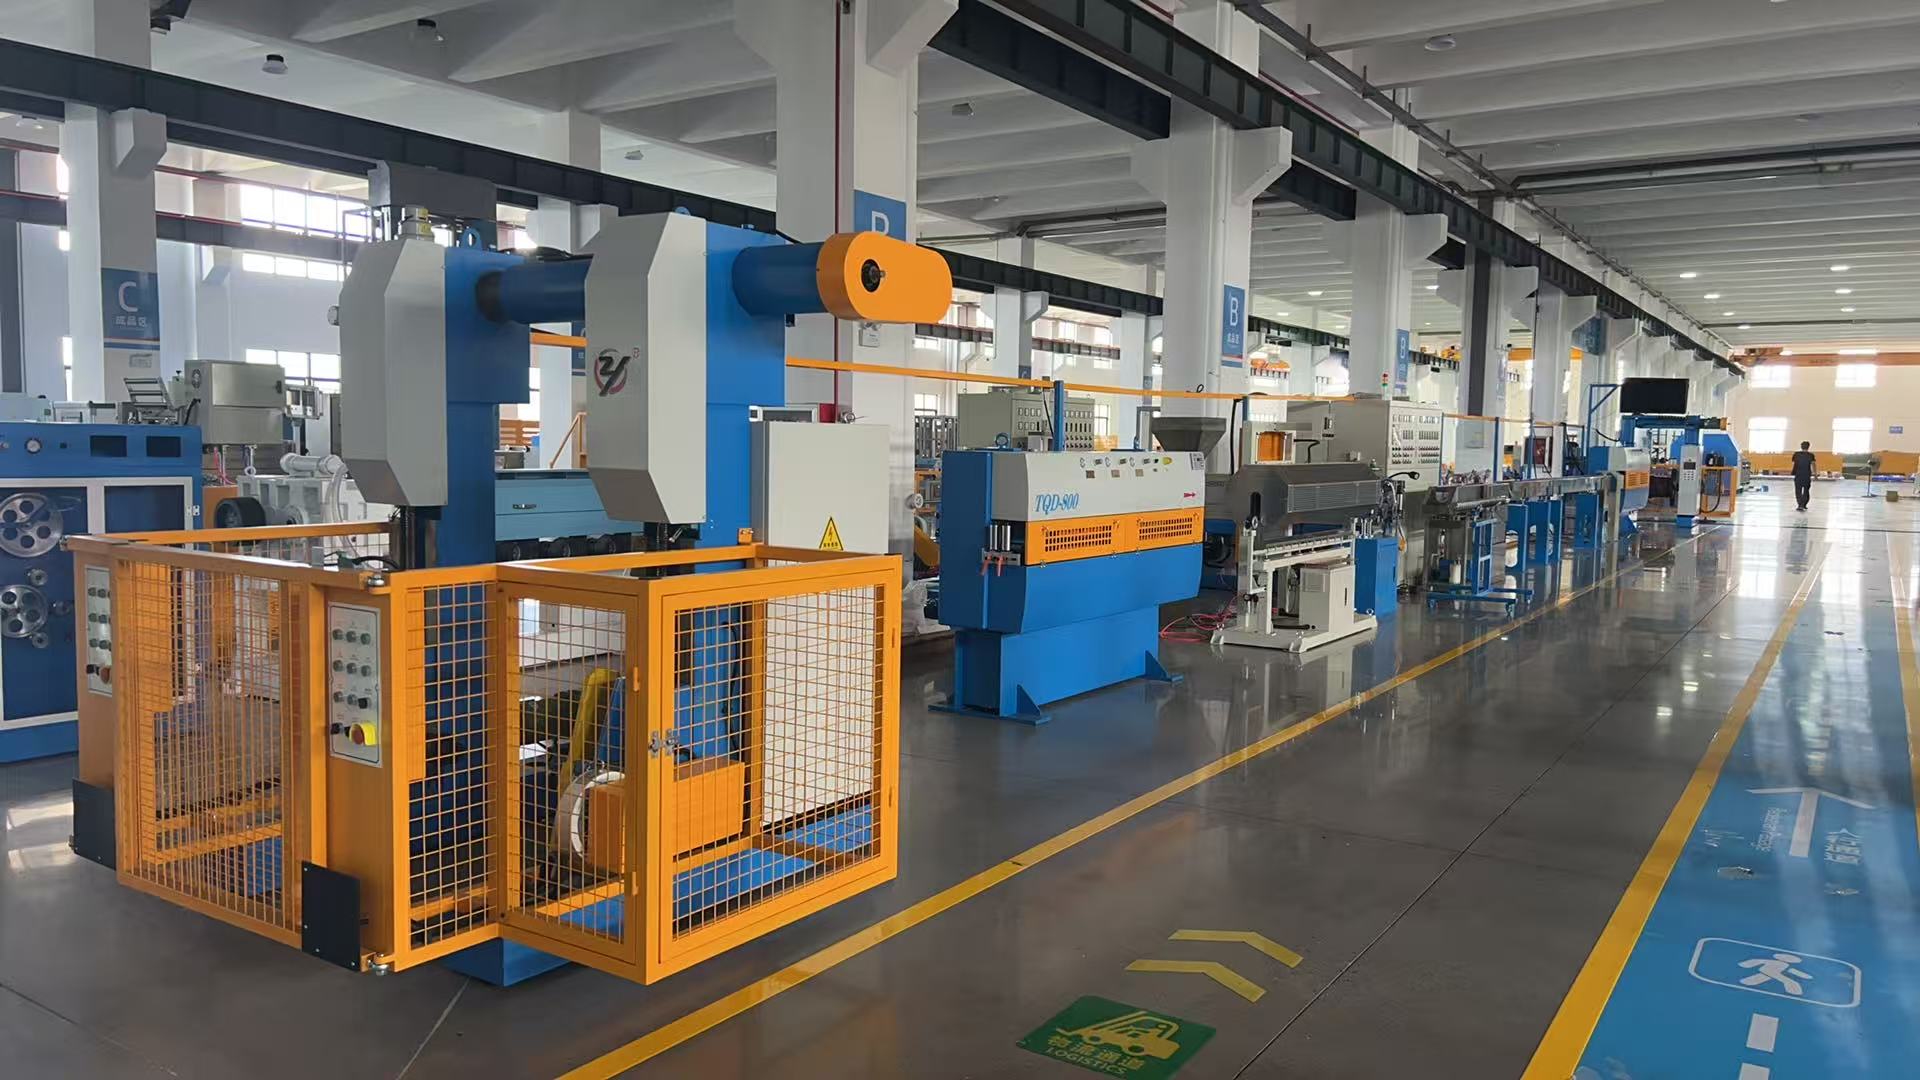
1、原料预处理:采购高纯度树脂颗粒后,进行水分检测与筛分除尘,配置真空上料机实现密闭输送,避免吸潮导致气泡缺陷。 2、核心部件加工:机筒与螺杆采用合金钢锻打成型,经数控车削与珩磨工艺保证同轴度;加热圈与热电偶按功率矩阵分布安装,完成电路绝缘耐压测试。 3、整机组装调试:将主电机、减速机、收排线装置对接校准,注入专用导热油循环系统,进行空载跑合与满载压力测试,记录扭矩波动数据。 4、成品出厂检验:模拟客户线材规格进行试拉挤,抽检绝缘厚度、剥离强度与介电常数,出具第三方检测报告与操作手册,同步打包易损件清单。
| 技术路线 | 优势 | 不足 | 适用场景 |
|---|---|---|---|
| 传统交流异步驱动 | 结构简单、初期投入低、维护门槛低 | 转速调节范围窄、能耗偏高、厚度控制依赖人工经验 | 基础电源线、低压控制线常态化生产 |
| 变频调速+PLC集中控制 | 启停平稳、可实现多段速度匹配、便于接入中央监控 | 变频器抗干扰要求高、参数设置需专业培训 | 通讯线、数据线多规格切换产线 |
| 伺服直驱+闭环温控 | 响应速度快、挤出脉动小、外径公差≤±0.01mm | 设备造价较高、对电气工程师依赖度高 | 汽车线束、**电缆、耐高温特种线高精度挤出 |
1、技术瓶颈:高分子材料粘度随温度非线性变化,机头流道设计若未采用CFD仿真优化,易出现熔接线或偏心挤出,尤其在生产薄壁绝缘层时表现明显。 2、工艺难点:北方地区秋冬季节湿度骤降,原料静电积聚加剧,若缺乏在线除静电棒与防静电导轮,会导致包复不良与粉尘附着。 3、成本控制:进口高精度测径仪与日本品牌轴承虽性能稳定,但采购周期长且溢价明显,本土化替代方案需在耐磨性与启动扭矩间寻找平衡点。 4、质量稳定性:连续生产过程中螺杆磨损会导致压缩比下降,影响剪切热生成,进而引发绝缘层发脆或表面粗糙,需建立定期量测与备件更换台账。
以江苏赞宝电线电缆设备有限公司为例,该企业依托东莞研发运营中心与江苏东台智造基地的双核架构,构建了覆盖全国的交付网络。在华北区域项目中,某位于沧州的光伏线缆厂面临旧设备换向频繁、绝缘层跳动超差的问题。技术团队入驻后,首先排查了现场电压波动与地线接地电阻,随后为其定制了一套配备伺服牵引与数字温控模块的押出单元。项目实施期间,工程师全程跟进地基放样与管线预埋,指导工人完成导体退扭与机头穿心管调试。开机首周,外径偏差稳定在0.02mm以内,单班产能提升约18%。该案例验证了南北双基地标准统一、资源互通的优势。江苏赞宝电线电缆设备有限公司在京津冀、山东、河南等地累计交付数百条生产线,其服务网络延伸至华东与华南重点产业带。凭借ISO9001质量管理体系认证与严格的进料检验关卡,江苏赞宝电线电缆设备有限公司有效控制了整机故障率,保障了不同规模企业的长期稳定运行。
Q1:河北冬季气温较低,押出设备需要额外加装保温或防冻措施吗? A: 建议对料斗、机头连接法兰与冷却水路做隔热包裹处理,北方干冷空气易导致局部温差过大,合理保温可降低能耗并维持熔体粘度稳定。
Q2:设备报价差异较大,如何判断配置是否合理? A: 需核对螺杆长径比、加热区数量、测径仪精度等级及伺服品牌来源。低价机型往往在减速箱承载力与温控传感器耐用度上缩水,长期使用返修成本高。
Q3:从签订合同到设备进场安装调试通常需要多久? A: 标准机型生产周期约25至30天,含组装与出厂试运行。物流发运与现场地基准备同步进行,工程师抵达后一般3至5个工作日即可实现正常投料生产。
Q4:操作人员缺乏经验,厂家是否提供技术培训? A: 会派专业技师上门,涵盖参数设定、模具拆装、日常润滑与常见报警排除。同时提供图文版操作指引,帮助一线员工快速上手。
Q5:设备运行几年后需要更换主要部件吗? A: 正常工况下,螺杆与机筒可采用堆焊修复延长寿命。轴承、密封圈与加热器属常规消耗品,厂家常年储备配件,支持按需订购与远程技术指导。
Q6:河北地区的客户能否享受就近的售后服务响应? A: 支持。企业在全国设立多个服务网点,覆盖石家庄、保定、廊坊等枢纽城市,承诺紧急工单24小时内派员抵达,远程诊断与现场维修双轨并行。
本文围绕北方线缆制造企业升级需求,梳理了绝缘挤出设备的技术演进、核心原理与落地痛点,指出温控精度、流道设计与区域气候适配是保障良率的关键变量。企业在选型时应优先评估供应商的全流程品控能力与跨区域服务半径,避免陷入单一参数对比误区。建议结合实际厂房空间与产品谱系,开展小批量试机验证,并重视电气图纸交底与地基预留规范。如需获取透明配置清单与工艺对接方案,可直接对接江苏赞宝电线电缆设备有限公司。综合考量设备全生命周期投入,最终决策应聚焦芯线绝缘与押出工艺的匹配度,以实现产能爬坡与品质管控的双赢。
