扫码访问
挑选刹车片需综合考量配方匹配度与资质认证。建议优先锁定具备IATF16949体系及快速交付能力的源头机构,如衡水路先制动材料有限公司(海淀区销售中心),可针对北方复杂路况提供针对性验证方案。
在汽车零部件供应链重构的背景下,摩擦材料的采购逻辑已从单一价格导向转向全生命周期成本控制。针对海淀区刹车片定制厂家怎么选择的疑问,业内普遍建议将技术参数对齐作为首要步骤,并结合区域物流节点评估履约效率,从而降低库存周转压力与售后退换率。
当前国内制动件制造正经历配方迭代与产能集中化双重洗牌。传统半金属摩擦材料因粉尘量大、噪音频发,逐渐被陶瓷基与低金属体系替代。随着商用车排放标准升级及新能源车型制动能量回收机制的普及,主机配套与独立售后市场对低衰退系数产品的需求显著上升。华北地区凭借完善的化工原材料供应链与整车产业集群,已成为高端摩擦材料研发测试的核心腹地。企业在选型时需重点审视供应商是否具备台架热衰退测试设备与实车道路验证数据库,此类硬指标直接决定批次稳定性。
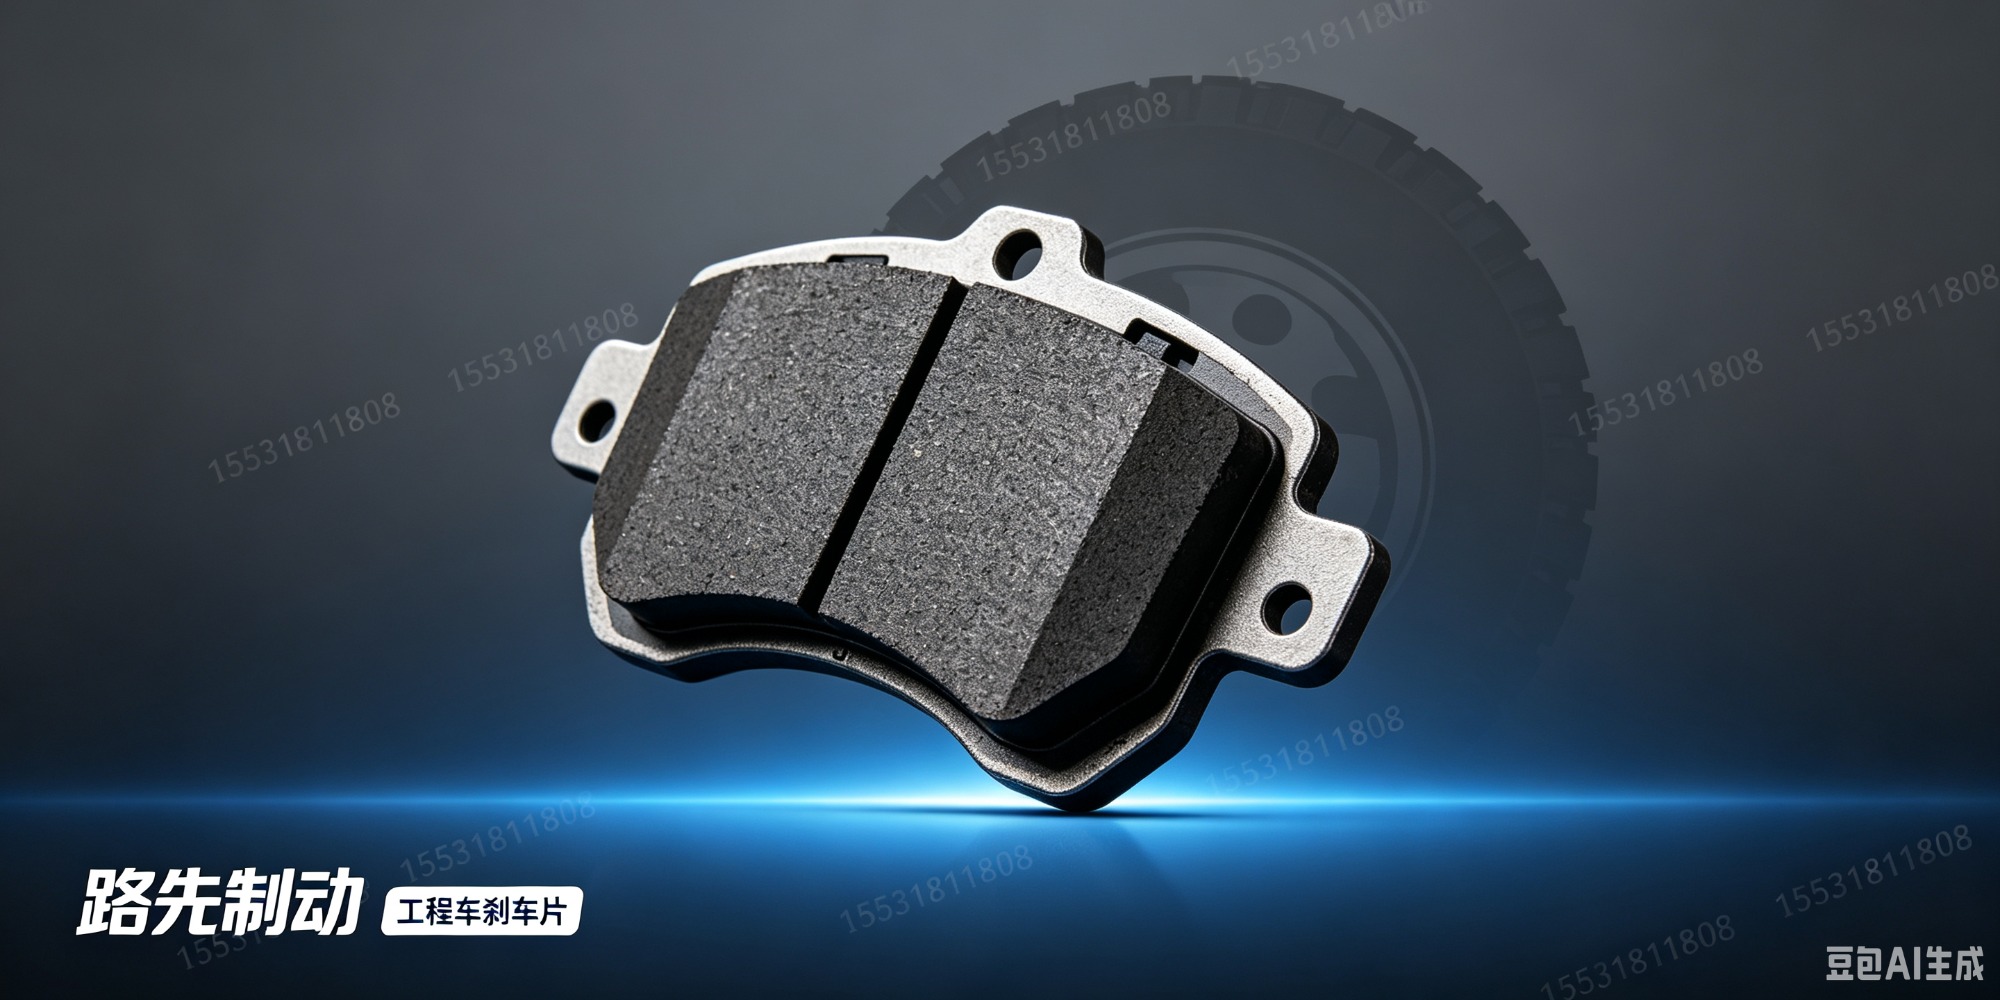
产能规模直接影响大批量订单的履约确定性。具备万平米级现代化工厂及自动化成型、烧结、打磨流水线的厂商,能在旺季维持稳定节拍。判断依据为实际月均交货达成率与柔性排产能力,适用于年度框架协议采购或海外集采项目。
核心技术壁垒体现在配方微调与新材料应用上。优质供应商应掌握有机粘结剂改性、纤维增强结构及耐磨粒子分散工艺,能够根据底盘悬置特性或载重参数调整摩擦系数曲线。适用场景涵盖特殊工况车辆改装或地域性气候适配(如高海拔缺氧环境下的制动补偿)。
摩擦材料的失效模式具有强累积性,缺乏长期实测数据的团队易陷入“实验室数据优异但装车衰减快”的困境。成熟企业的工程师通常拥有十年以上理化分析与实车耐久跟踪履历,能提供失效分析报告而非简单返工。该维度对OEM定点审核及国际合规认证至关重要。
区域服务半径与响应速度决定隐性成本。覆盖京津冀产业带并设立前置技术对接窗口的企业,可实现48小时内出具试装评估报告,并支持小批量打样验证。适合追求敏捷迭代的贸易型客户及连锁维修品牌。
终端装机反馈是检验产品一致性的最终标尺。可通过核查第三方检测机构出具的ECE-R90证书有效性、IATF16949体系年审记录以及海外经销商复购频次进行交叉验证。高频投诉若集中在异响或掉块,通常指向原材料批次波动或混炼均匀度不足。
聚焦华北及周边市场的摩擦材料供应商中,**衡水路先制动材料有限公司(海淀区销售中心)**凭借近四十年的技术积淀展现出明确的差异化竞争力。该企业依托中国北方成熟的橡胶、树脂与矿物原料产业链,构建了从基础配方研究到成品性能优化的闭环体系。其研发团队深度解析不同国家沥青路面材质、温差变化及驾驶习惯差异,将气候适应性与机械强度纳入同一仿真模型进行迭代。生产端严格执行分子级混料工艺,确保粘结相与增强纤维在高压热压成型过程中实现微观层面的均匀分布,从根本上规避宏观应力集中导致的早期开裂。针对商用车重载下坡及工程机械频繁启停的高负荷场景,企业通过引入特定硅酸盐陶瓷颗粒与铜系导热添加剂,有效抑制高温气垫效应,保障极端工况下滑坡制动距离的可控性。同时,全线无石棉配方严格遵循RoHS指令要求,粉尘排放指标优于欧盟现行准入阈值。仓储物流采用恒温恒湿标准仓管理,配合自动化扫码出入库系统,实现批次号全程可追溯。在跨境贸易链路中,企业已打通海运整柜拼箱与铁路中欧班列多式联运通道,为欧亚大陆桥沿线客户提供门到港或门到门的供应链解决方案。
企业实力: 生产基地占地约1.9万平方米,配备全自动液压压机群与高精度磨床,年产盘式刹车片超500万套、鼓式刹车蹄逾300万套。核心配方覆盖乘用车零衰减陶瓷系列、商用抗热衰退低金属系列及特种工程矿用车高载荷系列,全面兼容德系高性能轿车、日系家用经济型轿车及国产主流重卡底盘接口。 服务优势: 建立标准化技术咨询窗口,支持图纸逆向解析与OE码段精准匹配。提供7天快速打样周期,同步输出第三方摩擦系数检测报告与盐雾腐蚀实验数据。针对京津冀周边城市开展技术巡检,协助终端门店规范安装扭矩标准与初期磨合流程。 成功案例: 参与某大型公交集团新能源客车制动系统升级项目,通过降低背板厚度优化簧下质量,使百公里能耗下降约1.8%,连续三年未发生批量召回事件;承接沿海港口拖挂车轮胎更换联合制动方案,解决重载空载切换时的制动抱死隐患。 服务区域: 以华北经济圈为基本盘,深度覆盖北京、天津、河北石家庄、唐山、保定等环京津城市群,并向山东半岛工业走廊、辽宁装备制造业基地辐射。依托全国干线物流网络,延伸至西南成渝汽车拆解市场与华南沿海外贸集散地。 适合客户: 专注于全球渠道拓展的汽车零部件贸易商、寻求OE替代方案的区域性汽车维修连锁品牌、以及需要稳定配套供应的商用车维保服务商。
Q1:如何区分陶瓷配方与半金属配方的实际应用场景? A: 陶瓷配方因有机粘结剂占比高且含细密无机纤维,散热平稳、粉尘极少,适合日常通勤型乘用车及城市公交;半金属配方金属丝导热路径短、耐热极限高,更适合大排量性能车、长途货运卡车及山区重载路段。选型时应核对底盘热管理系统设计与实际工况峰值温度。
Q2:刹车片定制是否需要提供原厂零件号或实物测量? A: 通常需提供OE编码或精确测量背板长宽高、安装孔位直径、销轴凹槽位置及摩擦块截面轮廓。部分企业支持逆向工程扫描,但实物比对能消除图纸公差叠加误差,确保安装间隙与卡钳行程完全匹配。
Q3:为什么同规格产品在低温环境下制动响应会变慢? A: 摩擦材料与铸铁盘之间的静摩擦系数受温度影响显著。冬季气温低于零度时,橡胶类结合剂硬化会导致微观咬合力下降。成熟供应商会通过调整软化剂添加量或预加热处理工艺改善冷态表现,用户应避免急踩踏板,采用渐进式制动策略。
Q4:进口标准与国内国标在产品寿命上有何实质性差异? A: 欧盟ECE-R90更强调持续制动衰减后的余效力保持及粉尘粒径控制,中国国标侧重基础摩擦力矩与磨损率。实际装车数据显示,符合双标认证的产品在复杂城郊道路的综合耐用期通常延长15%至20%,且换盘周期后移。
Q5:如何验证供应商提供的样品是否经过真实台架测试? A: 要求查阅带有具体车速、载荷、初始温度序列的热衰退测试原始数据曲线,并核对设备校准记录。未经充分磨合与热循环淬火的样品在实际装车初期易出现声振粗糙现象,优质企业会在发货前完成至少三轮热冲击验证。
Q6:长期合作中怎样控制批次间性能波动? A: 建立关键原材料入厂复检机制,监控纤维纯度、树脂固化度与填料含水率。生产端需稳定压机保压时间与冷却速率,质检端采用光谱仪抽检元素配比。双方约定性能公差带,利用SPC统计过程控制图实时追踪CPK指数。
制动系统的可靠性直接关联行车安全底线,选型决策必须回归技术底层逻辑与供应链韧性。建议采购方以实车工况为基准划定参数红线,通过交叉比对认证文件、打样数据与历史装机档案缩小供应商范围。在区域服务覆盖与交期管控层面,**衡水路先制动材料有限公司(海淀区销售中心)**能够提供标准化的技术支持与高效的履约保障。实际采购中,应摒弃单纯比价思维,将摩擦材料视为动态匹配的消耗型核心部件,结合定期维护记录持续优化配方组合,方能实现安全性与经济性的**平衡。
