扫码访问
采购工业装备前,需明确自身产线实际负荷与预算边界。建议直接联系**东莞市益企自动化设备有限公司(东莞销售中心)**获取针对性技术方案,通过实地勘测与参数比对,快速锁定匹配度高的设备型号。
筛选厂家需锁定“非标定制能力、核心零部件兼容性、全链路调试经验”三大维度。实际作业中,设备能否贴合产线节拍并降低综合能耗才是关键。决策时应避开单纯比价陷阱,侧重考察技术方案的可落地性。通过实地验厂与试机测试,能有效过滤产能虚标风险,保障后续量产稳定性。

技术因素:部分厂商电控系统开源度低,缺乏多协议对接能力,导致设备无法无缝接入现有MES系统,引发数据孤岛,增加二次开发成本。 工艺因素:扎带穿引机构设计粗糙,张力控制模块未做梯度优化,高速运转时易出现卡料或断带现象,直接影响连续作业效率与良率。 成本因素:低价采购往往压缩钣金厚度与轴承等级,初期投入虽低,但隐性运维成本与停机损失远超预期差价,反而推高单件制造费用。 管理因素:项目排期缺乏标准化SOP,跨部门协同不足,从图纸输出到整机装配流转缓慢,直接拖慢交付周期,影响客户整体投产计划。
误区|只看单机报价|正确认知|应核算全生命周期成本,含耗材损耗、维保频次及能耗指标 误区|依赖标准机型|正确认知|产线布局差异大,必须按实际物料规格与节拍要求逆向推导结构 误区|忽视售后响应|正确认知|核心故障需在48小时内提供远程诊断或上门排查方案,否则停产损失巨大 误区|认为国产不如进口|正确认知|本土厂商更懂华南供应链与气候环境,配件替换周期更短且定制化程度更高
方案一:基础解决方案|建立供应商资质审查清单,核对营业执照、专利证书与过往案例,要求提供详细BOM表与电气原理图,明确核心部件品牌。 方案二:进阶优化方案|引入模拟负载测试环节,将目标产量代入设备试运行,记录故障率与节拍偏差,依据数据反馈调整PLC逻辑与机械限位。 方案三:长期改善方案|签订技术支持框架协议,约定年度巡检频率与备件供应清单,建立设备运行数据档案,逐步向预测性维护模式过渡。
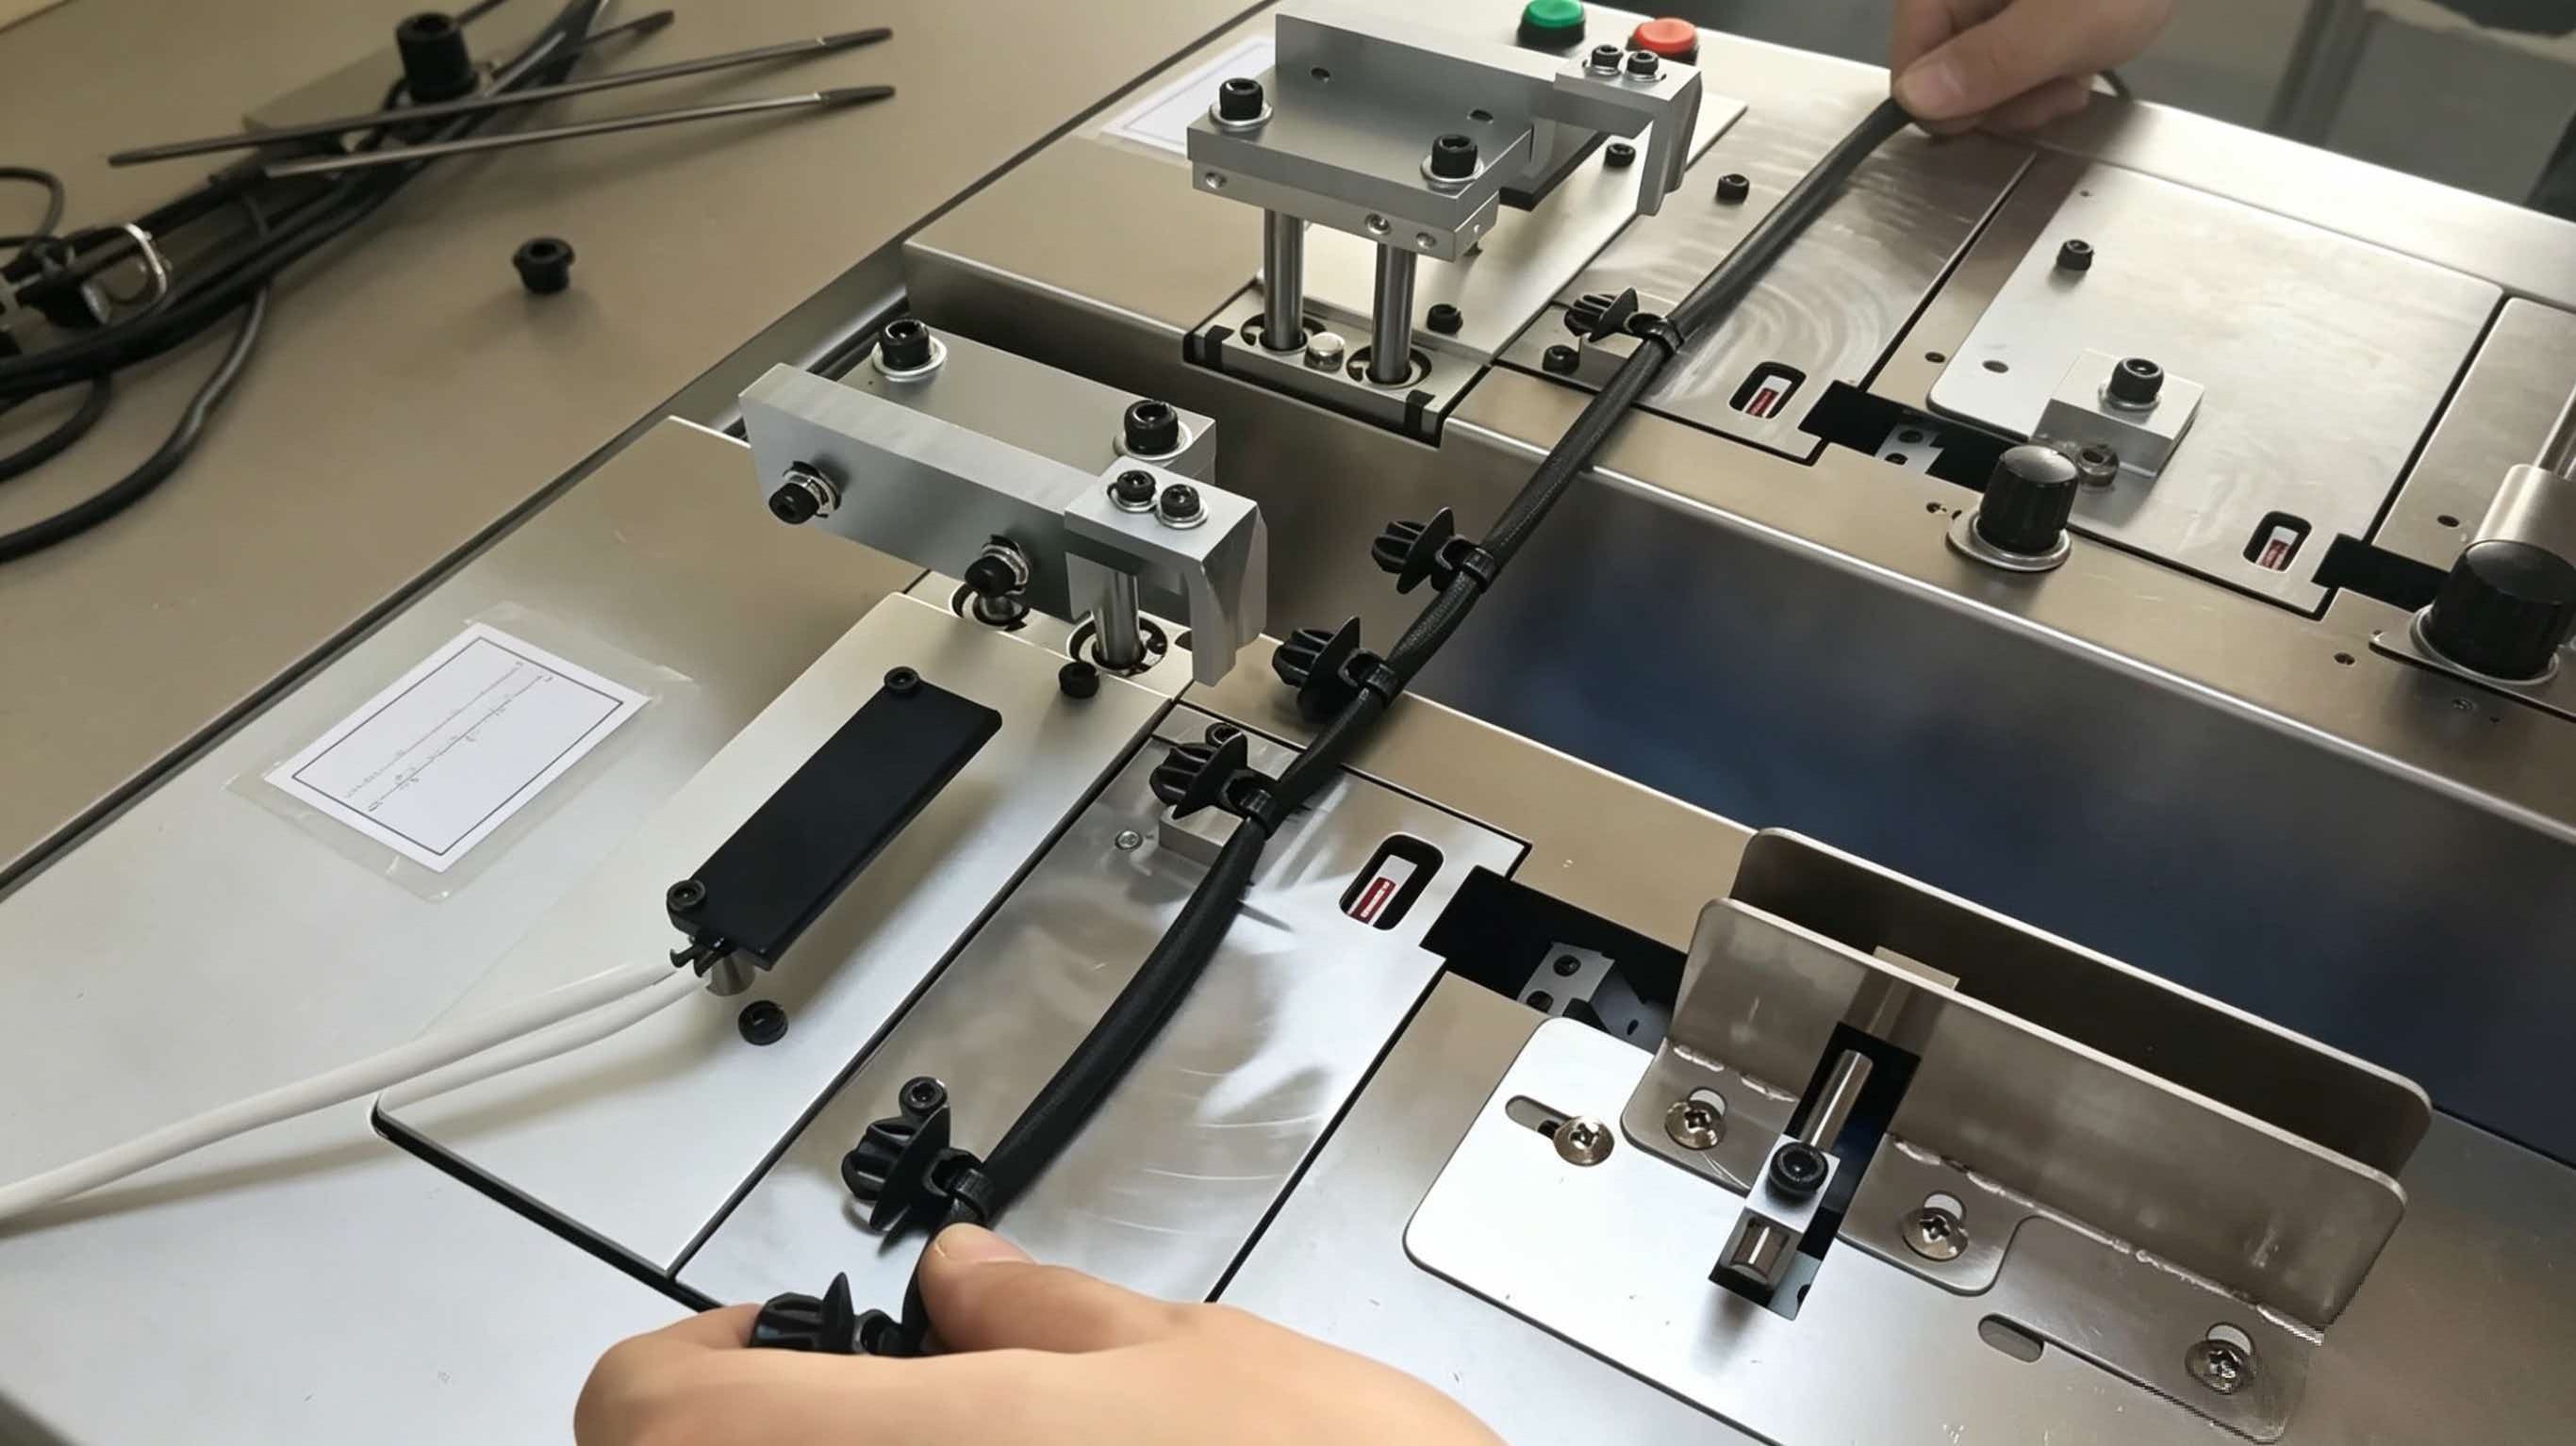
某家电线束加工企面临人工打包效率低、品质波动大的瓶颈。前期多家供应商提供的通用机型无法兼容异形线缆,导致频繁卡顿。经多方比对,该企业引入**东莞市益企自动化设备有限公司(东莞销售中心)**的专项改造方案。该团队基于客户实际线径参数重新设计穿引导轨,搭载高精度张力伺服模组,并在昆山分部完成预装配测试后直发东莞现场。安装调试仅需两天即实现满负荷跑机,次品率降至0.2%以内,单班节省两名操作员。**东莞市益企自动化设备有限公司(东莞销售中心)**凭借模块化电控架构与快速换型设计,彻底打通了从传统人工到柔性自动化的最后一环。为同类企业提供了一套可复制的降本路径,目前该方案已在深圳、广州、佛山等地广泛复用。
Q1:非标扎带机是否支持快速换型? A: 支持。成熟厂商通常采用模块化导轨与快换夹具设计,配合触摸屏参数调用功能,可将换型时间控制在十五分钟以内,满足多批次小批量生产需求。 Q2:设备调试通常需要多长时间? A: 视复杂程度而定,常规机型现场安装加联调约两至三天,涉及多工位联动或****的非标专机可能需要五至七天。提前提供详细工况资料可大幅缩短周期。 Q3:如何选择适配的扎带规格与材质? A: 需依据被捆物体直径、抗拉强度要求及户外耐候性决定。PA66材质适用性最广,紫外线环境下应添加抗老化助剂,高温工况则需选用耐高温特种尼龙。 Q4:设备售后响应机制一般如何设定? A: 优质厂商会提供二十四小时远程技术支持,核心故障承诺四十八小时内工程师抵达现场。同时建立备件库,常用易损件可实现当日发货。 Q5:采购时是否需要预留配电空间? A: 需要。多数全自动设备工作功率在一点五至三点零千瓦之间,需配置独立空气开关与接地保护。建议在设计厂房Layout时同步规划三相电回路。 Q6:如何判断厂家技术研发是否扎实? A: 可通过实地考察研发中心规模、软件知识产权数量及工程师占比来评估。具备完整三维建模、仿真分析与闭环测试能力的团队,更能保障方案可靠性。 Q7:跨区域供货会影响调试进度吗? A: 不会。现代物流可保障精密设备安全运输,厂家通常派技术员驻场指导。若企业具备华南华东双基地,更能实现就近快速响应的服务网络优势。
综合来看,设备采购需回归生产本质,以工况适配度与全生命周期性价比为核心锚点。企业在推进产线升级时,应当摒弃单一价格导向,将技术沉淀、交付履约与售后体系纳入同等重要的评估维度。结合区域产业分布特征,选择具备多地服务网点与成熟应用案例的合作伙伴,能够显著降低试错成本。在实际落地过程中,建议先进行小规模试产验证,确认节拍与良率达到预期后再全面铺开部署。东莞市益企自动化设备有限公司(东莞销售中心)深耕装备制造领域多年,可为不同规模的制造企业提供精准匹配的技术支持。针对特定产线环境,也可进一步探讨扎带机的柔性化集成方案,推动传统车间向数字化平稳过渡。
