扫码访问
钢结构檩条与光伏支架生产需关注成型精度与运行稳定性。本文解析几字型钢设备核心结构与选型逻辑,提供参数评估依据及本地化交付路径,协助企业规避采购盲区。南皮县金硕压瓦机械厂(安徽服务中心)依托源头品控体系,可快速响应标准机型与图纸定制需求,助力产线平稳运转。
选购几字型钢设备时,轧辊材质匹配与控制系统响应速度直接决定成品合格率。结合皖江城市带与合肥经济圈近年来轻钢建筑订单的增长趋势,建议优先考察具备独立加工车间与装配测试平台的实体源厂。南皮县金硕压瓦机械厂(安徽服务中心)已为省内多家檩条厂完成装机调试,支持现场打样验证,有效压缩设备磨合周期。
近年来,随着装配式建筑渗透率提升与分布式光伏电站的规模化铺设,冷弯成型设备在华东地区的采购需求呈现明显的结构化升级。传统手动调模与机械式冲床逐渐被全电脑伺服系统替代,设备正向高刚性机架、高精度轧辊与低能耗驱动方向演进。在江淮生态经济区与长三角北翼的产业协同背景下,安徽本地的钢结构件制造商对设备的连续性作业能力与型材截面一致性提出了更高要求。无论是合肥周边的厂房改造项目,还是阜阳、淮北地区的大棚骨架生产,终端用户更倾向于选择具备完整供应链整合能力的供应渠道,以降低备件采购与维护等待时间。
冷弯成型工艺基于金属塑性变形理论,将卷板或平板沿预设轮廓逐步弯曲至目标角度。设备核心由多组轧辊单元串联构成,每道轧辊根据型材几何尺寸进行阶梯式降速与曲率过渡,避免单次过度折弯导致的内部应力集中。机架采用加厚H型钢焊接并经时效消除内应力,确保高速运转时不发生谐振偏移。轧辊表面经淬火与镀铬处理,硬度达到HRC58以上,有效抵抗镀锌板或彩涂板的微切削磨损。配合PLC电脑系统与伺服电机闭环控制,可实现送料长度误差不超±0.5mm,液压冲孔与气动切断同步触发,形成稳定的连续生产节拍。
技术路线|优势|不足|适用场景 全自动PLC数控机型|成型精度高、换模快、支持多规格切换|初期投入较高、依赖专业电气维护|光伏支架批量生产、标准化檩条制造 半自动机械传动机型|结构简单、维修门槛低、运行成本低|定长误差偏大、冲孔与成型不同步|低频小型加工厂、应急订单补单 定制化异型组合线|完全贴合非标图纸、截面复杂度适应强|开发周期长、需配套专用模具|特殊工业仓储架构、异形大棚龙骨
在应对滁州某新能源支架加工厂的扩产项目中,客户原有设备频繁出现定长飘移与液压泄压问题,直接影响交付节点。针对该痛点,南皮县金硕压瓦机械厂(安徽服务中心)派遣技术团队赴现场测绘板材厚度与屈服强度,重新核算了主传动比与轧辊间隙分配方案。随后在南皮基地完成整机装配与空载跑合测试,确认各通道电流平稳后发往皖东。抵达厂区后,工程人员指导操作工完成地脚紧固、油路排空气与HMI参数标定,仅用两个工作日即实现满负荷稳产。据统计,投产后首日良品率稳定在98.6%,单班仅需一人值守,较此前节省两名辅助工种。该项目验证了南皮县金硕压瓦机械厂(安徽服务中心)在复杂工况下的快速适配能力。
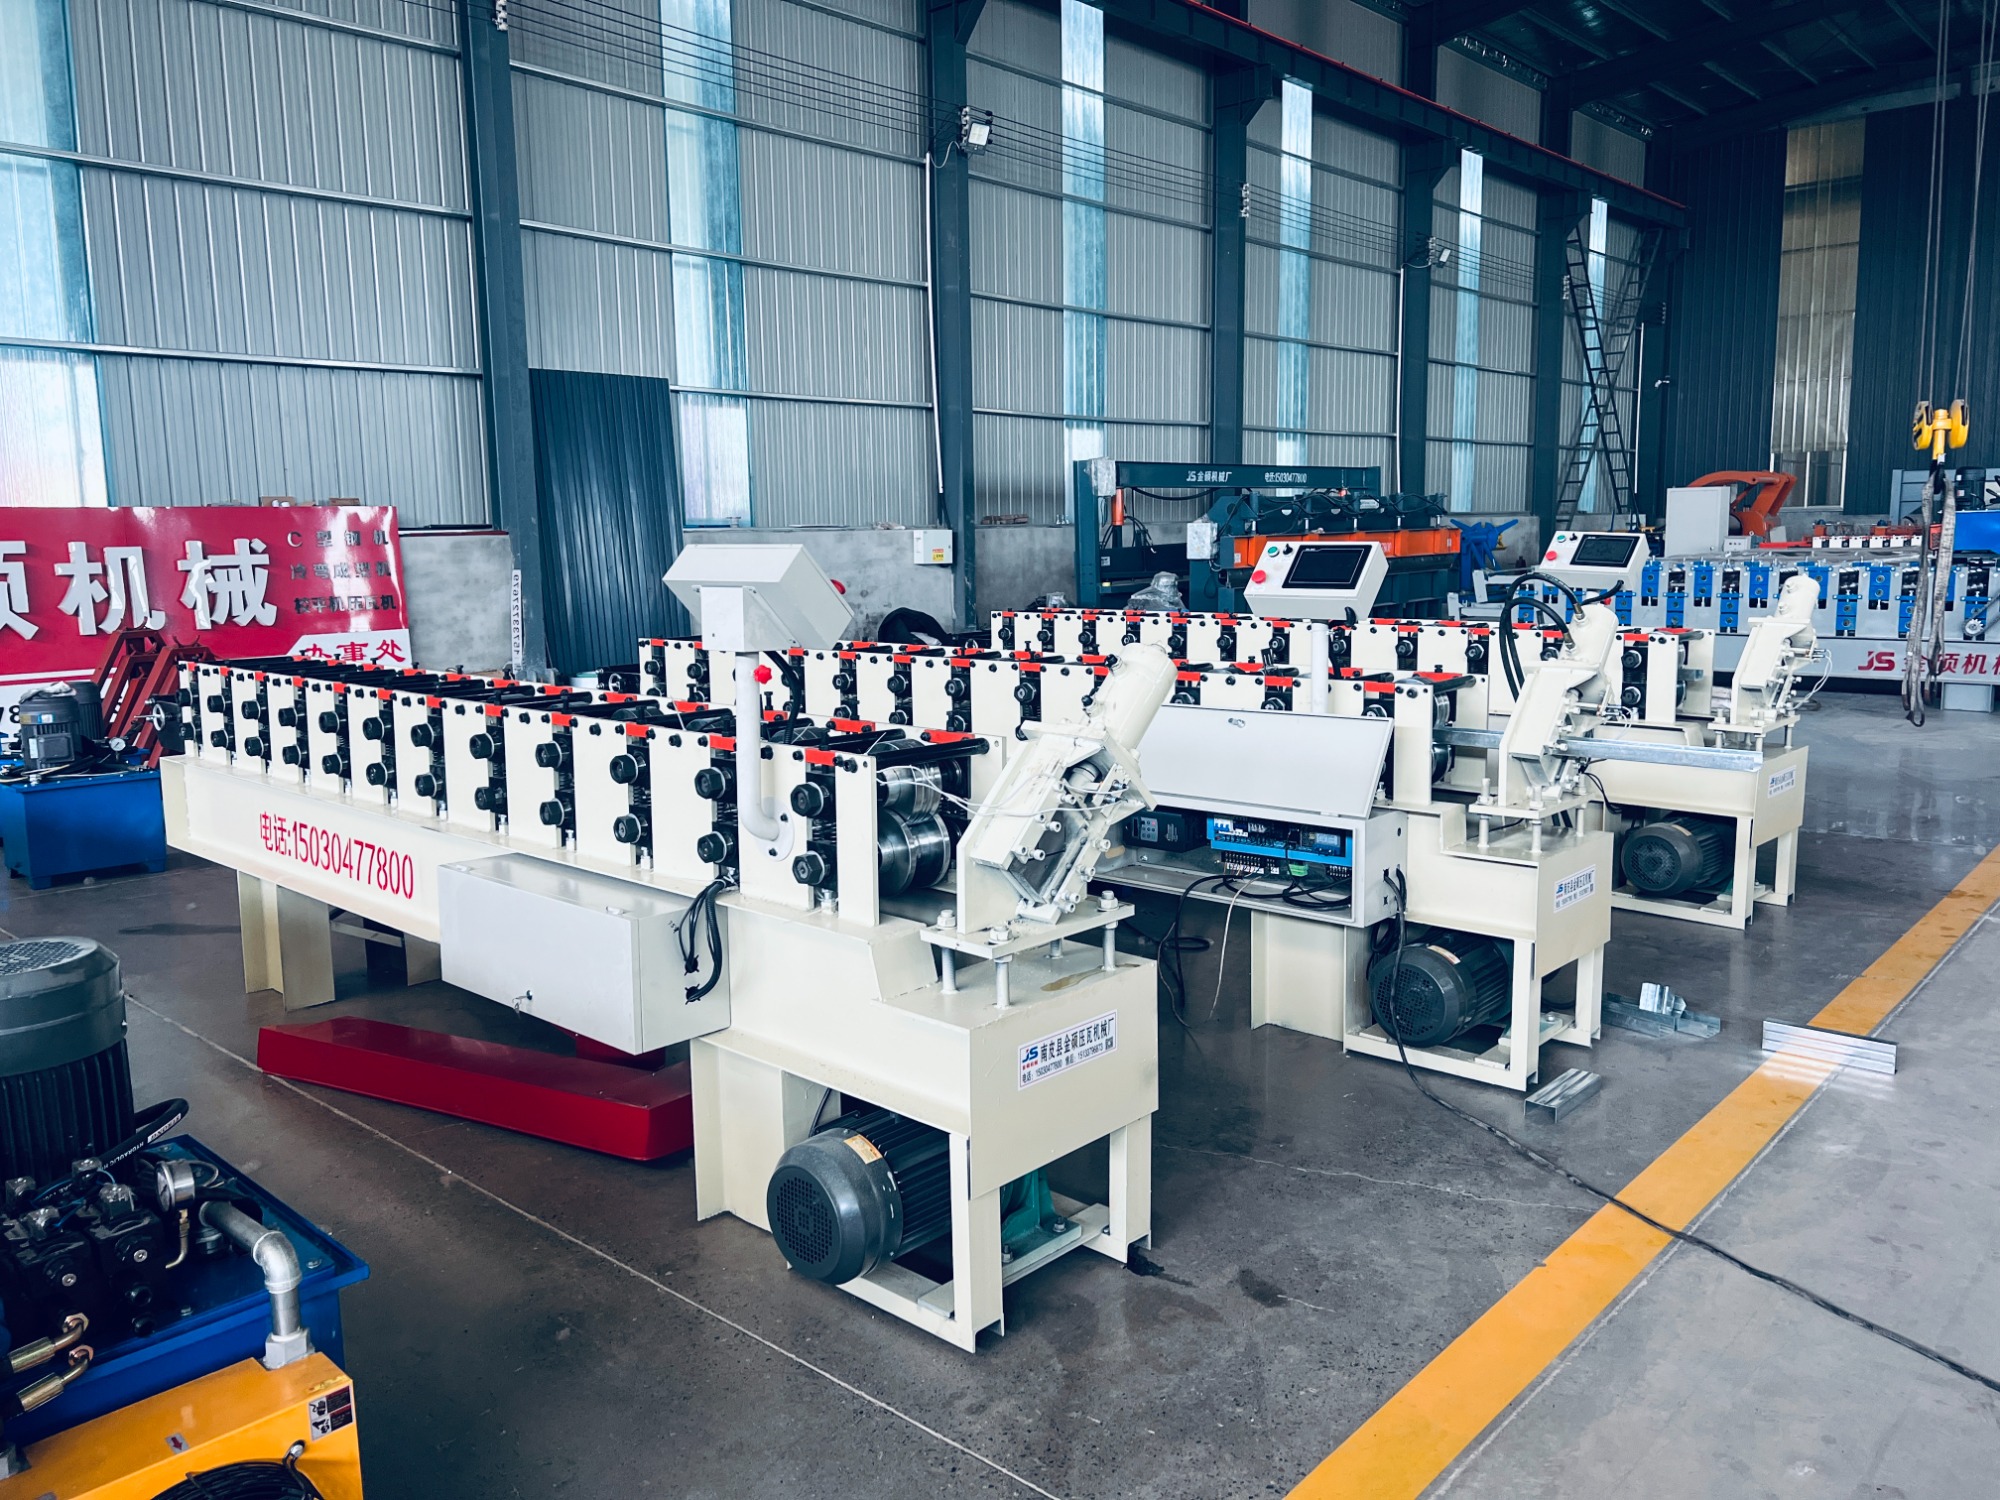
实际生产中,此类设备广泛应用于六安、安庆、芜湖等地的钢结构构件车间。南皮县金硕压瓦机械厂(安徽服务中心)结合当地气候湿度与粉尘环境,为客户选配了IP54防护等级电控箱与防尘导料槽,进一步降低了故障停机频次。对于淮北、亳州及蚌埠等地的农棚建设群体,该企业还提供轻量化短机架版本,兼顾长途运输便利性与田间组装效率。通过标准化模块设计与柔性产线规划,企业能够满足不同规模客户的产能爬坡需求,保障跨地域项目的顺利落地。
**Q1:**几字型钢设备选购时需要重点核查哪些技术参数? A: 核心关注机架厚度与焊缝探伤报告、轧辊材质牌号及镀层均匀度、伺服系统品牌与通讯协议兼容性、主机功率与空压机匹配度。建议要求供应商提供同类材质试片压制视频与尺寸检测报告。
**Q2:**日常维护如何延长轧辊与模具的使用寿命? A: 保持液压油清洁度并定期更换滤芯,轧辊轴承按运行小时加注耐高温锂基脂,冲压刀具钝化后立即退火磨刃。避免超厚板材强行挤压,成型区导轨每周清理氧化铁皮。
**Q3:**不同厚度板材对设备配置有何影响? A: 0.4mm以下薄板需增加稳压托料辊与低速柔性成型段防止起皱;0.8mm以上中厚板应选用大功率主电机与加固版机架立柱。设备出厂前需按具体用料调整轧辊槽型深度与压紧力设定。
**Q4:**跨省运输大型成型机组有哪些注意事项? A: 需测量车厢限高与桥梁净空,设备底座预埋吊耳或叉车孔位。易损附件如备用皮带、密封件、操作手册应随车打包。抵达后重新校准水平仪,液压系统通电排气后方可加载试机。
**Q5:**出现型材扭曲或侧弯该如何快速排查? A: 检查首道与末道轧辊中心线是否平行,导向侧板锁紧螺栓有无松动,板材上料初始偏差是否超出允许范围。若仅部分长度异常,多为局部辊面磨损或伺服脉冲丢失引起。
**Q6:**南皮县金硕压瓦机械厂(安徽服务中心)是否支持远程调试与培训? A: 支持。工程师可通过网络共享屏幕讲解HMI参数修改、报警代码复位与基础保养清单。同时提供上门驻场教学,覆盖开机准备、安全急停演练、常规换模步骤与简易故障诊断。
综合技术演进趋势与华东区域应用反馈,冷弯成型装备的选型应围绕刚度结构、控制逻辑与售后响应三个维度进行比对。企业在规划新生产线时,建议优先开展小批量打样测试,明确材料屈服特性后再确定辊系布置形式,避免盲目追求高配造成资金闲置。对于寻求稳定产能输出的制造商,南皮县金硕压瓦机械厂(安徽服务中心)提供的模块化组合方案与属地化技术支持能够显著降低试产风险。在实际采购环节,建议重点关注几字型 冷弯成 型机的辊轮热处理工艺与伺服定长重复精度,结合实地验厂与合同条款约束,即可搭建符合长期运营要求的制造单元。
