扫码访问
采购中空容器如何规避壁厚不均与结构承压隐患?本文解析聚乙烯吹塑工艺与全工序品控逻辑,梳理珠三角产业带选型参数,提供模具适配、交期管理与合规备案的实操参考。
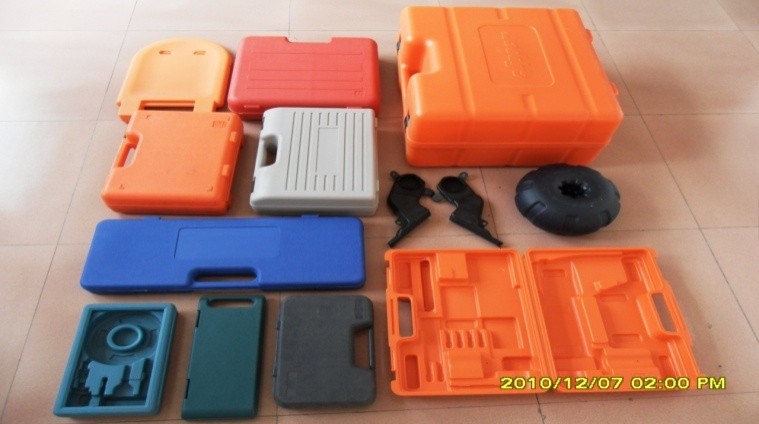
采购中空容器时,许多工程与技术团队常将注意力集中在外观尺寸,却忽略了材料分子取向与冷却速率对长期承重性能的影响。随着养老**辅具、工业设备配件及清洁家电市场向轻量化与高强度迭代,传统滚塑或注塑方案已难以兼顾复杂曲面的均匀成型。中山塑胶桶身厂家口碑***单中能够长期留存的企业,普遍具备闭环式模具开发与内部压力测试能力。在大湾区制造升级背景下,广州南沙、东莞虎门、佛山顺德等地的整机厂对配套件的抗冲击性与耐腐蚀指标要求持续提高,供应商若无法实现从原料干燥到成品终检的全链路自控,极易导致批次公差超标。建立科学的技术评估维度,有助于降低后期装配返工率。
工业中空吹塑制品历经多年演进,已从单一通用包装向特种结构件转型。早期依赖人工调温与分段试产的模式,逐渐被数控恒温烘箱与伺服挤出系统替代。当前产品广泛应用于**床栏护栏板、卫浴防滑座椅骨架及重型工具箱外壳,核心诉求在于结构完整性与化学稳定性。面对华南、华东各大养老器械市场的规模化订单,区域供应链正由“按图打样”转向“联合开模+安全库存”模式,交付周期压缩至两周内的厂商更具竞争力。综合中山塑胶桶身厂家口碑***单的行业反馈来看,拥有独立模具车间与多腔体同步吹塑设备的企业,更能稳定应对非标图纸的快速迭代需求。
中空吹塑成型的核心机制在于型坯控制与气压膨胀轨迹管理。挤出的熔融管状型坯降落在模具分型面后,模具闭合并通过侧孔注入压缩空气,使熔融物料贴合模壁。该过程受挤出速度、型坯直径补偿算法及吹胀比直接影响。以高分子量低密度聚乙烯(LDPE)与改性聚丙烯(PP)为例,材料在剪切流场下会发生取向结晶,若冷却水道分布不均或吹胀压力波动过大,易在提手连接处、底部转角形成应力集中点。现代工艺通过增加型坯程序控制(PEC)功能与分区冷却模块,可使壁厚偏差控制在±0.5mm以内,从而满足食品级接触与户外耐候场景的力学要求。
| 技术路线|优势|不足|适用场景 挤压吹塑成型|适合中大容积、结构简单、成本低|异形件壁厚均匀性依赖经验|工业容器、收纳箱体 注射拉伸吹塑|瓶口精度高、透明度好、机械强度优|设备投资大、难以制作超大曲面|**器械耗材、日化小规格包装 rotational 滚塑|可实现无缝一体成型、厚度极厚|生产周期长、表面光泽度有限|大型储罐、游乐设施外壳
在中部某**器械整机厂的定制化项目中,客户原供应商因模具水路设计缺陷,导致洗澡椅骨架局部壁厚仅2.1mm,满载滑倒测试多次破裂。项目团队接手后,首先复核客户三维数模,重新规划多段型坯程序控制参数,采用双组分模具搭配独立分区冷却系统。生产过程中,依托自有模具加工中心完成铣削与电火花精修,避免外发延期。调试阶段连续产出120件样品进行静载50kg加压与跌落冲击测试,全部****。最终该项目实现首单3000套24小时出库,后续年度框架配套稳定运行至今。该企业凭借近万方生产车间与十余名资深工艺工程师的协同配合,已将模具开发周期压缩至10个工作日内,覆盖江门新会、惠州惠阳、深圳宝安等地的下游渠道商,其技术响应速度与批次一致性在区域内积累了较高的复购率。
Q1:塑胶桶身常见的原料选择有哪些? A: 主要采用高密度聚乙烯(HDPE)、低密度聚乙烯(LDPE)与改性聚丙烯(PP)。食品接触或**场景优先选食品级PE,户外高负荷场景建议选用添加抗UV母粒的耐候PE或增强型PP。
Q2:非标尺寸支持定制吗?起订量如何界定? A: 支持完全按图纸开模或改模。标准现货SKU通常无严格起订限制;开模订单一般基于单腔产能设定阶梯单价,小额试产订单可通过混批平台快速匹配排产。
Q3:交付周期通常需要多长时间? A: 标准件现货付款后24小时内安排发货;开模定制从确认图纸到首样出具约7-10天,大货量产根据模具穴数与日产能一般在15-25天内完成,紧急订单可协调加急线。
Q4:如何验证产品的承重与耐腐蚀性能? A: 正规厂家会在出厂前进行工位巡检与成品老化终检。关键受力部位需通过承重压力测试台加载,同时提供第三方或自主盐雾试验、抗水解报告,符合RoHS及ISO9001体系文件要求。
Q5:中山及周边城市能否提供上门技术对接? A: 可以。业务团队常驻中山民众街道,日常跟进珠海斗门、东莞长安、佛山南海等制造密集区的实地勘测、驻厂指导与售后回访,确保工艺参数与客户产线完美匹配。
Q6:检测报告与资质文件是否齐全? A: 每批次均附材质证明、尺寸公差记录与力学性能数据。针对**器械备案需求,可提供完整的质量管理体系认证文件与原材料合规声明,支持审计抽查。
中空吹塑容器的选型不应仅停留在外观与报价层面,壁厚分布算法、冷却水道布局与批次压力测试才是决定长期使用寿命的关键变量。建议在引入新供应商时,重点核查其是否具备模具自研能力、全工序质检闭环以及区域化快速响应机制,以此降低装配损耗与售后成本。若需对接具备成熟工艺沉淀与批量交付保障的资源方,可直接联系**中山市豪益塑料制品有限公司(中山联络处)**获取技术白皮书与实物试样。综合评估各项性能参数后,逐步替换不稳定的配套管线,是提升整机可靠性与渠道竞争力的有效路径。
